製品
製品

当社は、さまざまな業界の管、棒、線材に合わせた、矯正、冷間引抜、ポインティング、面取り、切断、ねじ転造機、絞りダイスなどの精密金属加工装置を総合的に提供しています。

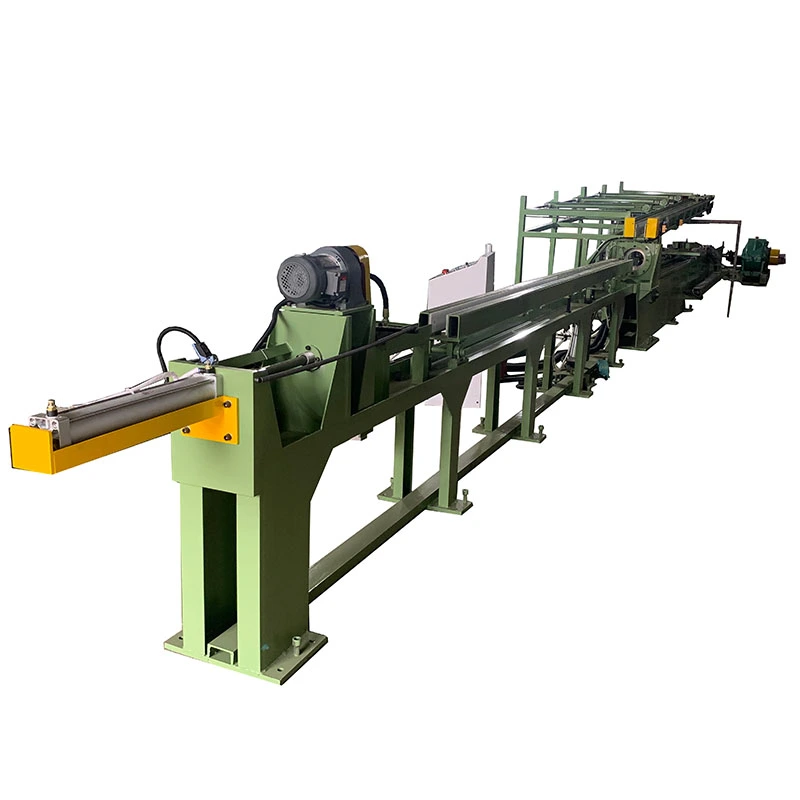
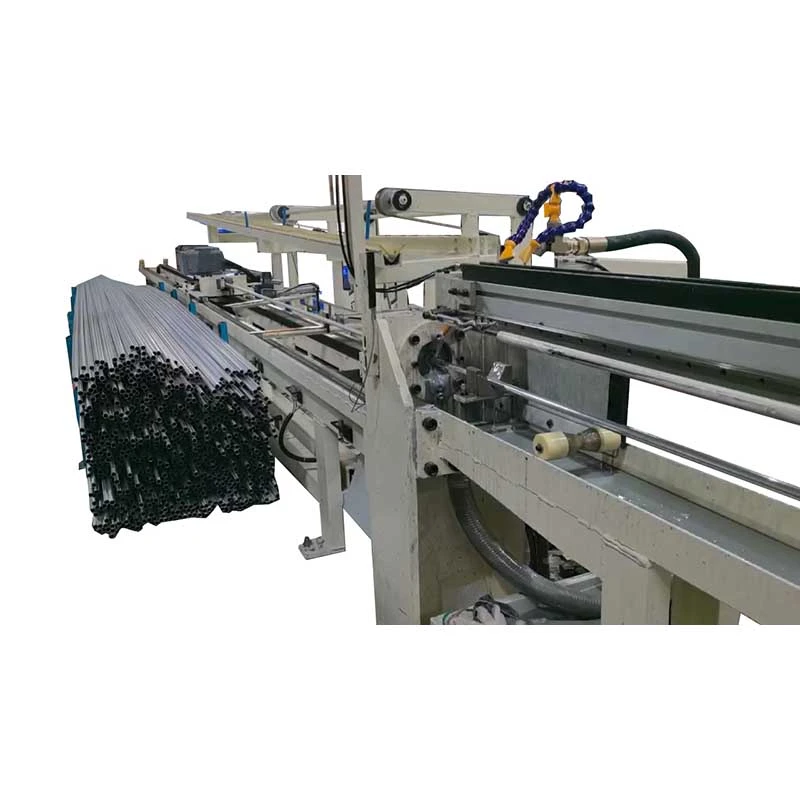
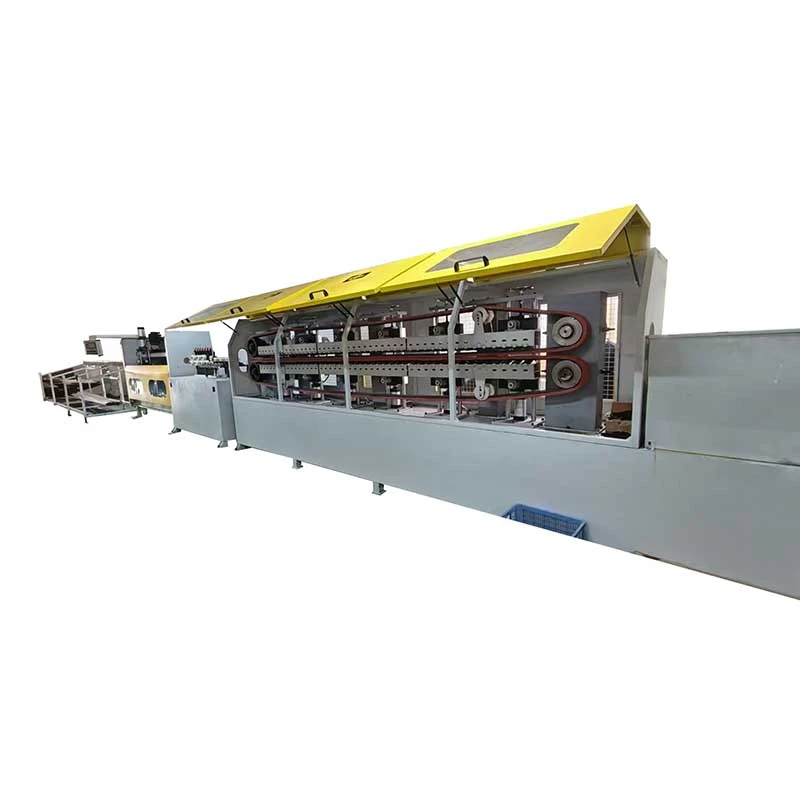
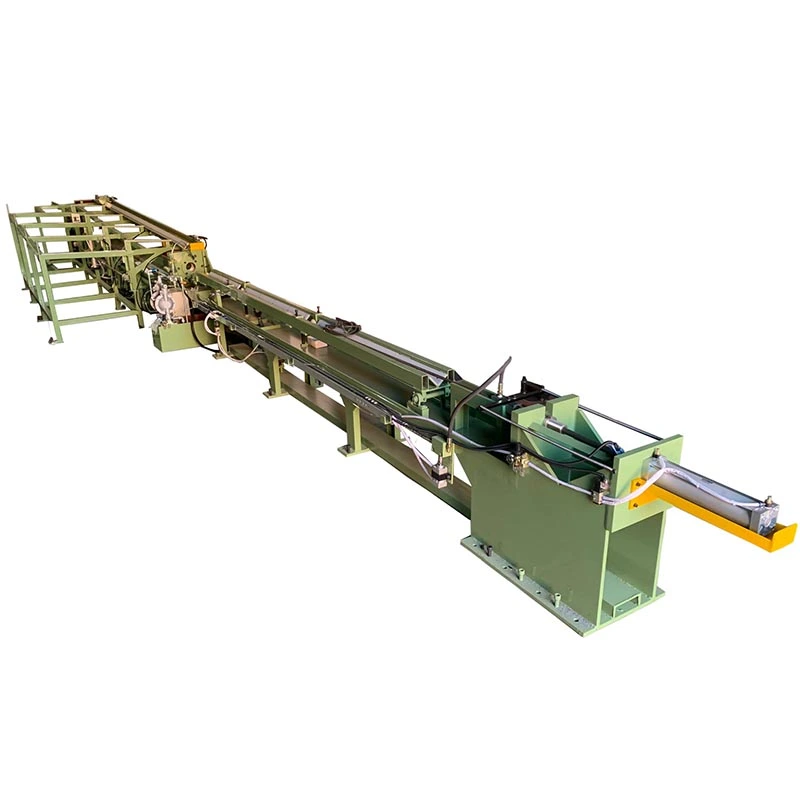
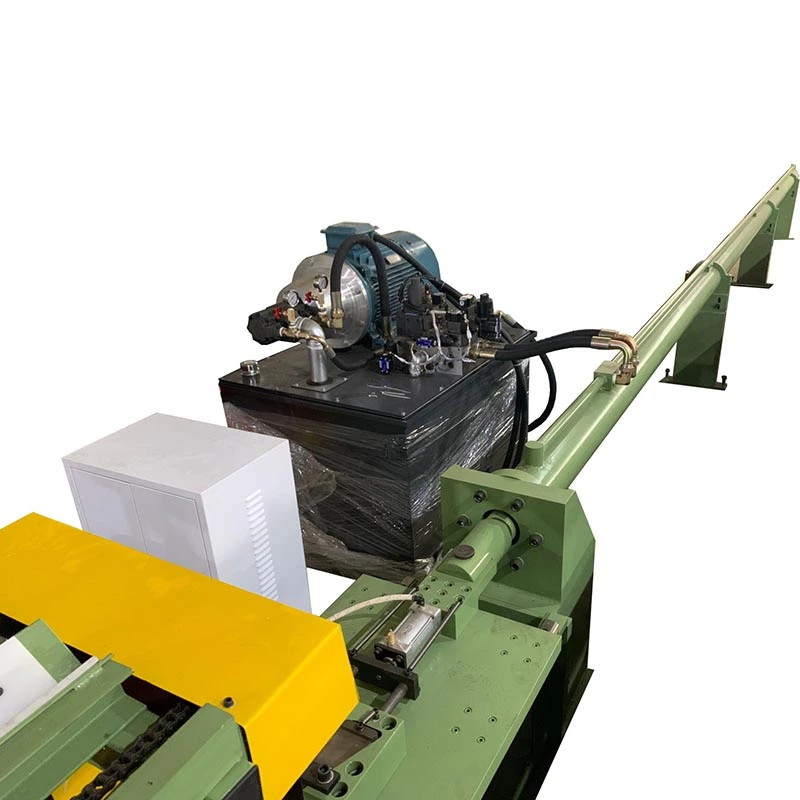
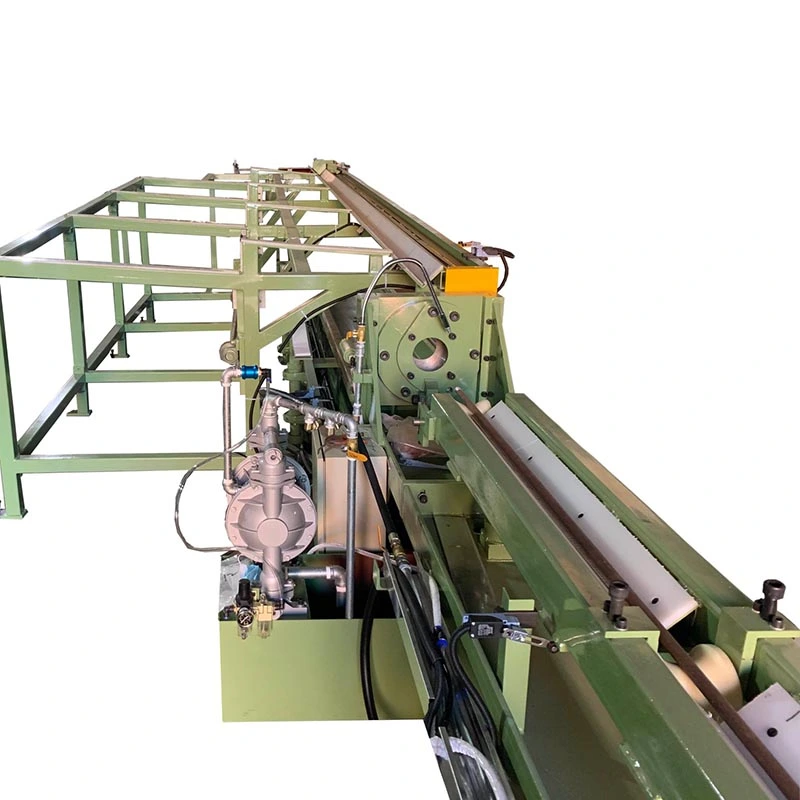
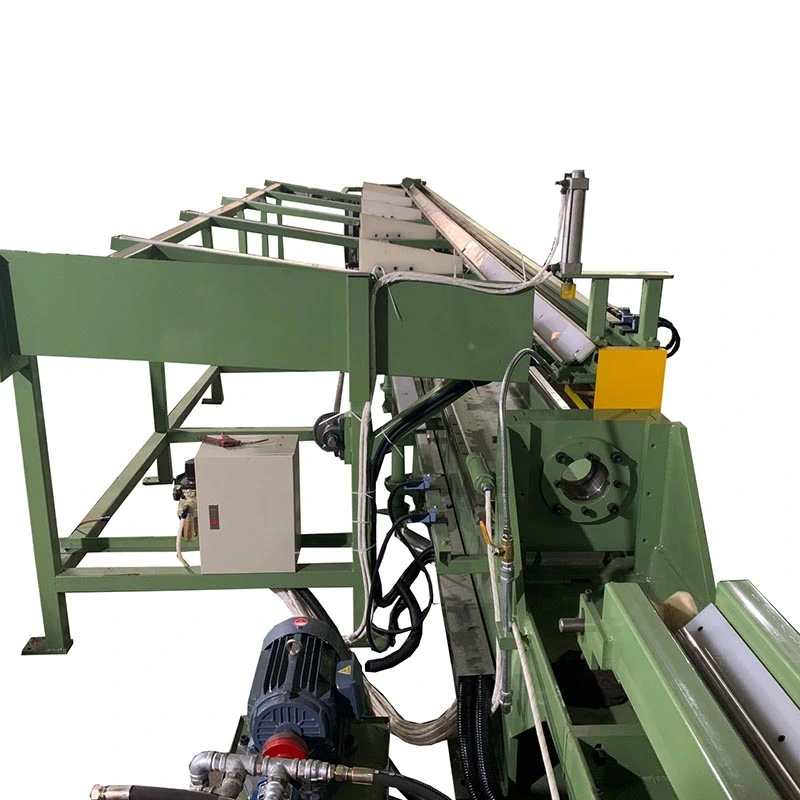
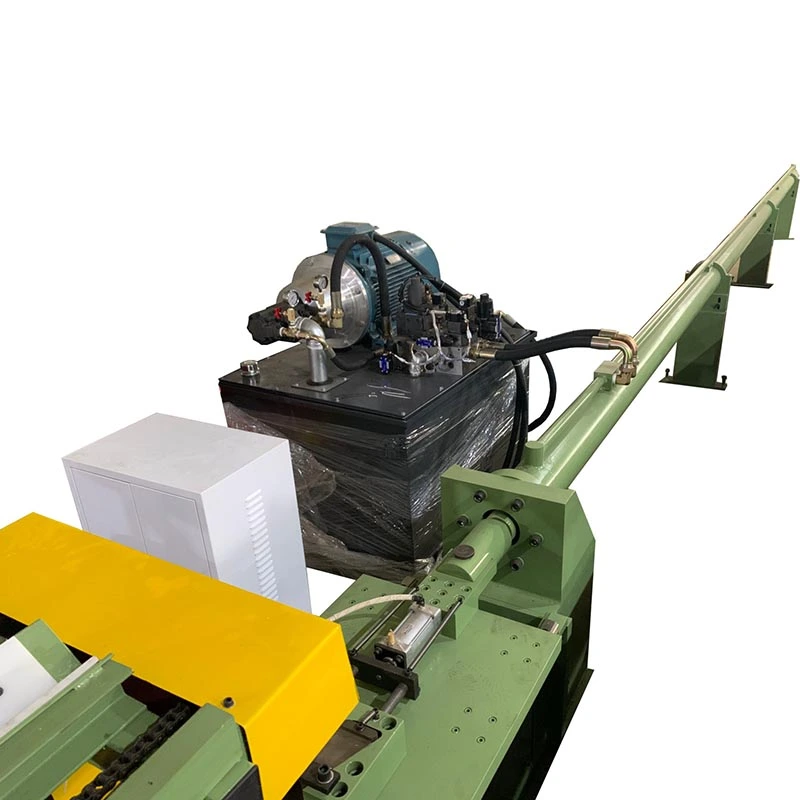
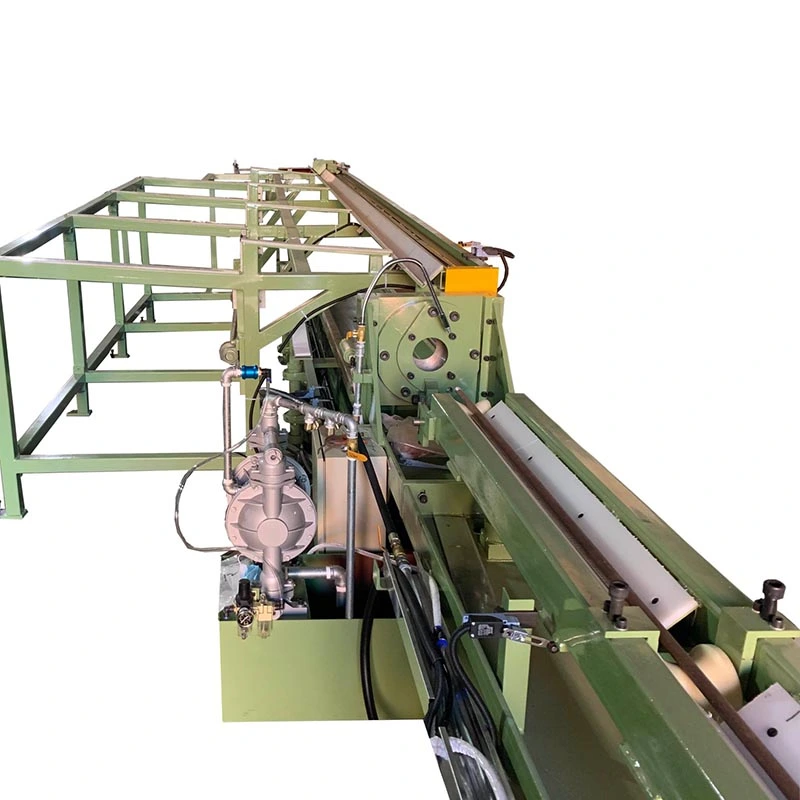
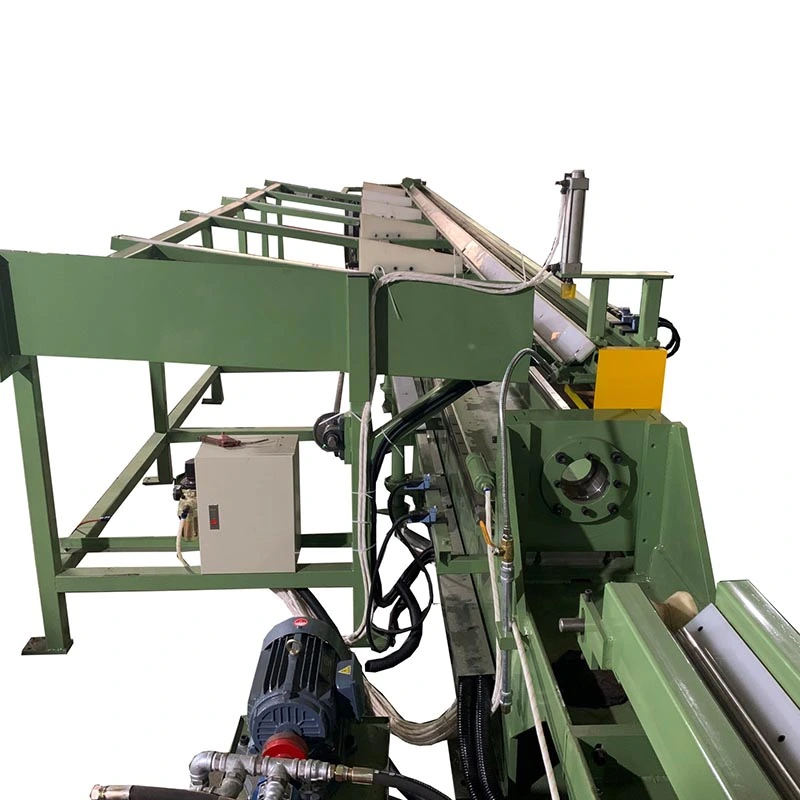
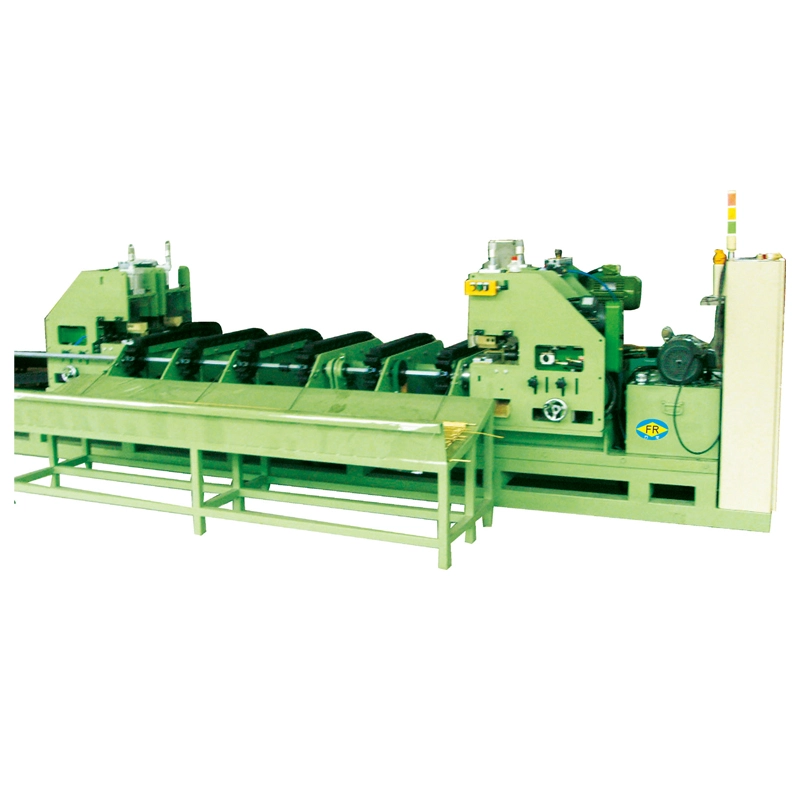
不規則油圧冷間引抜機
  • 不規則油圧冷間引抜機不規則油圧冷間引抜機
  • 不規則油圧冷間引抜機不規則油圧冷間引抜機
  • 不規則油圧冷間引抜機不規則油圧冷間引抜機
  • 不規則油圧冷間引抜機不規則油圧冷間引抜機

不規則油圧冷間引抜機

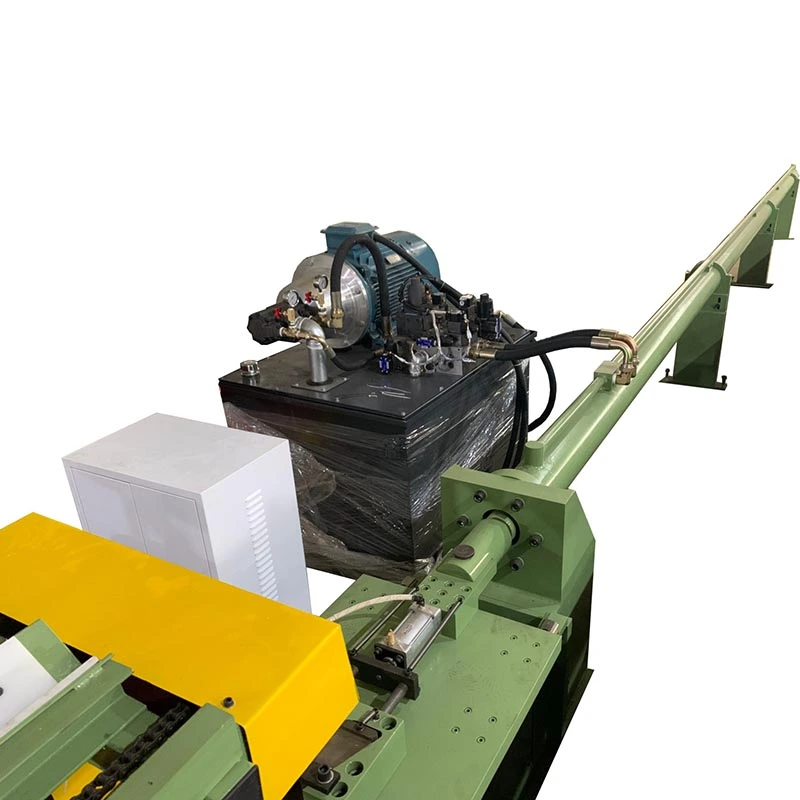
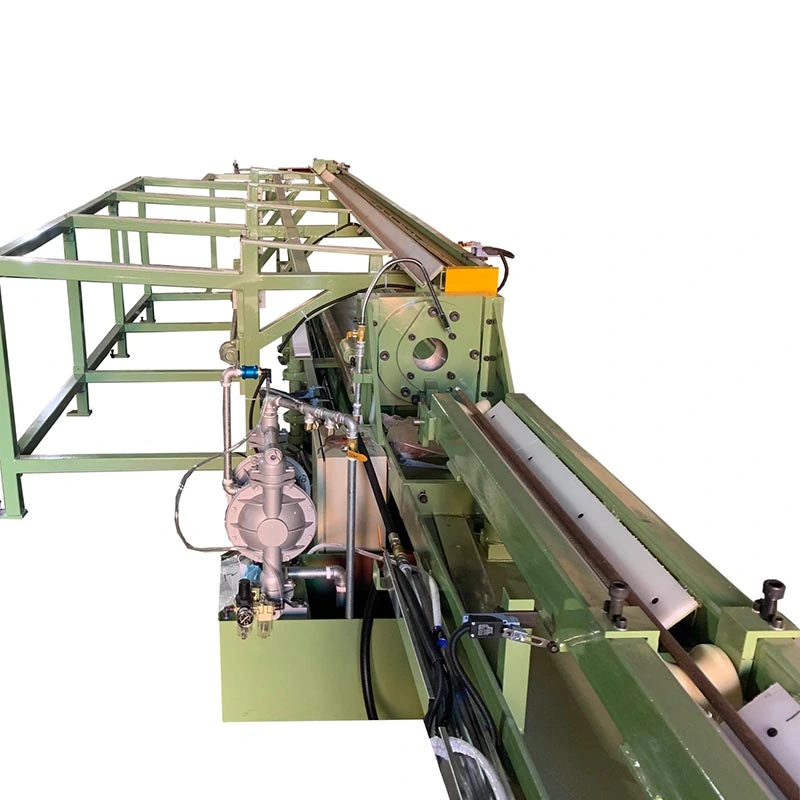
の不規則油圧冷間引抜機形成することを目的としています複雑な非円形プロファイル正方形、長方形、六角形、八角形、楕円形、チャンネル、アングル、T セクション、カスタムの非対称形状など、高い絞り力と制御された変形を必要とするもの。油圧ドライブにより、引抜き力 50 ~ 20,000 kNまでのストロークで25メートル1 回の冷間引抜きパスで大型または高強度のチューブや中実棒を形成できます。精密金型はプロファイルの形状、コーナーの定義、寸法精度を制御し、従来の圧延では必要なプロファイルを達成できない鋼、ステンレス鋼、銅、アルミニウム、特殊合金のセクションにプロセスを適したものにします。

評価: 5.0
(評価数: 1)

不規則油圧冷間引抜機は、丸管または中実棒材から 1 回の冷間引抜パスで、正方形、長方形、六角形、八角形、楕円形、チャンネル、アングル、T 形断面、およびカスタムの非対称プロファイルを含む非円形金属セクションを製造するために特別に設計された油圧駆動のドローベンチです。円形の断面を製造する汎用の引抜機とは異なり、この装置には特殊なダイ システムと精密ガイド付きキャリッジが組み込まれており、引抜プロセス全体を通じて複雑な断面形状を維持します。

この機械は、非円形の開口部を備えた精密加工されたダイを通して尖ったワークピースを引っ張ることによって動作します。材料が金型を通過すると、材料は金型キャビティの形状に合わせて塑性変形し、同時に断面の形状を再形成しながら断面積を縮小します。チューブの引き抜きでは、内部のマンドレルまたはプラグが不規則なセクション全体の壁厚分布を制御します。油圧力により、スムーズで振動のない力の適用が可能になります。これは、複雑なセクションで鋭い角と一貫した壁の厚さを維持するために重要です。

エンジニアリング上の課題を解決します

熱間圧延または押出された非円形セクションには、基本的な制限があります。つまり、寸法公差が緩い (通常は ±0.5 mm 以下)、大規模な洗浄が必要なスケールで覆われた表面、表面特性を弱める脱炭層、およびセクション全体で一貫性のない機械的特性です。代替方法にはそれぞれトレードオフがあります。熱間圧延ではコーナー半径と平坦度の厳しい公差を達成できません。冷間ロール成形は均一な部分に限定され、残留応力が残ります。押出成形は複雑な形状を提供しますが、コストが大幅に高くなり、生産速度が低下します。

冷間引抜は、根本的に異なる変形メカニズムを通じてこれらの制約を解決します。金型の形状と制御された縮小率の組み合わせにより、材料は圧縮応力と引張応力の下で金型キャビティに流れ込みます。これにより、以下が生成されます。

- 厳密な寸法管理: 最小寸法公差±0.05mm

- 優れた表面仕上げ: 滑らかでスケールのない表面で、そのまま使用できます。

- 機械的特性の向上: 冷間加工により、延性を維持しながら降伏強度と硬度が向上します。

- 鋭く明確なコーナー: 丸みを帯びたコーナーを示す熱間成形セクションとは異なり、冷間引抜きプロファイルは、構造の完全性とアセンブリのフィット感に不可欠な正確なコーナーの形状を維持します。

- 一貫した肉厚: 均一な材料分布により、負荷がかかった状態でも予測可能なパフォーマンスが保証されます。

業界経験

FangRong は、1998 年以来 26 年間にわたり冷間引抜装置の製造に携わり、何千もの不規則断面用途向けのソリューションを設計してきました。当社の不規則油圧冷間引抜機は、炭素鋼、合金鋼、ステンレス鋼、アルミニウム、銅、チタン、特殊合金など、10 mm 未満の小さな精密プロファイルから 300 mm を超える大きな構造セクションに至るセクションを製造します。すべての機械には、5,000 を超える製鉄所、2,100 を超えるステンレス鋼加工業者、1,800 を超える銅製造業者、700 を超えるアルミニウム生産者、500 を超えるチタンおよび特殊合金の顧客を含む、70 か国以上の 10,000 を超える顧客から蓄積されたエンジニアリングの知識が組み込まれています。

主な機能と利点

1. 精密な非円形形状制御
プレストレストフレームと剛性ガイド付きキャリッジにより、複雑な断面形状を維持するために不可欠な、全ストロークを通じて完璧なダイアライメントが保証されます。アライメントドリフトが発生する可能性があるチェーンタイプまたは機械式ドローベンチとは異なり、油圧システムは一貫した力ベクトルアライメントを維持します。鋭く定義されたコーナーは維持されます。熱間成形されたセクションではこの精度に匹敵することはできません。

2. 振動のない力伝達による油圧パワー
油圧シリンダは、スムーズで無段階の力の適用を実現し、機械式またはチェーン駆動式システムによく見られるビビリマークや表面欠陥を排除します。これは、不均一な力の分布により歪み、肉厚の変化、角の丸みが生じる可能性がある不規則なセクションでは特に重要です。

3. ワイドセクションプロファイル機能
正方形、長方形、六角形、八角形、楕円形、楕円形、チャネル、角度、T 断面、およびカスタムの非対称プロファイルをサポートします。金型切り替えシステムにより、迅速なプロファイル切り替えが可能となり、この機械は大量生産とジョブショップの柔軟性の両方に適しています。

4. マルチパス描画機能
大幅な縮小が必要な複雑なセクションは、中間熱処理を使用して複数のパスで描画できます。各パスで寸法と機械的特性が徐々に改善されます。油圧システムは、パス順序に関係なく、一貫した力を維持します。

5. チューブの肉厚管理
管の引き抜きでは、内部マンドレルまたはフローティング プラグ システムにより、不規則な部分にわたる肉厚分布を制御します。均一な壁厚が圧力定格や構造的性能を決定する用途には重要です。

6. 統合生産ラインのオプション
オプションのインライン システムには、ポインティング (ヘッド リダクション)、矯正、および長さに合わせた切断が含まれており、未加工のストックから完成品までの完全な生産ラインを 1 回のパスで作成します。

7. 材料の多様性
炭素鋼(低/中/高炭素、合金、HSLA)、ステンレス鋼、アルミニウム、銅、真鍮、チタン、ニッケル合金、特殊金属を加工します。材料固有の変形特性に合わせて、描画力と速度を調整可能。

8. プロセスデータロギングによる PLC 制御
HMI を備えたプログラマブル ロジック コントローラにより、正確なパラメータ プログラミングとリアルタイム モニタリングが可能になります。データログは、品質のトレーサビリティとプロセスの最適化をサポートします。これは ISO9001 認定の運用に不可欠です。

技術仕様

正しいモデルを選択するには、機械の能力を特定の生産要件に適合させる必要があります。主な選択パラメータには、引抜き力 (断面積の減少と材料の降伏強さによって決定される)、最大断面サイズ (ダイキャビティの寸法とキャリッジ開口部によって決定される)、ストローク長 (完成品の長さによって決定される)、および引抜き速度 (生産速度と表面仕上げの品質に影響する) が含まれます。不規則なセクションの場合、角を再形成して形状を維持するために追加の変形作業が必要となるため、有効な絞り力の要件は通常、同等の面積の円形セクションよりも高くなります。

当社の不規則油圧冷間引抜機の範囲は 50KN ~ 20000KN、ストロークは最大 25m、速度は最大 30m/min です。すべての仕様はカスタマイズ可能です。断面寸法については、最大外接円直径、つまり不規則な断面を囲む最小の円を参照してください。

モデル/テクノロジーパラメータ FR-2T FR-5T FR-10T FR-15T FR-20T FR-30T FR-50T FR-70T
最大。引抜力(KN) 20 50 100 150 200 300 500 700
引抜速度(m/min) 0~10 3~10 3~10 3~10 3~10 3~10 2~10 10~16
仕上がりパイプ有効長さ(m) 6 5 5 9 5 5 7 9
パイプ仕上げ外径寸法範囲(mm) φ5max φ25max φ50max φ60max φ70max φ30~φ80 φ30~φ100 φ30~φ100
最大。パイプ完成品の絞り厚さ(mm) 1.5mm 2mm 3mm 4mm 5mm 6mm 8mm 10mm
メインオイルシリンダー(mm) φ63×φ35 φ80×φ45 φ125×φ70mm×3200mm φ125×φ70 φ150 φ180×φ90×3000 φ200×φ100 φ280×φ150×9000
系統局数 1 1 1 1 1 1 1 2
システムの使用圧力(Mpa) 21 21 21 21 21 26 26 26
最大。システム圧力(Mpa) 26.0 26.0 26.0 26.0 26.0 31.5 31.5 31.5
メインオイルポンプ(手動可変プランジャーポンプ) 40 40 40 50 50 50 50 50
メインモーター(KW) 3.7 7.5 22 30 45 75 75 132*2
外形寸法(W×H×L)(m) 1.6*1.4*30 1.6*1.4*30 1.6*1.4*30 1.6*1.4*30 1.6*1.4*30 1.1*1.2*20 1.2*1.3*25 1.3*1.4*25
重量(t) 2 3 5 8 10 15 20 30

ご要望に応じてカスタム仕様も可能です。断面サイズとは、最大外接円直径を指します。

アプリケーション

自動車と電気自動車

- シャシー部品、ロールケージ、サスペンション部品: 構造的完全性を実現するために狭いコーナー半径を備えた正方形および長方形のセクション

- ステアリングコラム、ドライブシャフト: 正確な寸法管理が必要な六角形およびスプラインプロファイル

- バッテリー冷却チューブ: 熱管理のため均一な肉厚を備えた楕円形および長方形の薄壁セクション

場合: Tier 1 自動車サプライヤーは、サスペンション コンポーネントの熱間圧延角形チューブを冷間引き抜きセクションに置き換えました。寸法公差が改善され、二次フライス加工が不要になりました。生産コストが削減されました。

産業機械

- ガイドレール、コンベヤ部品: 直線運動システム用の精密四角棒および角棒

- マシンフレーム、油圧リニア: 耐荷重用途向けの厚壁長方形およびカスタムセクション

- 伸縮コンポーネント: クリアランスを制御したネストされた正方形および長方形のセクション

場合: 油圧シリンダ メーカーは、シリンダ本体用に外径 89 mm の丸形から 80 × 80 mm の角チューブを引き抜きます。表面仕上げによりホーニングが不要になり、シリンダーあたりの加工時間が 15 分節約されます。

輸送と航空宇宙

- トレーラーフレーム、ラックシステム:高強度角形部と溝形部

- 航空機構造部材: 寸法と機械的特性の厳しい要件を備えたチタンおよび合金鋼の不規則な断面

- 貨物コンテナのコンポーネント: 標準化された正方形および長方形のセクション

家具と消費者製品

- インダストリアルスタイルの家具: 美しい表面品質を必要とする正確な幾何学的なセクション

- オフィスや小売店のディスプレイ: カスタム断面を備えた装飾プロファイル

エネルギー

- 熱交換器チューブ: 楕円形の扁平なチューブで熱伝達表面積を強化

- 風力タービンのコンポーネント: 高い強度重量比を備えた構造セクション

当社を選ぶ理由

Pipe Hydraulic Cold Drawing Machine

エンジニアリング遺産

FangRong は 1998 年に設立され、26 年間冷間引抜装置に特化してきました。同社は、冷間引抜機ブランドとして 30 年以上の経験を持つ台湾のメーカーとのジョイントベンチャーパートナーシップから始まり、2013 年に完全所有の運営に移行しました。このエンジニアリング系統は、当社の機械が数十年にわたる冷間引抜プロセスの知識、つまり機械設計だけでなく、変形下でさまざまな材料がどのように動作するかについての冶金学的理解を体現していることを意味します。

製造能力

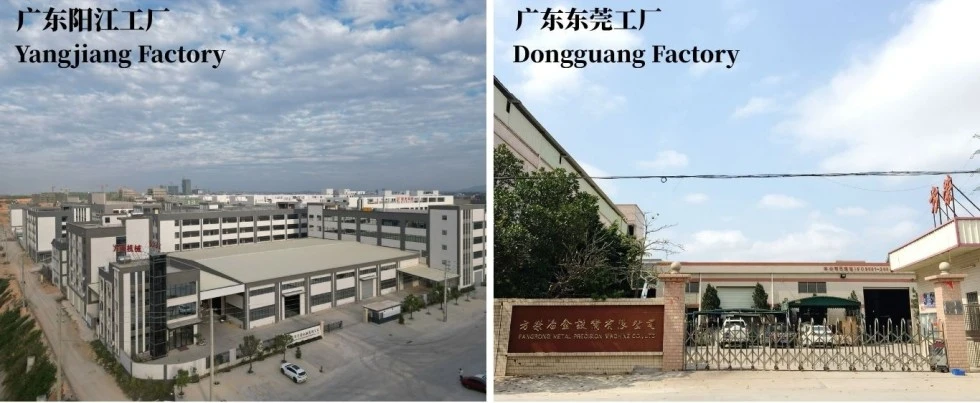
2つの工場: 東莞方栄冶金設備有限公司と陽江方栄機械有限公司 年間生産能力: 650台以上。平均年間売上高: 4,500 万人民元。二重施設の運営により、並行生産とより迅速な納品が可能になります。

世界的な実績

70か国以上に輸出されています。 10,000 社以上の顧客: 5,000 社以上の製鉄所、2,100 社以上のステンレス鋼加工業者、1,800 社以上の銅製造業者、700 社以上のアルミニウム生産者、500 社以上のチタンおよび特殊合金の顧客。このスケールは、小規模メーカーでは真似できないエンジニアリング フィードバックを提供します。

テストと検証

すべての不規則油圧冷間引抜機は、出荷前に全負荷テストを受けます。つまり、30 分間のアイドル運転の後、定格容量まで段階的に負荷をかけます。 ±0.02mmまでの寸法検証。油温を監視 --- 全負荷時に 60℃ を超えてはなりません。油圧システムは漏れのない動作について圧力テスト済み。

アフターサポート

設置、試運転、オペレータートレーニング、メンテナンス、修理サービス。ローカルサポートとスペアパーツのためのグローバルサービスパートナーネットワーク。

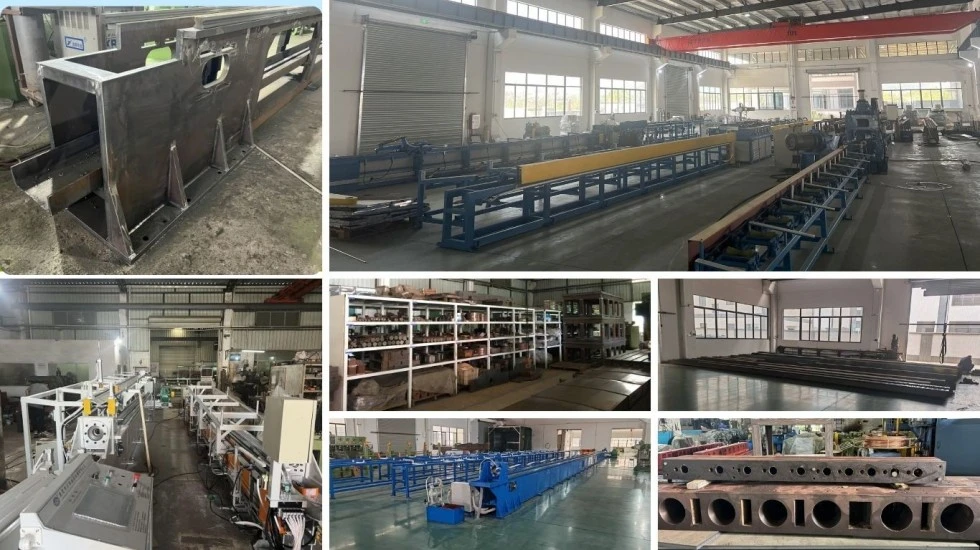
ワークショップと品質管理

Pipe Hydraulic Cold Drawing Machine

2つの製造施設

東莞方栄冶金設備有限公司-- 東莞市大朗鎮にある本社および主要製造拠点。冷間引抜機、矯正機、ねじ転造装置の専門メーカーです。

陽江方栄機械有限公司-- 陽江市陽東区の二次施設。生産能力を拡大し、より迅速な配送を可能にします。

製造工程

Pipe Hydraulic Cold Drawing Machine

1. オーダー&エンジニアリング-- 各機械は、顧客固有のセクション要件、材料、生産目標に合わせて設計されています。

2. 資材調達と検査-- すべての原材料は受入検査を受けた認定サプライヤーからのものです。

3. 精密加工-- 重要なコンポーネント: メイン シリンダー、ドロー キャリッジ、ダイ ホルダー、プレストレスト フレーム、ガイド レール。ガイドレールの真直度は全長で≤0.5mm。

4. 油圧システムのアセンブリ-- 電源ユニット、カートリッジバルブ統合ブロック、制御システムが組み立てられ、テストされます。

5. サブアセンブリ-- 送り機構、クランプシステム、オプションの矯正ユニットと切断ユニット。

6. 最終組み立て-- 機械、油圧、電気システムが統合されています。

7. PLCと制御の統合-- プログラミングと HMI インターフェイスのインストール。

8. 全負荷テスト-- すべての機械: 30 分間のアイドル運転、定格容量までの段階的な負荷、寸法検証、油温監視 (≤60℃)。

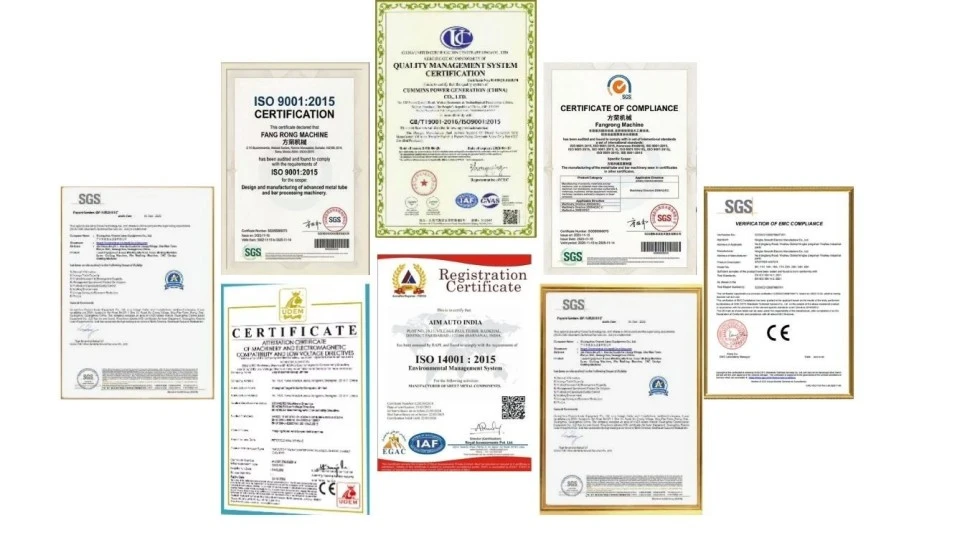
9. 品質検査-- ISO9001:2015 準拠の検証。

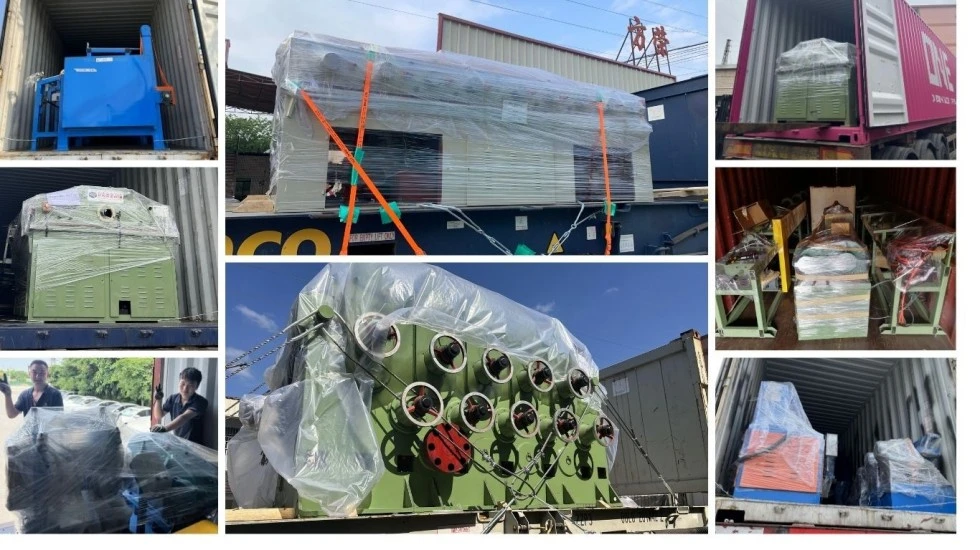
10. 梱包と発送-- 輸出書類を備えた国際配送用の安全な梱包。

認証

Pipe Hydraulic Cold Drawing Machine

ISO9001:2015 品質マネジメントシステム-- 証明書番号: UQ231211R1。設計、調達、製造、アフターサービスまでをカバーします。

CE認証-- 欧州機械指令 2006/42/EC に準拠。両手コントロール、セーフティライトカーテン、連動ガードが含まれます。

SGS認証-- 製品の品質と製造プロセスの独立した検証。

国内特許-- 32 件の発明特許 + 100 件以上の実用新案特許が、油圧システム、金型設計、自動化制御、および機械構造における独自の技術を保護しています。代表者: 2013207829011、2008300532117、ZL2015 2 0842922.7。

パッケージと配送

Pipe Hydraulic Cold Drawing Machine

よくある質問

セクション A: 技術的な質問

Q1: この機械ではどのような断面形状を製造できますか?

正方形、長方形、六角形、八角形、楕円形、楕円形、チャンネル、角度、T 断面、およびカスタムの非対称プロファイル。ダイの切り替えにより、プロファイル間の迅速な切り替えが可能になります。チューブ部分の場合、内部マンドレルが肉厚分布を制御します。

Q2: どのような寸法公差が期待できますか?

冷間引抜きでは、重要な寸法で±0.05mmまでの公差が達成されます。鋭い角が維持されます。熱間成形されたセクションではこの精度に匹敵することはできません。

Q3:加工可能な材質は何ですか?

炭素鋼(低・中・高炭素、合金、HSLA)、ステンレス鋼、アルミニウム、銅、真鍮、チタン、ニッケル合金、特殊金属。

Q4: 不規則な部分の冷間引抜は熱間圧延と比較してどうですか?

側面 冷間引抜 熱間圧延
寸法許容差 ±0.05mm ±0.5mm
表面仕上げ スケールフリー スケールが存在するため、クリーニングが必要です
コーナー形状 シャープで明確な 丸い
機械的性質 加工硬化による強化 As-rolled, lower strength
脱炭 表面せん断により除去 存在するため、機械で除去する必要があります

セクション B: エンジニアリングおよび選択に関する質問

Q5: セクションに必要な引抜力はどのように決定すればよいですか?

必要な力 = 断面積減少 × 材料降伏強度 × 変形係数 (不規則な部分の場合は 1.2 ~ 1.5)。お客様の材料仕様と目標寸法に応じた自由力の計算を提供します。異形部はコーナー成形加工のため、丸形に比べて変形率が高くなります。

Q6: 変則区間の1パスあたりの最大削減量はいくらですか?

通常、不規則なセクションではパスごとに 15 ~ 30% の面積が削減されます。より大きな縮小率を得るには、中間アニーリングを伴う複数のパスが必要になる場合があります。特定の材料と断面形状を使用してプロセス試行を行うことをお勧めします。

Q7: ポインティングマシンは必要ですか?

はい。ワーク端をダイに通すためには、直径を小さくする必要があります。 FangRong は、生産ラインの一部として統合型ポインティング (ヘッド リダクション) マシンを提供しています。

Q8: 注文から納品までの通常のリードタイムはどれくらいですか?

標準不規則油圧冷間引抜機: 30 ~ 60 日。カスタム設計のマシン: 仕様に応じて 90 ~ 120 日。二重工場運営により、複数の注文の並行生産が可能になります。

Q9: 設備要件は何ですか?

380V、50~60Hzの電源。コンクリート基礎が必要です --- プレストレスト フレーム設計とは、基礎が引っ張り力ではなく、機械の重量のみをサポートすることを意味します (力は閉じたフレーム構造内に含まれます)。最小床面積:ストローク長によって異なります。お見積書とともに基礎図面をご提出させていただきます。

Q10: プロセス開発のサポートはありますか?

はい。当社のエンジニアリング チームは、試運転中の金型設計の推奨事項、パス シーケンス計画、潤滑剤の選択、および試運転サポートを提供します。 70 か国以上に 10,000 を超える顧客がおり、当社は事実上あらゆる不規則な断面図の課題に遭遇し、解決してきました。

セクション C: 商業的な質問

Q11: 購入価格には何が含まれますか?

機械、油圧パワーユニット、HMIを備えたPLC制御システム、標準ダイホルダー、スタートアップツール一式、設置監督、試運転、およびオペレータートレーニング。特定のプロファイル用のダイは、形状と材質に基づいて別途お見積りとなります。

Q12: どのような支払い条件を提供していますか?

標準: 30% のデポジット、出荷前に 70%。

Q13: どのような保証を提供しますか?

試運転から12か月。

Q14: 私の業界に参照顧客はいますか?

70 か国以上に 10,000 人以上の顧客。ご要望に応じて、業界固有の参考資料を提供いたします。

Q15: 見積もりはどうやって入手できますか?

提出: 材料の種類とグレード、開始断面寸法、目標完成断面図、目標生産量 (個/日またはトン/日)、最大仕上げ長さ。力の計算、推奨機種、価格、納期などをご返答させていただきます。

お問い合わせを送信
連絡先情報
材料、製品仕様、製造プロセス、設備要件についてお知らせください。 FangRong は、お客様の用途に適した冷間引抜機、引抜ダイス、矯正機、およびカスタマイズされたソリューションについてご相談いただけます。
評価:
5.0
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。 プライバシーポリシー
拒否する受け入れる