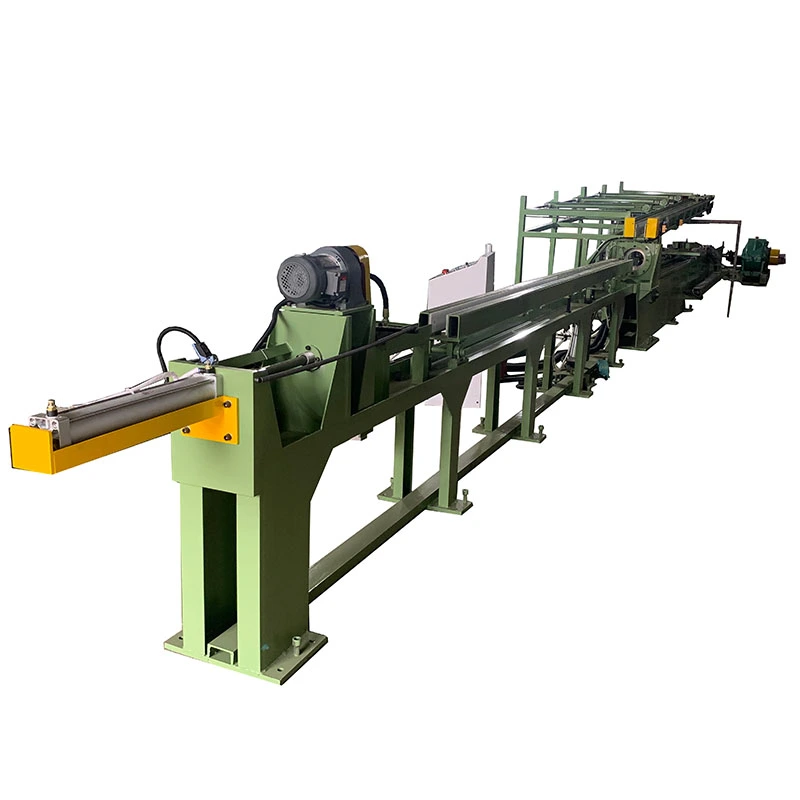
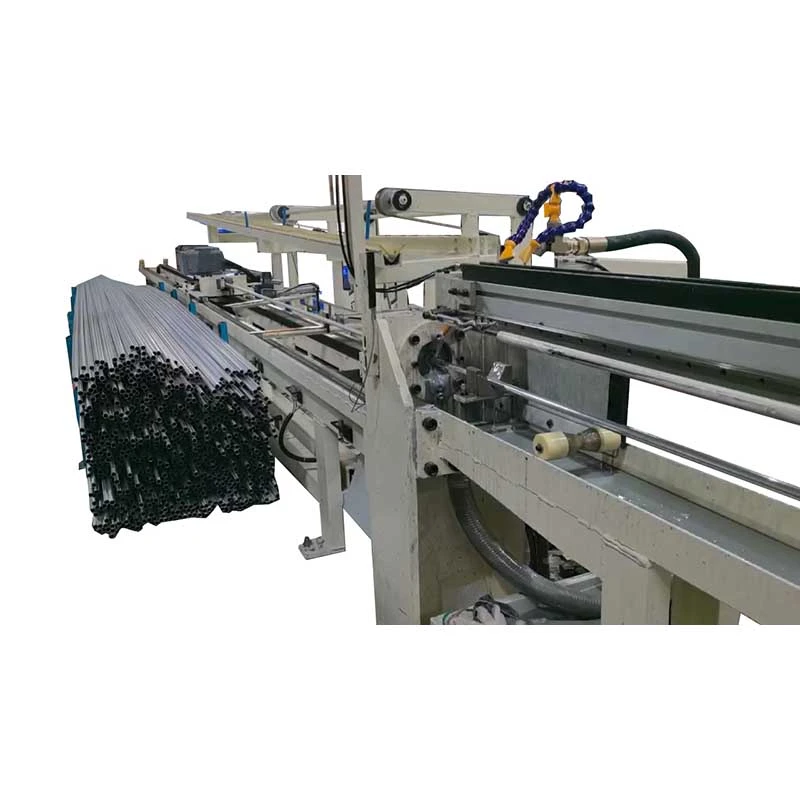
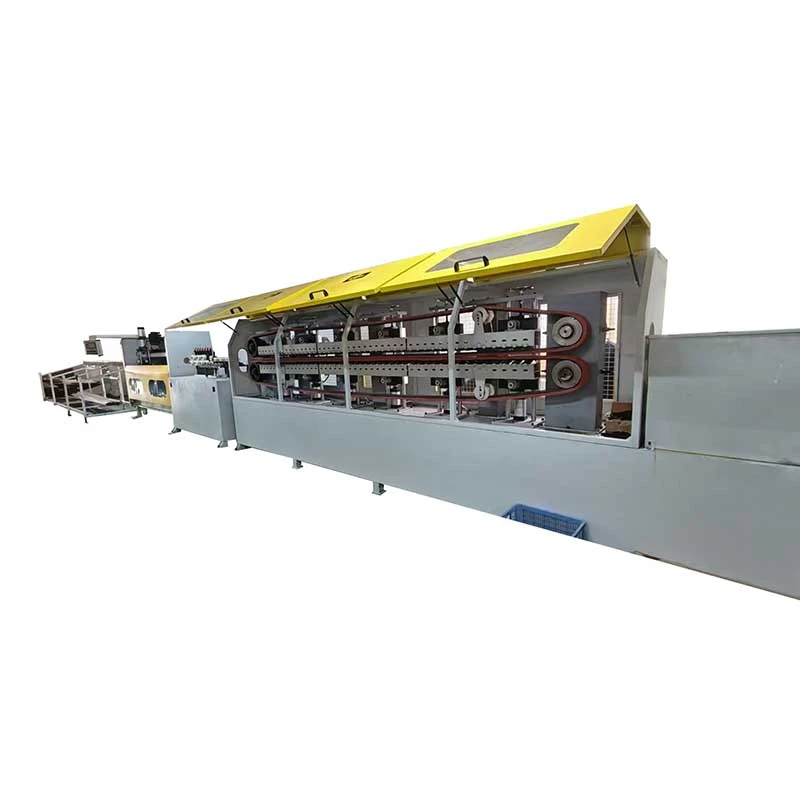
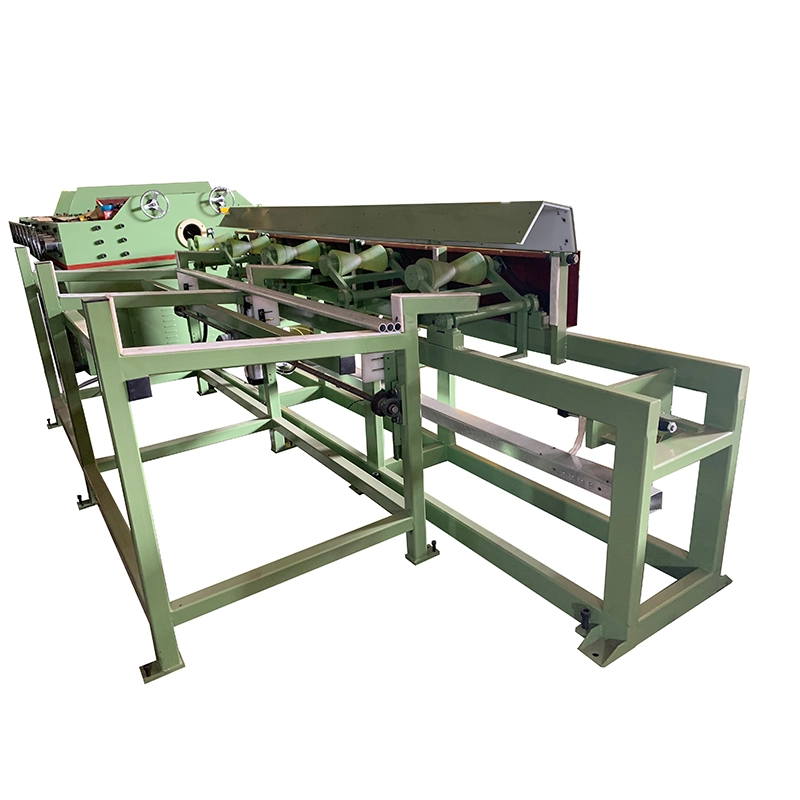
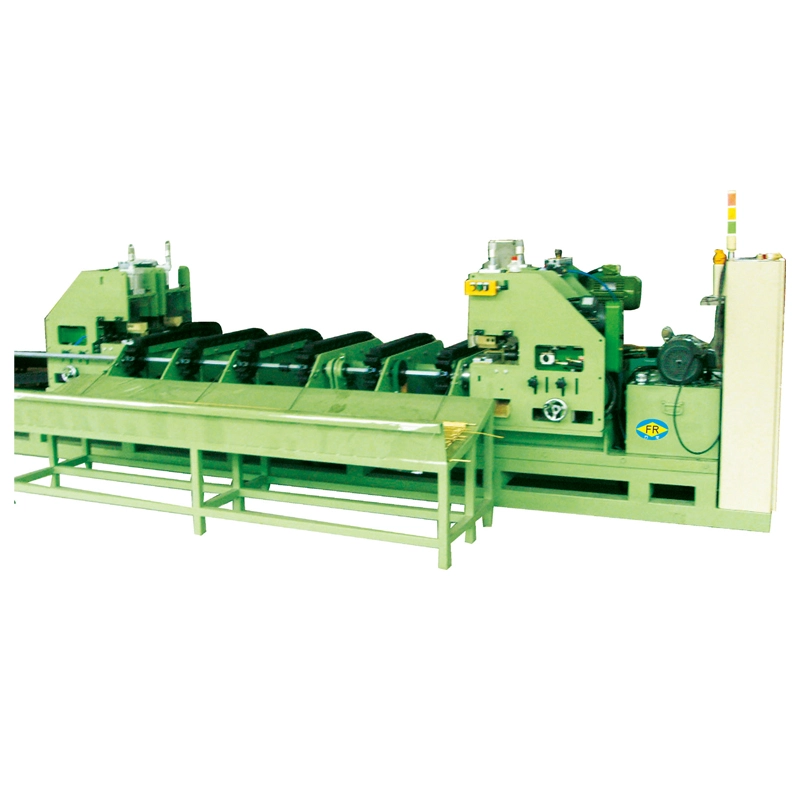
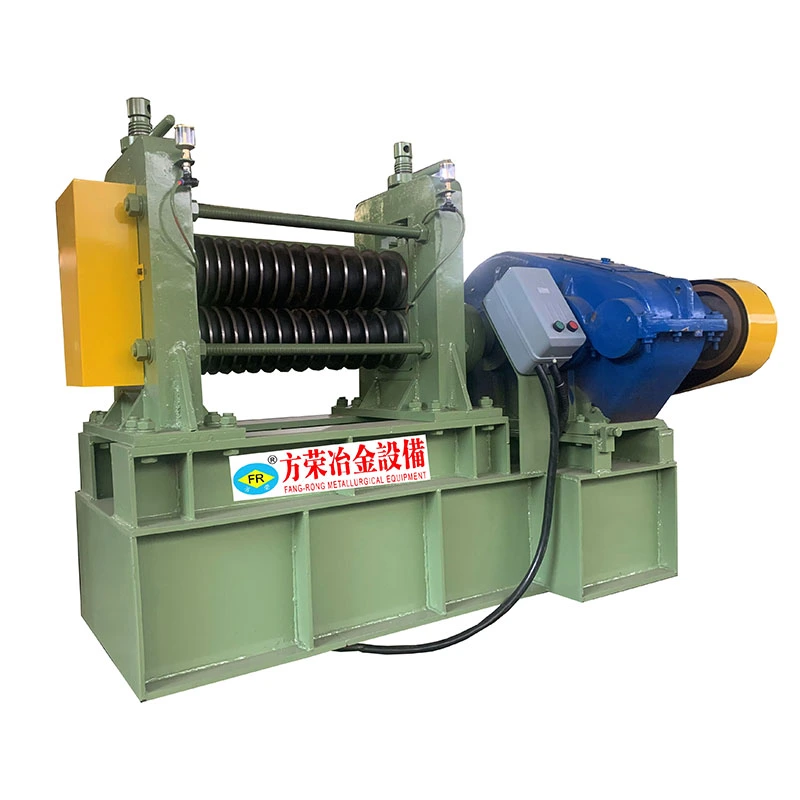
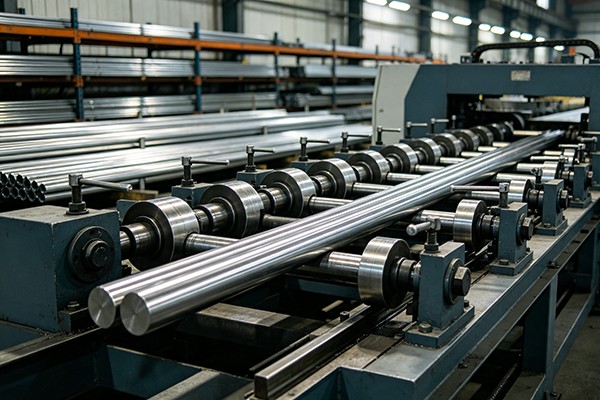
長い棒やチューブの場合、矯正は 1 回のプレス操作ではなく、連続的な修正プロセスになります。材料が水平方向のローラー列を通過する際、制御された曲げが繰り返し適用され、残留曲率が除去され、完成した断面が必要な寸法範囲内に保たれます。ファンロン横型矯正機このような連続修正を行うための製品で、φ4mmからφ180mmまでの丸物をカバーします。
長いセクションの継続的な修正
水平配置により、オペレーターはローラー ラインを通る明確な材料経路を確保できます。これは、矯正プロセス全体を通じてサポートを維持する必要がある長い棒、チューブ、シャフト、その他の製品に特に実用的です。 FangRong FR-20 ~ FR-180 モデルは約 14 ~ 20 個のローラーで構成されており、変形を 1 か所に集中させるのではなく、複数の接触点に矯正荷重を分散させることができます。
可変周波数制御により、作業速度は0~60m/minまで調整可能です。低速は、より硬い材料、より大きな断面、またはより慎重な修正が必要な製品を処理する場合に役立ちますが、高速は、ローラー設定が確立された後の安定した繰り返し生産に適しています。
3つのサイズでわかる機械構成の違い
| モデル |
製品範囲 |
ローラー |
メインモーター |
機械重量 |
| FR-25 |
φ6~25mm |
14
|
4kW |
1,000kg |
| FR-76 |
φ18~76mm |
17
|
15kW |
3,500kg |
| FR-180 |
φ60~180mm |
17
|
55kW |
25,000kg |
機械の大型化は単にローラーの量だけではありません。直径が大きいバーやチューブには、より大きな矯正力、より重いローラー アセンブリ、およびより剛性の高い機械構造が必要です。たとえばFR-180は55kWの主電動機を使用し、重量は約25,000kgで、最大φ180mmのセクションに必要な機械的能力を備えています。
真直度は完成結果の一部にすぎません
バーは視覚的には真っすぐに見えても、許容できない丸みや寸法のばらつきが見られる場合があります。精密生産の場合、FangRong 水平ストレートナーは、約0.1~0.3mm/m真円度公差は次のとおりです。≤0.05mm、材料の状態、入ってくる変形、ローラーの調整、およびプロセスパラメータに応じて異なります。
この区別は、真っ直ぐにされた製品が機械加工、組み立て、油圧、またはベアリング関連のプロセスに入る場合に重要です。このような場合、目に見える曲がりを取り除くだけでは十分ではありません。修正プロセスでは、セクション自体に過度の変形が生じないようにする必要があります。
Protecting the Surface During Correction
表面のマーキングは、完成品または半完成の棒材やチューブを矯正する際によく懸念される問題です。過剰なローラー圧力、ローラー表面の汚れ、不適切なローラー素材、または不正確な位置合わせにより、真直度の結果が許容範囲内であっても、長手方向の跡が残ることがあります。
ファンロンの機械は、硬化および研磨されたローラーを使用しており、ローラー直径は約 φ68mm ~ φ320mm です。製品に合わせてローラーの表面材質と接触状態を選択することで、仕上げ面を無用に傷めることなく修正力を加えることができます。
水平方向の矯正が最適な場所
代表的な製品には、自動車のシャフト、油圧シリンダー チューブ、建築用バー、家具のチューブ、および絞り、剥離、機械加工、または熱処理後に真直度を制御する必要があるその他の長い円形部分が含まれます。横型矯正機は、生産ルートに組み込むこともできます。冷間引抜機上流と切断機同じラインで描画、直線化、固定長の処理を処理する必要がある場合は、下流側で実行します。
ファンロンの場合、ローラーの構成は直径だけではなく、実際の製品から選択されます。材料グレード、入射曲率、仕上げ真直度、表面要件、生産速度、下流工程はすべて最終セットアップに影響します。 CE 認定の機器と技術サポートは、国際的な生産プロジェクトに利用できます。


 Whatsapp