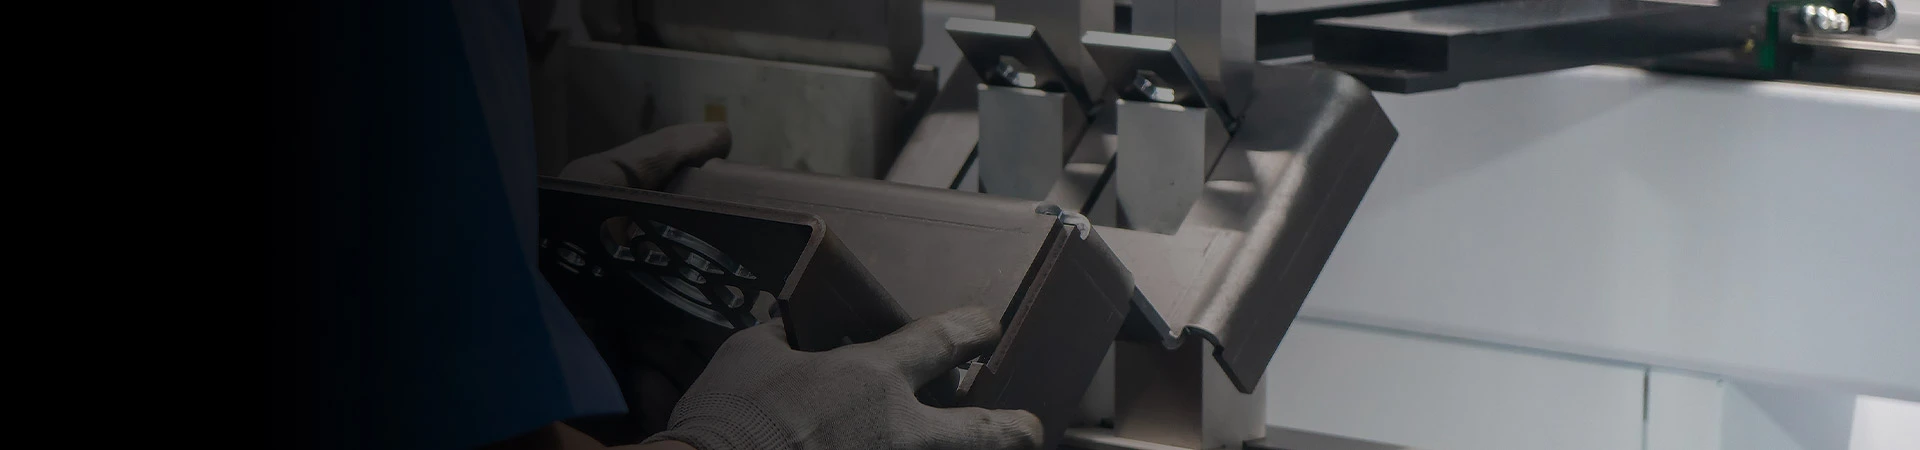
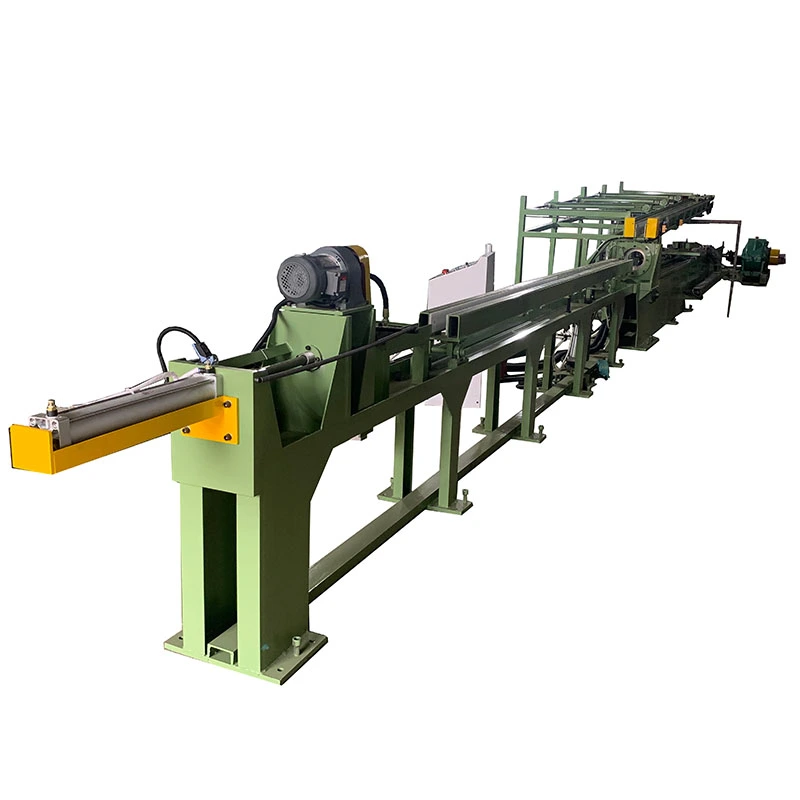
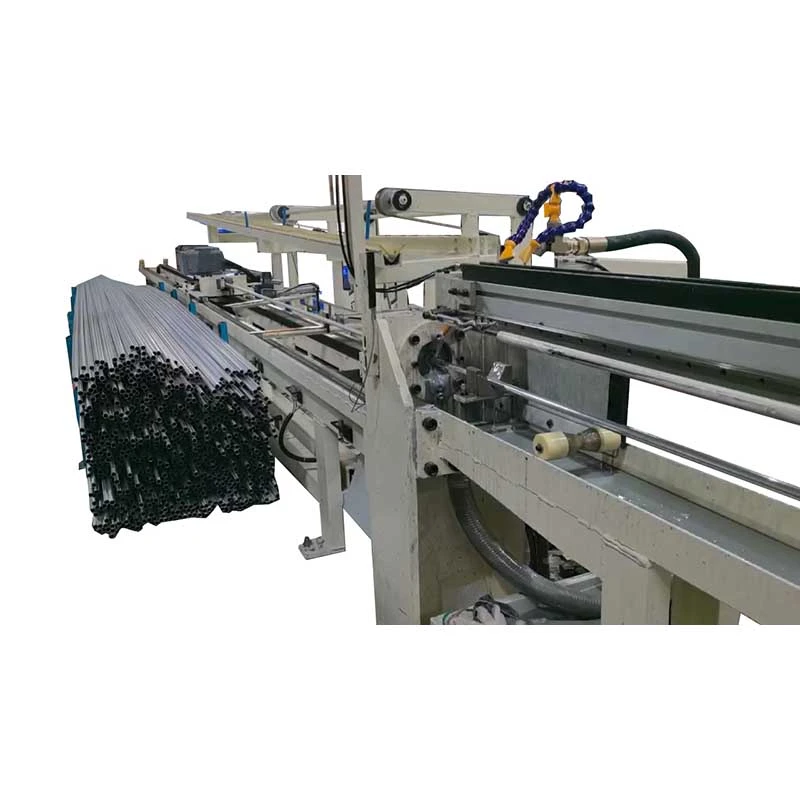
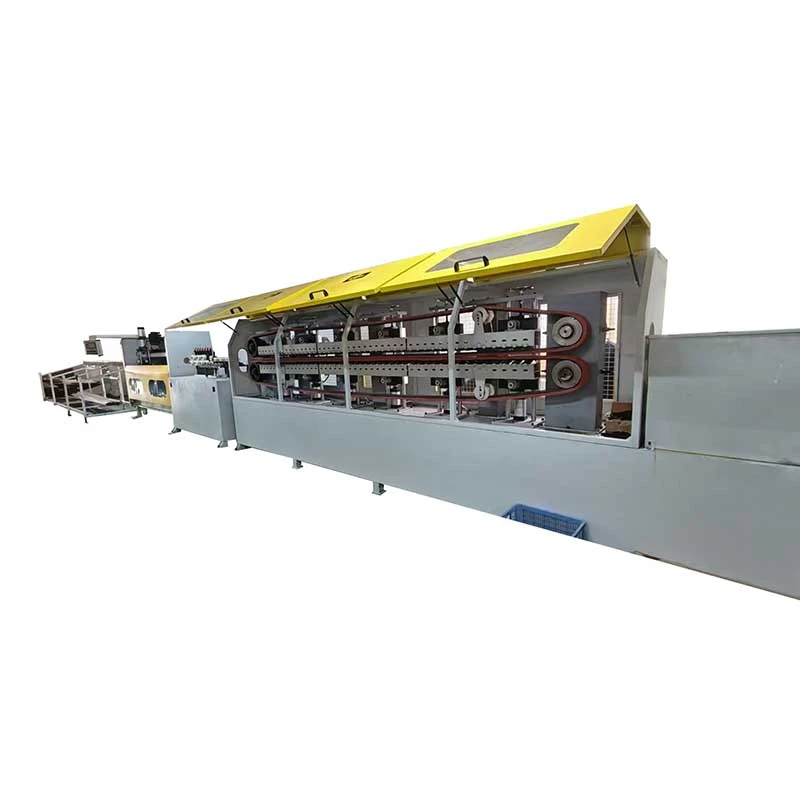
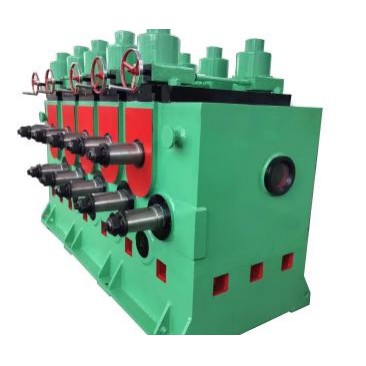
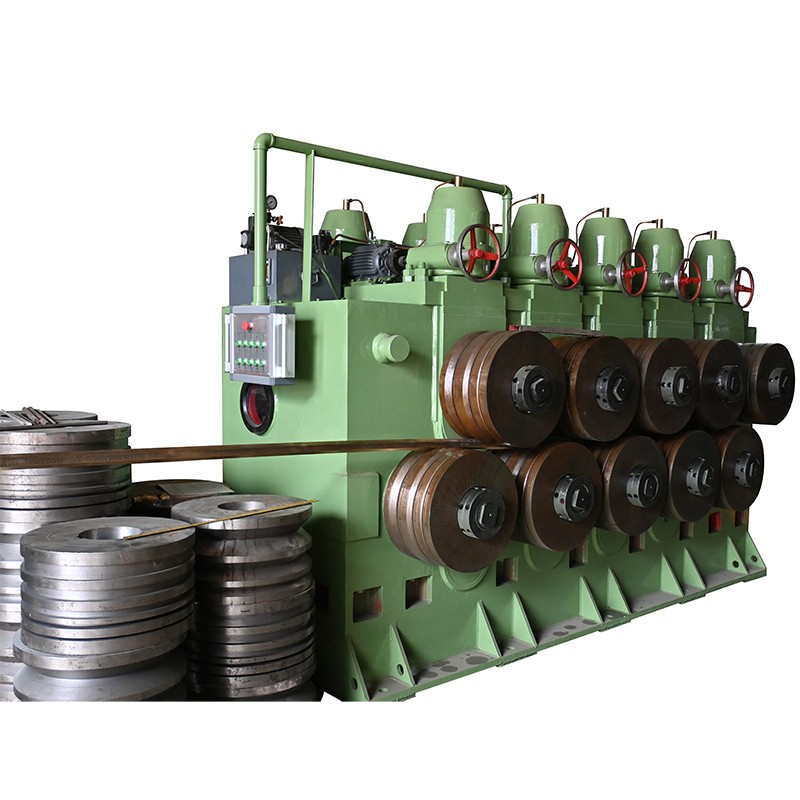
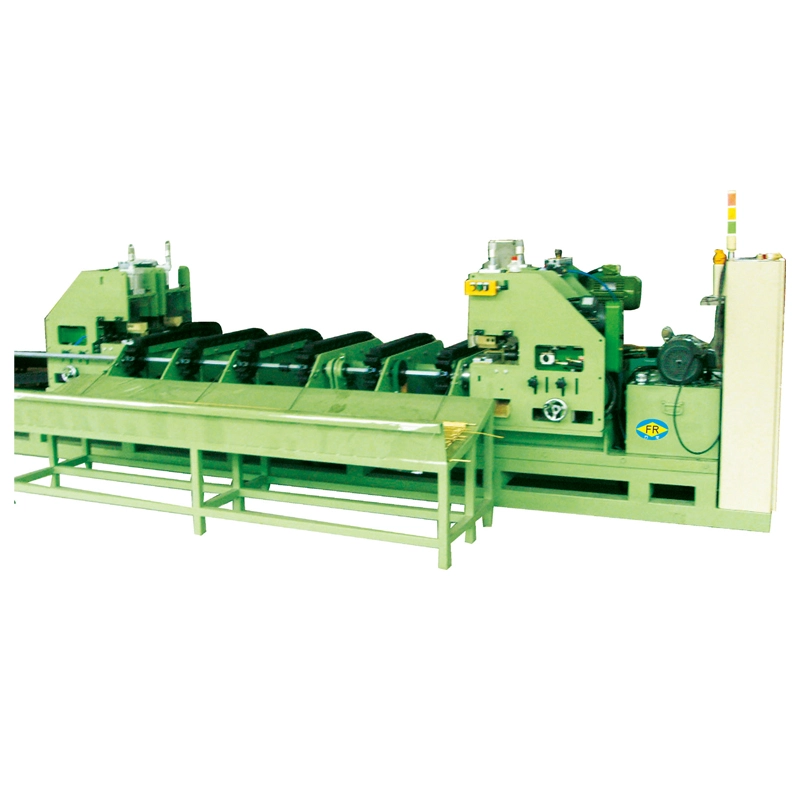
正方形、六角形、チャネル、角度、またはその他の特殊なプロファイルを描くには、単にダイの開口部を変更するだけでは済みません。金属は同時に複数の方向に流れる必要があり、コーナーや狭い部分はより大きな変形と摩擦にさらされます。ファンロン異形矯正機s実際のプロファイル形状、減速比、材質、絞り加工に基づいて設計されています。
プロファイル精度は金型形状から始まります
非円形セクションの場合、入口ジオメトリとベアリングセクションは、材料がプロファイルをどのように埋めるかに直接影響します。圧縮が強すぎると、角に亀裂や表面の跡が生じる可能性があります。ベアリングセクションがマテリアルフローに適合していない場合、完成したプロファイルに寸法のずれや、さまざまな面での不均一な接触が発生する可能性があります。
ファンロンが使用するEDMおよびワイヤーカットプロセス正方形、六角形、チャネル、角度、その他の顧客定義の開口部を作成します。圧縮角度と軸受の長さは、すべての用途に 1 つの標準的な金型形状を適用するのではなく、プロファイルに応じて調整されます。
コーナーをコントロールするのが本当の課題
丸いチューブは、その周囲に比較的均等に変形を分散させることができます。不規則なプロファイルではそれはできません。角、薄い壁、深い溝、鋭い移行部は、描画中に異なる速度で変形する可能性があります。このため、金型の設計では、公称仕上がり寸法だけでなく、完全な断面を考慮する必要があります。
数千メートルにわたって生産を行う場合、金型は摩耗が進行しても安定した接触状態を維持する必要があります。 FangRong は完成した金型をチェックします光学コンパレータと三次元測定機検査出荷前に重要なプロファイル寸法を確認します。
炭化タングステンまたはPCD?
炭化タングステン多くの標準的な生産要件や、工具コストと生産量のバランスが必要な用途に適しています。PCD研磨材、長時間の連続生産、または長時間の稼働時間にわたる厳しい寸法安定性により金型の摩耗が大きな懸念事項となる場合に、より適しています。
したがって、選択は材料の硬度以上のものに基づいて行われます。絞りの長さ、パスごとの縮小、生産量、潤滑、プロファイルの複雑さ、許容可能な寸法変動はすべて、実際の金型の寿命と工具のコストに影響します。
完成したプロフィールからデザイン
カスタムの不規則セクションの場合、FangRong は顧客のプロファイル図面に基づいて、ダイの開口部、縮小形状、ベアリング セクション、および工具の材質を決定します。一般的な用途には、建築プロファイル、自動車のトリム、家具や構造セクション、特殊なエンジニアリング コンポーネントなどがあります。
完成した金型は、異形矯正機描画されたプロファイルが変形後に真直度を制御する必要がある場合。この組み合わせは、製造プロセスを通じて寸法精度とプロファイル方向の両方を維持する必要がある場合に特に役立ちます。


 Whatsapp