Whatsapp
当社は、さまざまな業界の管、棒、線材に合わせた、矯正、冷間引抜、ポインティング、面取り、切断、ねじ転造機、絞りダイスなどの精密金属加工装置を総合的に提供しています。
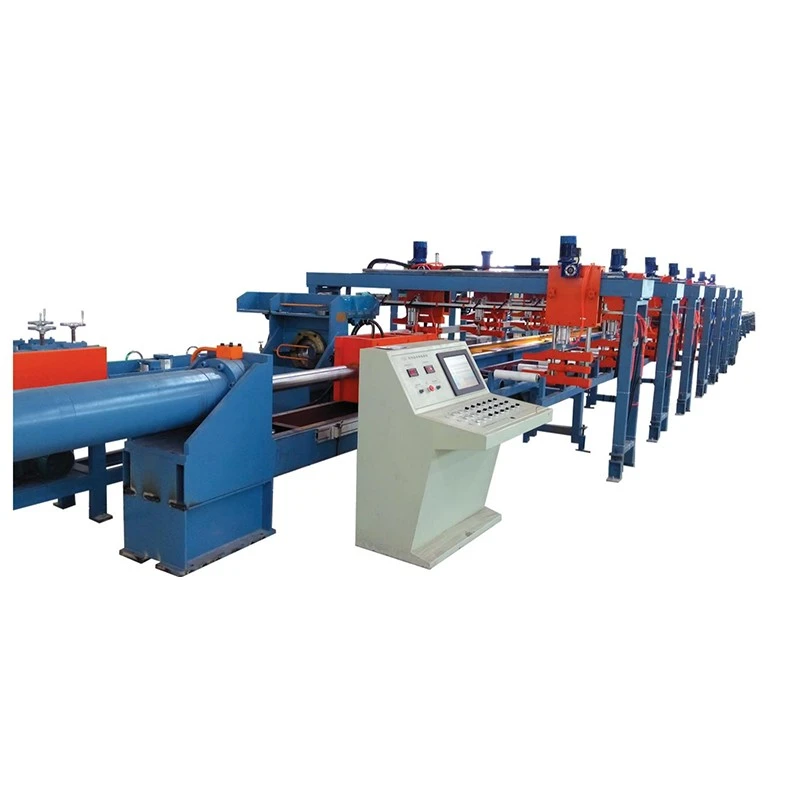
のバスバー油圧伸線機冷間引抜き用に設計されています銅およびアルミニウムのバスバー、寸法精度、表面仕上げ、硬度が向上します。引抜力の範囲は次のとおりです。10~100トン、描画長さは6~12mと速度2~12m/分。からの銅バスバーを扱います。40×2mm~400×30mm。油圧制御と可変速度により、表面欠陥を軽減し、安定した描画を実現します。に適しています配電、変圧器、開閉装置、および電気機器.
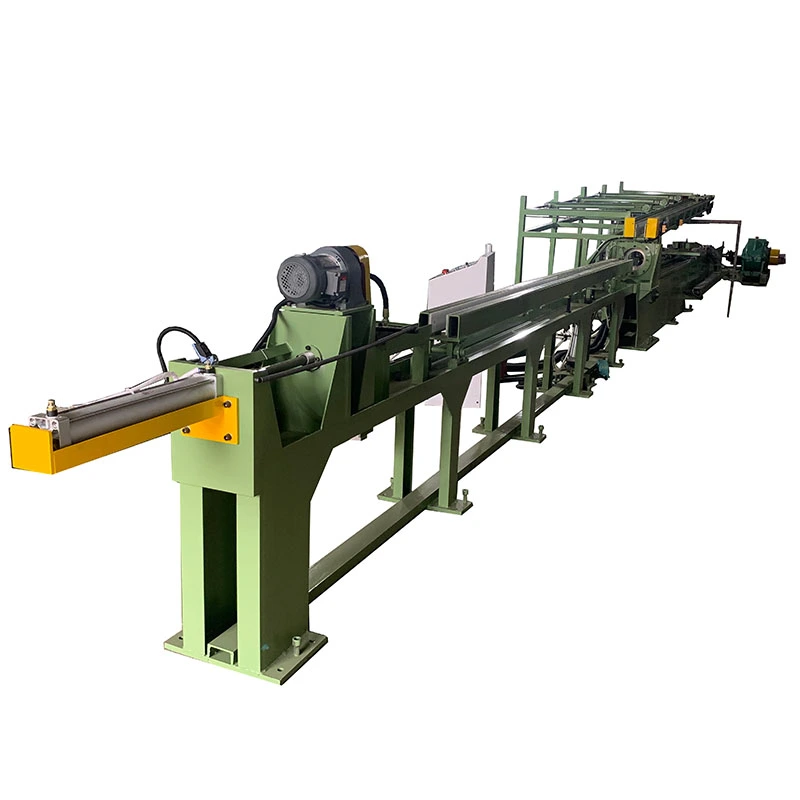
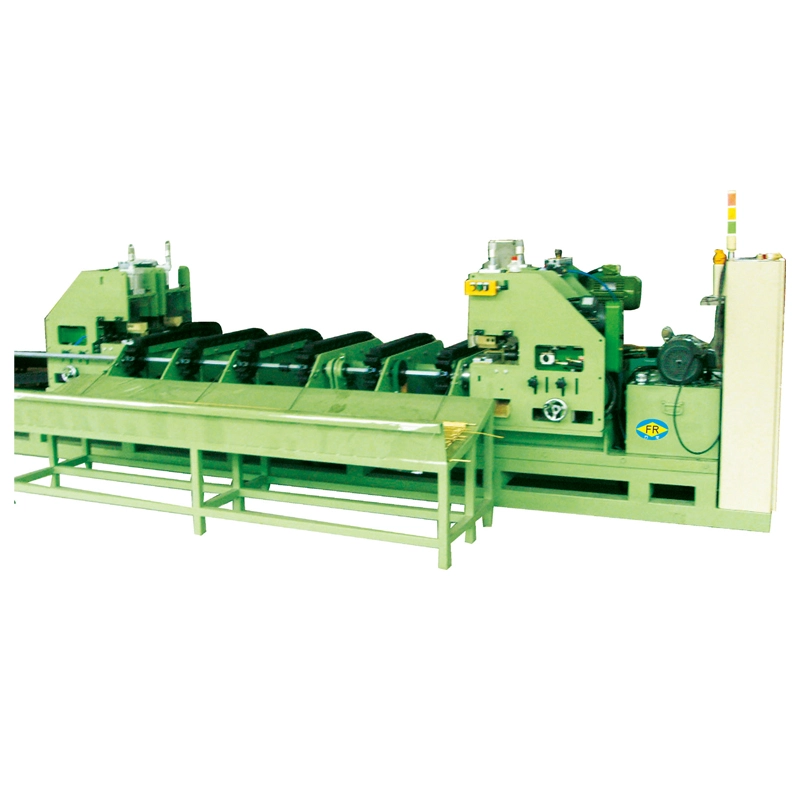
のバスバー油圧伸線機は、銅母線引抜ベンチまたは油圧母線引抜機とも呼ばれ、押出または鋳造後に銅およびアルミニウムの平鋼を冷間引抜するように設計されています。油圧シリンダーが精密金型を通してワークピースを引っ張り、幅と厚さを減らし、寸法の一貫性を改善し、表面を精製し、冷間加工により強度を高めます。
FangRong の FR シリーズには以下が含まれますFR-10T、FR-20T、FR-30T、FR-50T、FR-100T、10トンから100トンまでの引抜力をカバーします。モデルに応じて、機械は次のバスバーを処理します。幅15~400mm、厚さ2~30mm、有効引出し長6~12m。主に開閉装置、配電機器、変圧器、電気コネクタ、その他の電力用途の銅およびアルミニウムのバスバーに使用されます。
バスバー油圧引抜機は、油圧プルスループロセスを使用します。実際の金型設計、パスあたりの減少量、および絞り力は、バスバーのサイズのみからではなく、開始セクション、対象セクション、材料条件および要求特性から決定する必要があります。
1. ワークの搬入
押出成形または鋳造された銅またはアルミニウムのバスバーがフィード ラック上に配置されます。先端が尖っているか、絞り型に入るように細くされています。
2. 金型のエントリー
準備された端は、必要な最終断面に合わせて設計されたダイを通過します。非標準のバスバー プロファイルの場合は、セクションに一致するようにダイ ホルダーとツールを構成できます。
3. 油圧絞り
油圧シリンダーは、制御された力でバスバーを金型内に引っ張ります。 FRシリーズ全体のシリンダ内径サイズは以下の範囲です。125~280mm、ピストンロッドの直径は次のとおりです。70~140mm.
4.描画速度制御
描画速度は次から調整できます。2~12m/分。大きな縮小率、難しいセクション、または厳密な制御が必要なプロセス条件では、低速の方が望ましい場合がありますが、安定した生産ラインでは、ツーリングや潤滑システムが許可する場合はより高い設定を使用できます。
5. 戻りストローク
描画ストローク後、キャリッジは次のサイクルに向けて小型モデルでは最大 20 m/min、FR-100T では最大 15 m/min で戻ります。
6. 必要に応じて矯正する
下流プロセスで反りやねじれをより厳密に制御する必要がある場合は、オプションの矯正ユニットを追加できます。
PLC は描画と戻りのシーケンスを制御でき、一方、オペレータは HMI を使用して描画速度やストローク長などの動作パラメータを設定および監視できます。
押出後の寸法公差が緩い
押し出しだけでは、精密な電気部品に必要な幅と厚さの許容差が得られない場合があります。校正されたダイを通して絞り加工を行うと、断面の縮小が制御され、バーに沿った寸法の一貫性が向上します。
前工程による表面欠陥
押し出された表面には、露出したバスバーや精密接触コンポーネントには受け入れられない跡や凹凸が含まれる場合があります。適切に選択された描画ツールと潤滑により、仕上げ面を改善できます。
硬度が低い、または強度が不足している
冷間引抜により加工硬化が導入されます。これにより、硬度と引張強度が向上し、その後の曲げ、組み立て、巻き付けの際にバスバーの形状を維持することができます。正確な機械的特性の変化は、還元率と材料の状態によって異なります。
断面変化
精密絞りダイスは、押出成形のみに依存するよりも完成したセクションをより一貫して制御します。これは、バスバーが固定クリアランス、端子、絶縁体、または電気アセンブリに適合する必要がある場合に重要です。
手動による描画操作の繰り返し
油圧作動により、プログラム可能な引張サイクルと戻りサイクルが提供され、手動制御または機械駆動の装置と比較して手動介入が軽減されます。
精密な断面制御
絞り加工の主な価値は、単に引っ張り力を高めることではなく、寸法修正にあります。これは、押し出された断面が必要な最終サイズに近いものの、アセンブリや電気部品に必要な公差を一貫して満たしていない場合に最も役立ちます。
2~12m/分 調整可能な描画速度
可変速度により、オペレータはプロセスを材料、断面形状、縮小、工具条件に合わせることができます。最大速度が自動的に最適な運用設定になるわけではありません。表面品質、金型温度、潤滑も使用可能な速度に影響します。
引抜力10~100トン
必要なトン数は、材料の強度、圧下率、接触状態、断面形状によって異なります。幅の広いバスバーは、断面積が等しい幅の狭いバーと同じ力を必ずしも必要とするわけではないため、モデルの選択は実際の絞り力の計算に基づいて行う必要があります。
有効引出し長6~12m
この範囲は、多くのストレート バスバー製造アプリケーションをカバーします。完成品の長さまたは生産レイアウトでより長いストロークが必要な場合は、より長いストロークを検討できます。
油圧制御
油圧システムは、ストローク全体にわたって制御された引張力を提供します。これは、引っ張り力の突然の変化が表面品質や工具寿命に影響を与える可能性がある大きな銅セクションやプロセスに特に役立ちます。
PLCおよびHMI制御
プログラマブル制御により、描画ストローク、戻りストローク、サイクルシーケンスを管理できます。オペレーターが各ストロークを手動で制御するのではなく、定義されたプロセス設定を使用して作業できるため、繰り返し生産に役立ちます。
オプションの矯正とライン統合
いくつかの下流工程を通じてバスバーを処理するプラントの場合、伸線機に供給、矯正、またはその他の処理装置を構成して、中間処理を減らすことができます。
モデルの選択は、開始幅と厚さ、目標幅と厚さ、銅またはアルミニウムのグレード、パスごとの縮小率、必要な絞り長さ、および予想される生産量。次に、定格トン数を計算された引抜力と比較して確認する必要があります。
| モデル | FR-10T | FR-20T | FR-30T | FR-50T | FR-100T |
| 引抜力(トン) | 10 | 20 | 30 | 50 | 100 |
| バスバー幅 (mm) | 40 | 15-60 | 20-120 | 30-180 | 30~400 |
| バスバーの厚さ (mm) | 2-5 | 2-10 | 2-20 | 2-30 | 3-30 |
| 有効絞り長さ(m) | 6-12 | 6-12 | 6-12 | 6-12 | 6-12 |
| シリンダ内径(mm) | 125 | 150 | 180 | 200 | 280 |
| ピストンロッド径(mm) | 70 | 80 | 90 | 100 | 140 |
| 引抜速度(m/min) | 2-12 | 2-12 | 2-12 | 2-12 | 2-12 |
| 戻り速度(m/min) | 5-20 | 5-20 | 5-20 | 5-20 | 5-15 |
| メインモーター出力 (kW) | 22 | 45 | 55 | 75 | 75×2 |
| システム圧力 (kgf/cm²) | 140 | 170 | 230 | 210 | 250 |
FR シリーズのすべてのモデルは、主に銅およびアルミニウムのバスバー向けに設計されています。生産ラインに応じて、カスタムダイホルダー、より長い絞りストローク、特殊な幅/厚さ範囲、供給システム、矯正装置を検討できます。
カタログに記載されているバスバーの最大寸法のみで油圧ドローベンチを選定しないでください。エンジニアリングに関する推奨事項については、次の情報を提供してください。材料グレード、開始部分、終了部分、描画長さ、パス数、目標出力。これらのパラメータにより、機械を指定する前に、必要な絞り力と適切な縮小スケジュールを評価できます。
過剰なトン数を備えたバスバー油圧引抜機は、必要な引抜力がはるかに低い場合、プロセスを改善することなく設備コストを増加させる可能性があります。逆に、機械の力の限界で継続的に動作すると、材料の状態、潤滑、工具の変化に対する余裕が少なくなります。したがって、適切な作業範囲はトン数だけではなく、実際のプロセスから決定する必要があります。
開閉装置、配電盤、バスダクト用の銅母線は、完成した部分が絶縁システム、端子、機械的サポートに適合する必要があるため、一定の幅と厚さが必要です。力を計算した後、FR-30T ~ FR-50T クラスの機械を中断面用途に検討できます。
典型的な生産上の問題:押し出しバーは寸法的にターゲットに近いですが、組み立て前に追加の機械加工が必要です。絞り加工により、表面の一貫性を向上させながら、断面を指定の寸法に近づけることができます。
変圧器アセンブリで使用される平らな銅導体には、形成または巻線に制御された寸法と適切な機械的特性が必要な場合があります。冷間引抜は、寸法の縮小に加えて加工硬化をもたらすことができます。
典型的な生産上の問題:導体が柔らかすぎる、または寸法が一致していない場合、巻線中に変形する可能性があります。線引きスケジュールは、巻き取り作業の前に必要な最終セクションと材料状態を達成するように選択できます。
端子、コネクタ、および接地コンポーネントに使用される小さな銅セクションは、ばらつきがアセンブリのフィット感や電気接触に影響を与える可能性があるため、一貫した断面寸法から恩恵を受けます。
典型的な生産上の問題:バーの厚さにばらつきがあると、加工代やアセンブリのフィット感が不均一になります。校正された絞りダイにより、再現可能な最終セクションが提供されます。
電解やその他の大電流システムで使用される大きな銅導体と電極バスバーには、かなりの断面積が必要です。のFR-100T最大 100 トンの定格引抜力を提供し、指定されたモデル範囲内で最大幅 400 mm、厚さ 30 mm のバスバーをサポートします。
銅バスバーは、ソーラーインバーターキャビネット、エネルギー貯蔵システム、電力変換装置に使用されます。絞り加工は、打ち抜き、曲げ、めっき、または最終組み立ての前に導体が管理された寸法を満たす必要がある場合に役立ちます。
平坦な銅導体は、バッテリー システム、大電流コネクタ、および配電アセンブリで使用されます。これらの用途では、バスバーが絞り加工後に曲げ、絶縁、打ち抜き、または端子アセンブリを通過することが多いため、寸法の一貫性が重要です。
1998 年以来の油圧ドローベンチ エンジニアリング
FangRong は 1998 年以来、冷間引抜装置の製造に従事しています。そのエンジニアリング経験には、油圧ドローベンチ、金型設計、引抜力計算、削減スケジュール、非鉄およびその他の金属製品のプロセス自動化が含まれます。
2つの製造施設
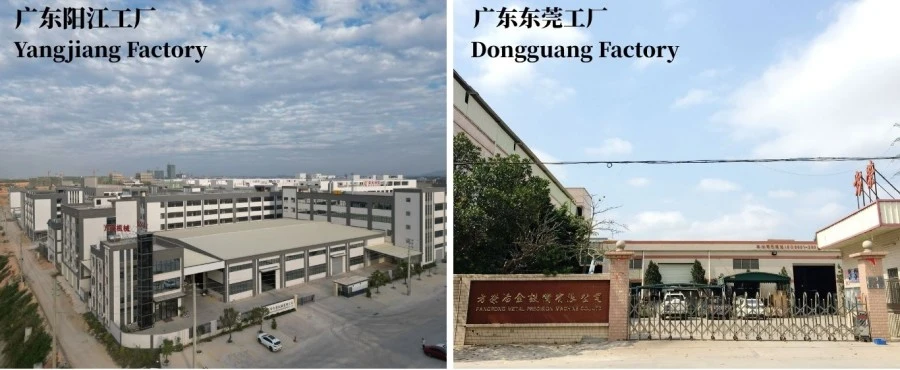
FangRong は東莞と陽江で製造施設を運営しています。 2 つの拠点での生産配置により、標準およびカスタマイズされた描画装置の追加の製造能力が提供されます。
国際的なインスタレーション
FangRong の装置は 70 か国以上の顧客に供給され、銅、アルミニウム、鋼、ステンレス鋼、その他の金属加工用途で使用されています。
プロセス固有のエンジニアリング
バスバー プロジェクトの場合、重要なエンジニアリング作業は油圧シリンダーの選択に限定されません。 FangRong は、顧客の実際のバスバー寸法に基づいて、絞り力の計算、金型構成、縮小スケジュール、油圧パラメータ、レイアウト図面、およびオプションの自動化を支援します。
工場での受け入れテスト
出荷前に、機械はアイドル運転を行った後、定格負荷テストを行うことができます。お客様のサンプルが入手可能な場合は、納品前に実際の材料を使用して、描画操作、油圧安定性、機械の動き、完成品の要件を確認できます。
1. オーダーエンジニアリング— バスバーの寸法、材質、引抜き力、金型構成、油圧パラメータ、および自動化要件が生産前にレビューされます。
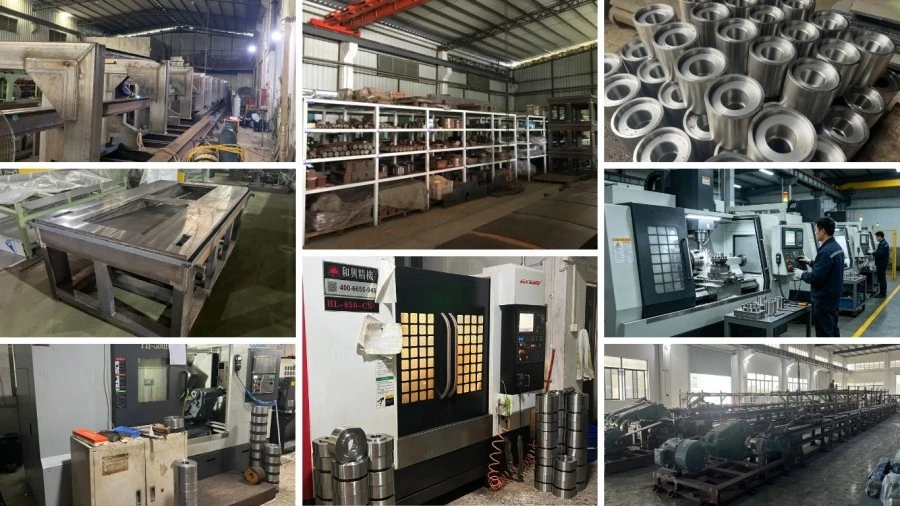
2. 部品検査— シリンダーチューブ、ピストンロッド、シール、構造用鋼などの主要コンポーネントは組み立て前に検査されます。
3. 精密加工— シリンダーボア、ピストンロッド、ガイドコンポーネントは、必要な寸法公差に従って機械加工および仕上げられます。
4. 油圧アセンブリ— 油圧ユニット、バルブ、配管、制御コンポーネントが組み立てられ、圧力の安定性と漏れがチェックされます。
5. 機械的な位置合わせ— メインシリンダー、描画キャリッジ、およびガイドシステムは、描画中に安定した動きを維持するために組み立てられ、調整されています。
6. 電気とPLCの統合— 制御システムは、機械構成と必要な描画サイクルに従ってプログラムされます。
7. 負荷テスト— サンプルが提供される顧客の材料テストにより、機械の動作が定義された負荷条件下でチェックされます。
8. 最終検査— 出荷前に油圧、動作、電気的機能、安全装置、寸法、機械の一般的な状態を検査します。
9. 輸出梱包— コンポーネントは、積み込む前に湿気、腐食、輸送による損傷から保護されます。
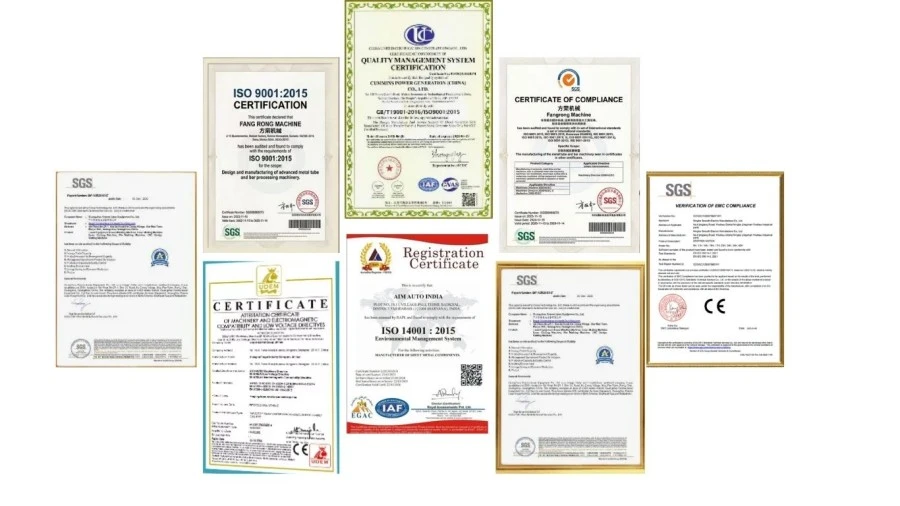
ISO 9001:2015— 関連する設計、製造、設置、サービス活動を網羅する品質管理システム。証明書番号UQ231211R1.
CE— 標準的な機械構成には、該当する機械の安全要件に関する CE 適合文書が付属しています。正確な宣言と安全構成は、注文された機械と仕向け先の市場について確認する必要があります。
SGS検査— 出荷前に独立した検証が必要なお客様のために、第三者検査を手配できます。
特許— FangRong は、描画装置のコンポーネントや工具システムに関連する特許を含む、32 件の発明特許と 100 件を超える実用新案特許を報告しています。
この機械は、主要コンポーネントに腐食防止、湿気防止、および適切な木製梱包が施され、輸出輸送に備えて準備されています。大型の油圧アセンブリと機械アセンブリは、コンテナの積載や現場での設置要件に応じて個別に発送される場合があります。
見積もりの際は、目的地、機械の寸法、注文構成に応じて、最終的な配送方法、梱包構成、出発港、およびインコタームを確認する必要があります。
標準アプリケーションは、銅およびアルミニウムのバスバー。材料条件、絞り力、工具が適切であれば、銅合金、アルミニウム合金、その他の非鉄材料も検討できます。モデルを選択する前に、材料グレードを指定する必要があります。
記載されているモデル範囲は、次の幅をカバーします。15~400mmからの厚さ2~30mm、正確な範囲はモデルによって異なります。 FR-100Tは幅30~400mm、厚さ3~30mmをカバーします。
すべての銅またはアルミニウムのバスバーに適用される単一の削減値はありません。実際の削減量は、材料のグレードと状態、開始部分と最終部分、金型の形状、潤滑、および必要な機械的特性によって異なります。合計の縮小率を大きくするには、複数の絞りパスと中間アニーリングが必要になる場合があります。
はい。冷間変形は一般に、加工硬化によって硬度と強度を高めます。変化の程度は還元率や原料の状態によって異なります。特定の引張強さ、硬度、または伸びが必要な場合は、目標の機械的特性に合わせて絞りスケジュールを設計する必要があります。
絞り加工により表面状態を大幅に改善できますが、最終結果は入面の表面、金型の品質、金型の形状、潤滑にも依存します。引抜機では、元の表面の下にすでに存在する深い欠陥を除去することはできません。
バスバー仕上がり幅だけで選ぶのではなく、必要な引抜き力を比較してください。開始寸法と目標寸法、材料グレード、削減スケジュールを提供します。 FangRong は推定引抜力を計算し、適切なモデルを推奨します。
いいえ、2~12m/分範囲は調整可能な動作範囲であり、必須の生産速度ではありません。適切な設定は、断面形状、縮小率、材料、潤滑、金型の状態、および必要な表面品質によって異なります。高速化は、プロセス全体が安定した描画条件を維持できる場合にのみ役立ちます。
はい。完成したバスバーのたわみやねじれをさらに制御する必要がある場合は、オプションの矯正ユニットを統合できます。生産レイアウトに応じて、供給装置やその他の下流側のハンドリング装置も検討できます。
標準的な機械構成には、油圧引抜システム、メインシリンダー、引抜キャリッジ、ダイホルダー、油圧パワーユニット、および PLC/HMI 制御システムが含まれます。ダイの寸法は顧客の開始部分と終了部分によって異なるため、特定のバスバー サイズに対応する工具は別途確認する必要があります。
を提供します。材料グレード、開始幅と厚さ、仕上げ幅と厚さ、必要な描画長さ、パス数、目標出力、および利用可能な工場電源。図面または断面図は、標準以外のプロファイルにも役立ちます。
FRシリーズの有効絞り長は6~12メートル。より長い図面長またはアプリケーション固有の図面長は、工学設計中に評価できます。
標準モデルでは通常、約30~60日、大型のマシンやカスタマイズされたマシンでは必要な場合がありますが、60~90日。工具、オートメーション、機械のサイズ、工場の作業負荷が生産時間に影響を与える可能性があるため、確認されたリードタイムを見積書に記載する必要があります。速達配送は想定するのではなく、ケースバイケースで確認する必要があります。
標準的な商業上の取り決めは、注文確認時に30%のデポジット、工場での受け入れテスト後の出荷前に70%。特定のプロジェクトについては、代替用語について議論することができます。
標準的な保証期間は、試運転から12か月。保証の適用範囲と除外については、最終的な販売契約書で確認する必要があります。
はい。 FangRong は、設置の監督、試運転サポート、オペレーターのトレーニングを提供します。通常、現場でのトレーニングには、機械の操作、金型交換、日常的なメンテナンス、基本的な故障診断が含まれます。設置前に基礎図面とアンカーボルトのレイアウトを提供することができます。
はい。実際には、顧客のサンプルを工場でのテストに使用できます。これは、バスバー部分が大きい場合や非標準である場合、または顧客が特定の寸法、表面、または機械的特性の要件を持っている場合に特に役立ちます。
該当する標準マシン構成については、CE ドキュメントを提供できます。機械の適合性は実際の機械の構成と仕向け市場によって異なるため、注文前に該当する宣言、安全装置、および文書を確認する必要があります。
はい。銅またはアルミニウムのグレード、開始セクション、ターゲットセクション、および必要なプロセスを提供します。 FangRong はこれらのパラメータを使用して絞り力を評価し、適切な FR シリーズ モデルを選択し、適切な減速機と工具構成を推奨します。
住所
中国広東省東莞市大朗鎮沙部第二工業区沙東路163号