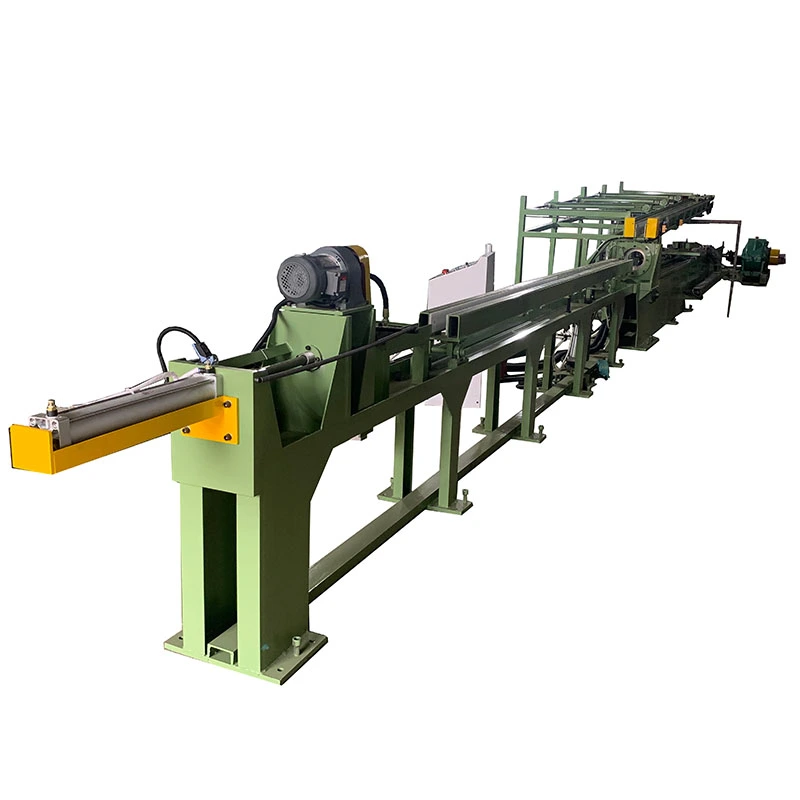
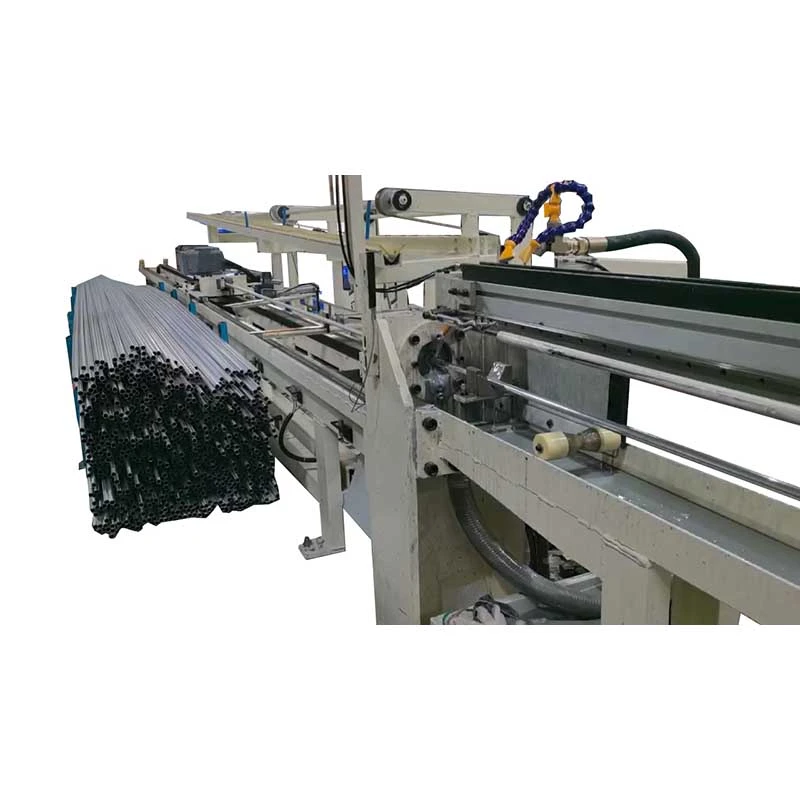
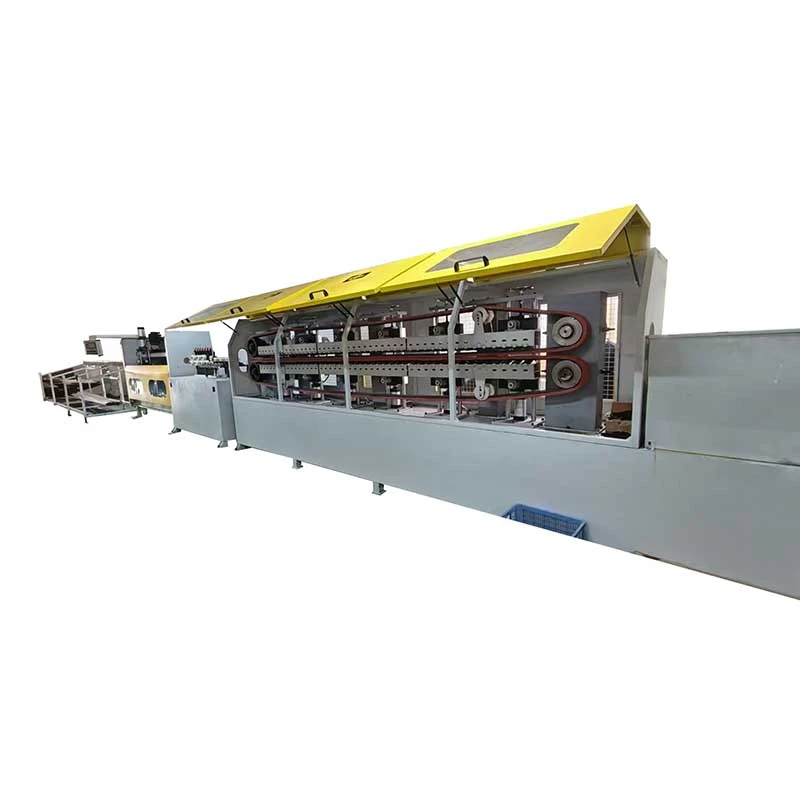
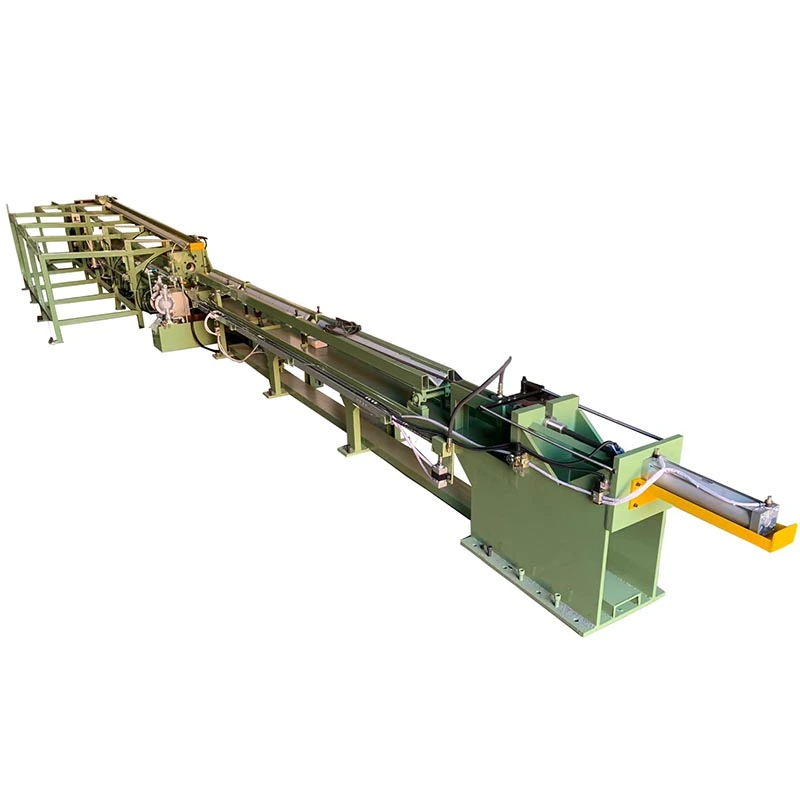
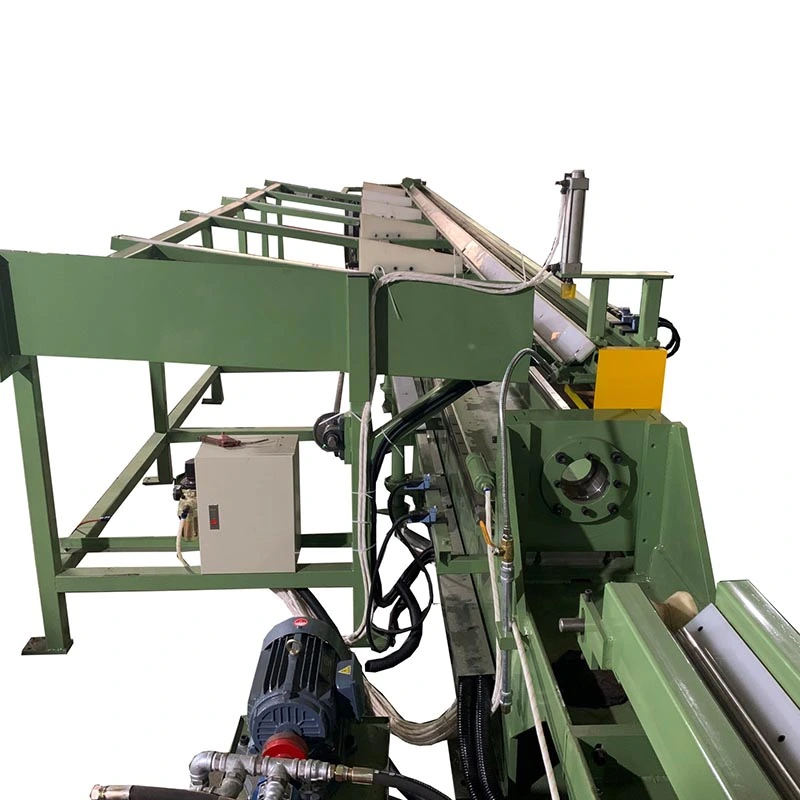
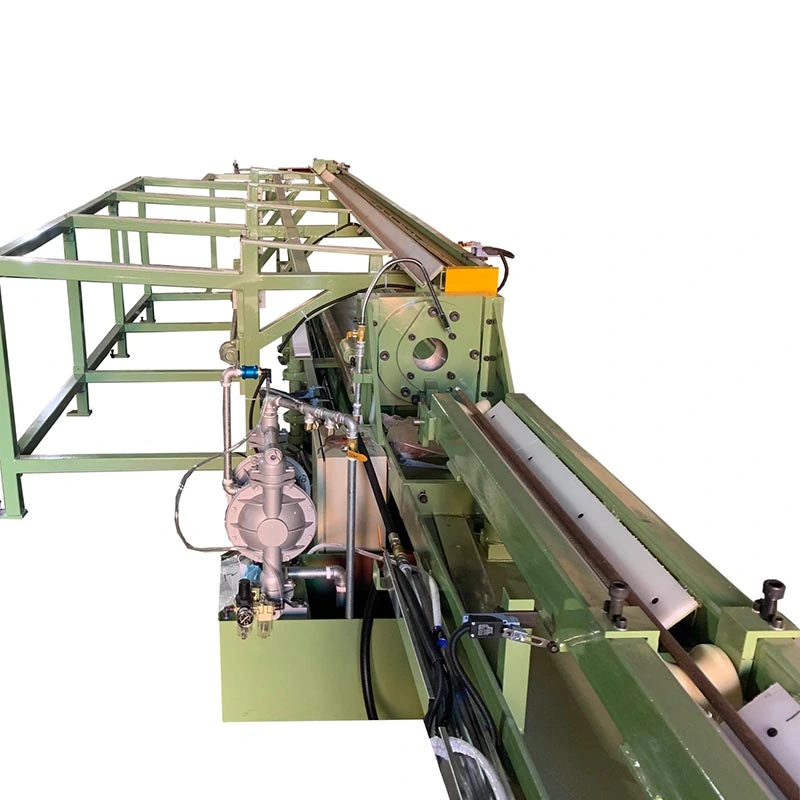
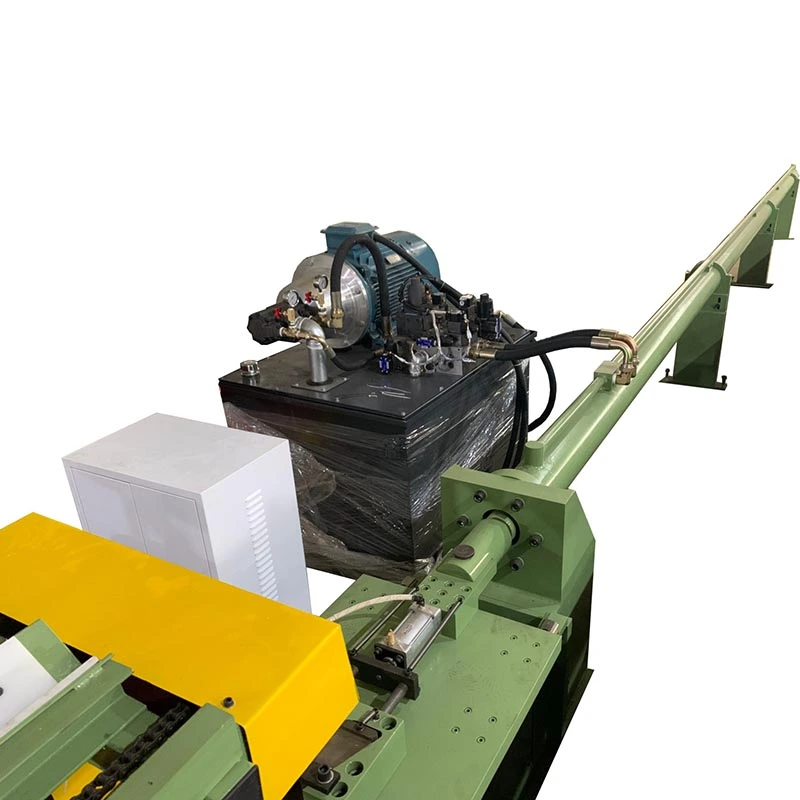
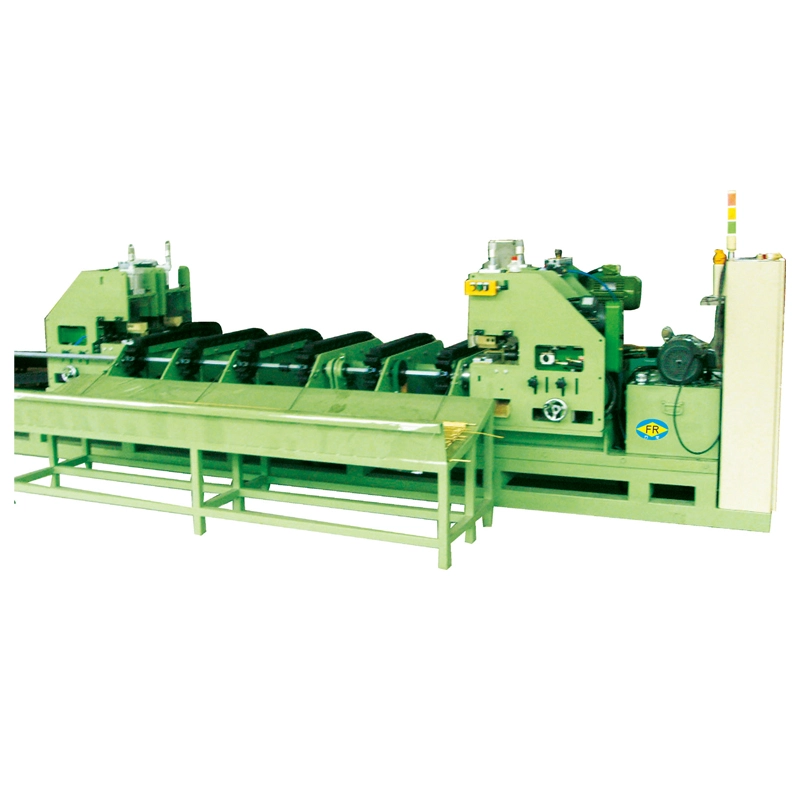
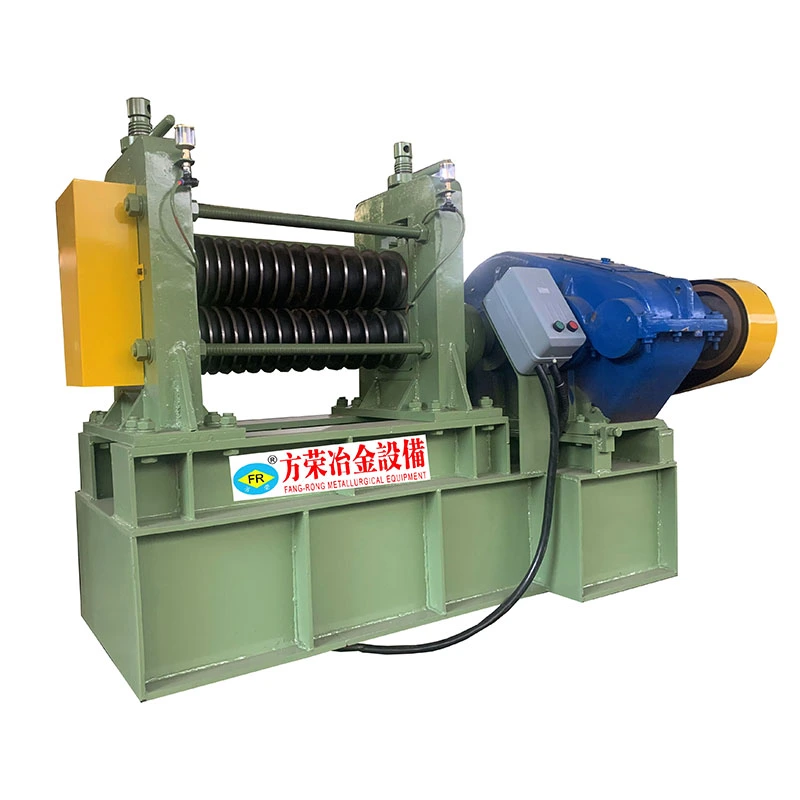
ファンロン油圧冷間引抜機は、高い引抜き力、制御された動き、安定した生産が必要とされる、鋼、ステンレス鋼、銅、アルミニウム、その他の金属管や棒の冷間引抜き用に設計されています。機械の範囲は次のとおりです。2T~3000T、完成したチューブの直径は次のとおりです。φ5~φ1800mmと描画長さ5~14m.
適切なマシンは次の条件によって決まります。材質、開始サイズ、仕上がりサイズ、肉厚、パスごとの縮小率、および必要な生産率— 単にチューブの直径によるものではありません。 FangRong のエンジニアは、実際の描画負荷と生産要件に応じて、油圧シリンダー、ポンプ容量、ストローク、ダイホルダーを選択します。
油圧引抜機がより良い選択となる場合
油圧絞りは特に次の用途に適しています。大径チューブ、厚肉部、高張力材かなりの引っ張り力を必要とするもの。公称トン数だけで機械を選択するのとは異なり、油圧システムは、制御された動きを維持しながら、引抜ストローク全体にわたって十分な力を提供する必要があります。
たとえば、FR-100T提供します1000kNで引っ張る力φ260×φ120mmメインシリンダー。約チューブに適していますφ45~180mm直径と肉厚は最大20mm.
はるかに大きなチューブサイズの場合、FR-3000Tまで提供します3000T引抜力を使用し、φ1420×φ720mmメインシリンダー。 6 つの油圧ステーションと 6 つの 132 kW モーターを備え、約φ530~φ1800mm、壁の厚さは10~50mm.
実際のプロセスから絞り力を選択する
必要な引張力は仕上がり直径以外にも依存します。材料強度、絞り面積、肉厚、潤滑、ダイス角度、絞り方法すべてが負荷に影響します。同じ寸法のステンレス鋼管と銅管では、必要な引抜力が大きく異なる場合があります。
このため、FangRong では、次に大きいトン数を単に推奨するのではなく、お客様の実際のチューブまたはバーの寸法と材料グレードから必要な機械能力を計算できます。
素材に応じて速度をコントロール
ファンロン油圧ドローベンチは、約1~16m/分、可変周波数制御と最大復帰速度を備えています。30m/分。正しい線引き速度は、材料、圧下力、潤滑剤、および表面品質の要件によって異なります。
より速く実行することが必ずしも生産性の向上を意味するわけではありません。速度が高すぎると、発熱、潤滑の問題、金型の摩耗、表面欠陥が増加する可能性があります。伸線が難しいステンレス鋼または合金材料の場合、機械の最大速度よりも制御された伸線速度の方が重要な場合があります。
チューブの引き抜き方法
この機械は、次のようなさまざまな管引き抜きプロセスに合わせて構成できます。シンキング、固定プラグ絞り、フローティングプラグ絞り、可動マンドレル絞り。内径制御がそれほど重要でない場合にはシンキングが適していますが、より厳密に制御する場合には通常プラグまたはマンドレル絞りが選択されます。内径と肉厚が必要です。
油圧冷間引抜機処理できる継目無鋼管、ステンレス精密管、銅管、アルミ管、その他金属製品自動車、HVAC、航空宇宙、石油とガス、熱交換器、および一般的な精密製造で使用されます。
油圧システムと機械の構成
機械モデルに応じて、油圧システムでは次の容量の可変プランジャー ポンプを使用できます。40~800L/min。シリンダストローク、ポンプ流量、モータ出力、油圧を必要な引抜力とサイクルタイムに合わせて調整します。システムは以下の圧力で動作できます。31.5MPa.
PLC タッチスクリーン制御は、機械の操作とパラメータ管理に使用されます。よりスムーズな加速、減速、またはより制御された動作を必要とするアプリケーションの場合、比例制御またはサーボ油圧制御設定することもできます。
伸線機から完全な生産ラインまで
プロセスに絞り以外のものが含まれる場合、FangRong は油圧ドローベンチをポインティング、矯正、切断、面取り、絞り金型設備。これは、プロセス間の手作業を減らし、連続的なワークフローで完成したチューブやバーを生産したいと考えている製造業者にとって役立ちます。
適切なトン数を選択する必要がありますか?材料グレード、開始直径、仕上げ直径、肉厚、チューブの長さ、目標生産量をお送りください。 FangRong は、お客様の実際の生産条件に基づいて、適切な油圧引抜機、引抜方法、構成を推奨します。


 Whatsapp