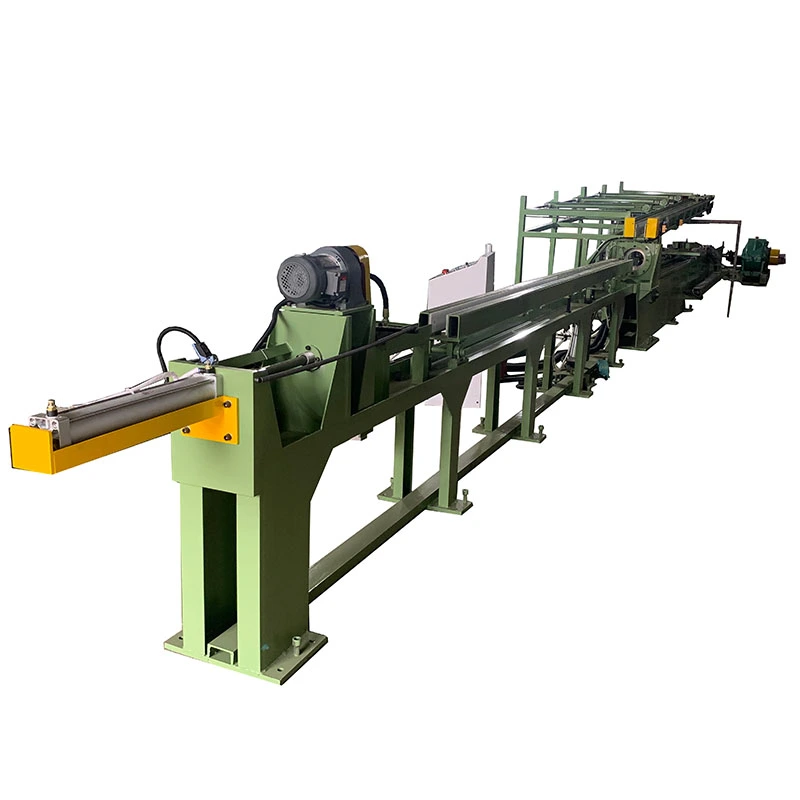
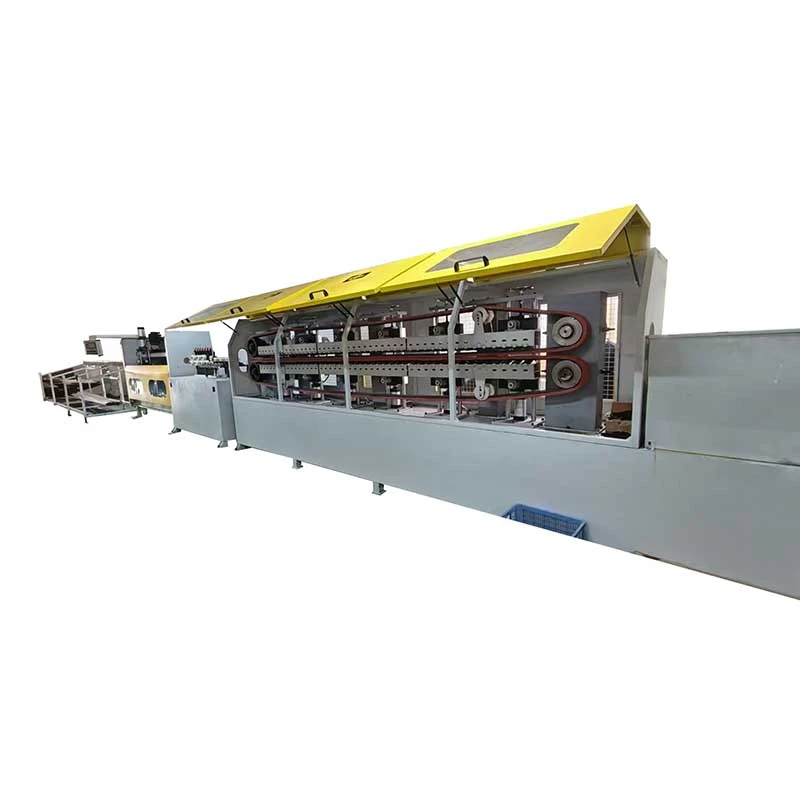
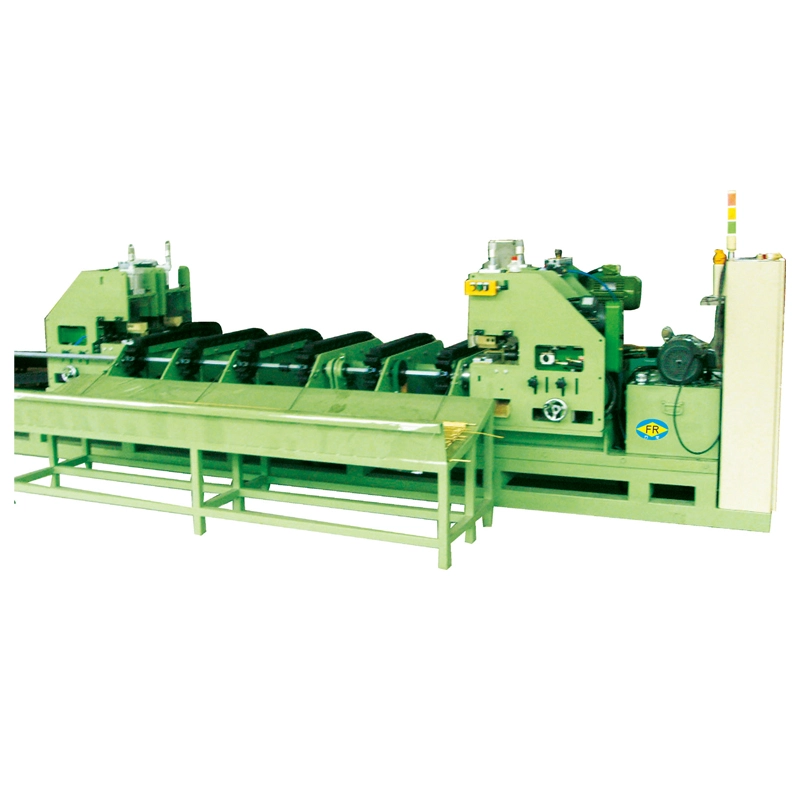
長いチューブやワイヤを線引きするには、線引きと巻き取りのプロセスを通じて材料が連続した状態を維持する必要があります。固定長バー用の従来のドローベンチとは異なり、コイル伸線機は、引っ張り、ガイド、張力、および巻き取りを同時に制御する必要があります。ファンロンさんコイル伸線機垂直および反転構成で利用可能で、キャプスタン直径は次のとおりです。φ250mm~φ2200mmと描画速度80~400m/分、モデルと素材によって異なります。
高速伸線時の張力制御
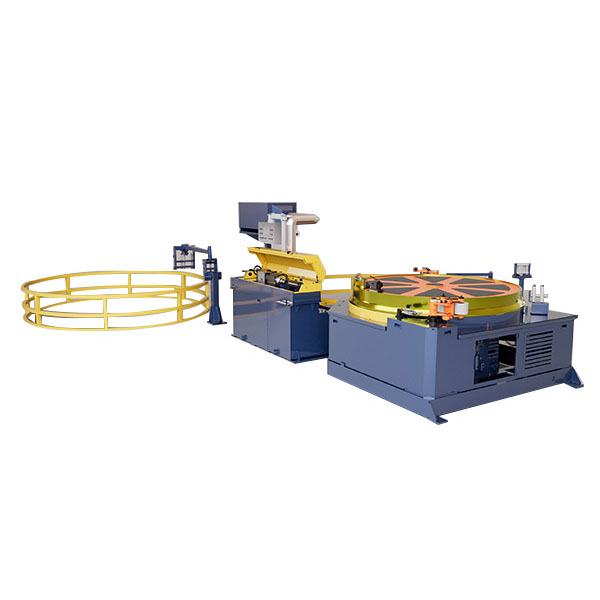
ライン速度が高い場合、張力が不安定になると、コイルの緩み、伸縮、不均一な巻きピッチ、または不規則な材料供給が発生する可能性があります。単にモーターの速度を上げるだけでは、これらの問題は解決されません。 FangRong が使用するのは、ダンサーアームとプログラム可能なピッチ制御材料の張力と巻き取り速度を調整し、巻き取りシステムが描画ラインの変化に追従できるようにします。
これは、軟質の銅やアルミニウム製品では特に重要です。過剰な巻き張力は材料を変形させ、次の製造ステップで完成したコイルを巻き戻すのが困難になる可能性があります。
引き出しと巻きを一致させる必要があります。コイルを連続生産する場合、巻き取りシステムは実際の線引き速度と材料の状態に従う必要があります。巻線システムを速く動かしすぎたり、過剰な張力を加えたりすると、完成したコイルに影響を与える可能性があります。
倒立型・立型コイル伸線機
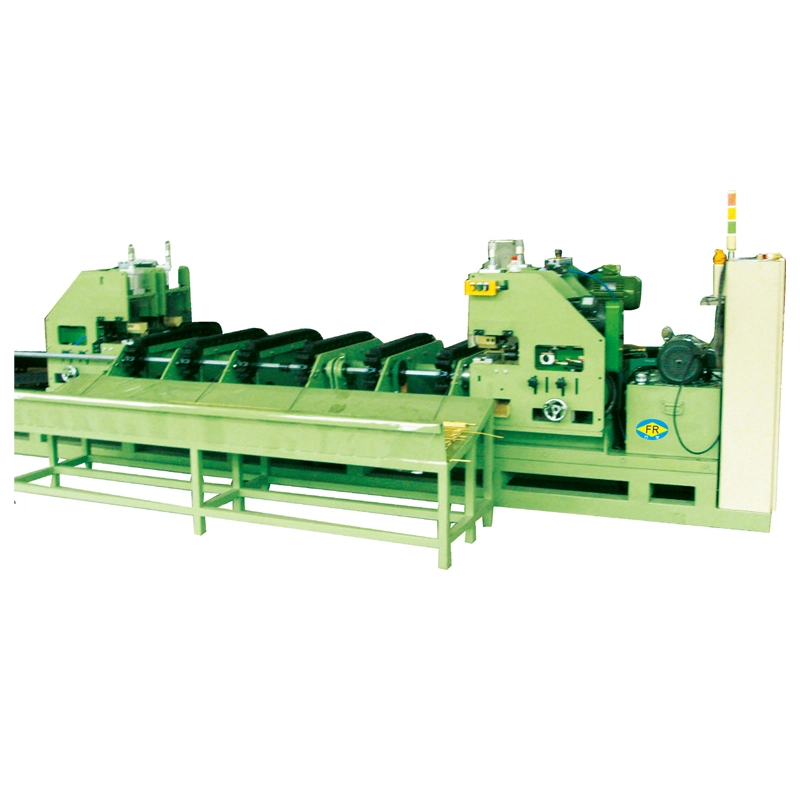
FangRong は、反転コイル描画構成と垂直コイル描画構成の両方を提供します。からの反転モデルFR-D250~FR-D2200チューブ径25mmまで対応可能です。モデルに応じて、巻取りモーターは 5.5 ~ 7.5kW で、WPO シリーズ減速機、空気圧材料プレス、および 5 ~ 10 グループのクロスローラー予矯正ユニットを備えています。
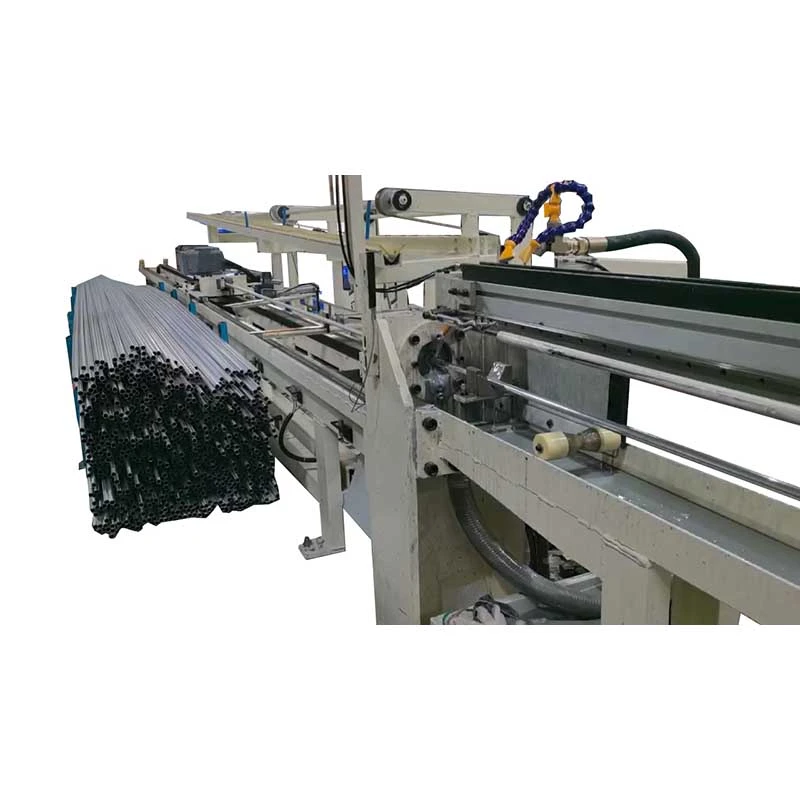
これらの機械は、巻き取りセクションに入る前に材料を誘導および制御する必要がある連続チューブ加工に使用されます。事前矯正ユニットは、材料をより安定して巻き取る準備をするのに役立ちます。
縦型モデルを含むFR-250~FR-1800範囲では、WPO ウォーム ギアまたは硬化ギア減速機を使用し、最大で200m/分。レイアウトは、流入する材料、チューブまたはワイヤの直径、必要なコイルの寸法、利用可能な設置スペース、および下流の処理要件によって異なります。
反転タイプFR-D250~FR-D2200
チューブ径25mmまで
5.5~7.5kW 巻取りモーター
縦型FR-250~FR-1800
引抜速度は最大200m/分
WPO または硬化歯車減速機
プレ矯正クロスローラーユニット 5~10グループ
一部のモデルで利用可能
制御されたコイル給電用
キャプスタン直径と機械の選択
キャプスタンはコイル線引き機の重要な部分です。キャプスタンの直径は、線引きおよび巻き取りシステムを通過する際の材料の曲がり方に影響を与えるためです。 FangRong の構成範囲は次のとおりです。φ250mm~φ2200mm、モーター出力は約5.5/7.5kW~90/110kW.
キャプスタン直径φ250~2200mm
描画速度80~400m/分
モーター出力約5.5/7.5~90/110kW
より大きなキャプスタンが常に正しい選択であるとは限りません。薄い材料や硬い材料の場合、必要な曲げ半径、表面状態、完成したコイルのサイズが最大ライン速度よりも重要になる場合があります。選択では次の点を考慮する必要があります。材料グレード、開始直径、パスあたりの縮小率、完成コイル直径、および必要な線引き速度.
| 選択項目 |
影響を受けるもの |
なぜそれが重要なのか |
| 材質グレード |
絞り荷重と曲げ挙動 |
軟銅とアルミニウムは慎重な張力制御が必要 |
| 開始直径 |
絞り力と機械能力 |
機械の必要な動作範囲を決定します |
| パスごとの割引 |
描画負荷と制作サイクル |
モーターと描画システムの要件に影響を与える |
| 仕上がりコイル径 |
巻線の配置とキャプスタンの選択 |
下流の取り扱いと保管を一致させる必要がある |
| 必要な回線速度 |
描画速度と巻き取り速度 |
高速化にはより安定した張力と巻き取り制御が必要 |
連続チューブおよびワイヤーの用途
コイル伸線は、個別に切断された製品ではなく、連続した長さで供給および使用される製品に適しています。代表的なアプリケーションには次のものがあります。空調用銅管コイル、ケーブル製造用アルミ線、ばね製造用鋼線.
この機械は、延伸された材料を直接巻き取りまたは保管プロセスに移す必要がある場合にも適しています。完成したコイルの直径、巻き方向、パッケージ形式が異なる場合は、巻き戻し機伸線機の後に設置可能です。
連続製品の場合、機械の選択時に下流での取り扱いを考慮する必要があります。伸線機は、すべての巻取りや梱包の要件を単独で処理する必要はありません。最終的なコイル仕様が伸線機の標準巻取り形式と異なる場合は、別途巻取装置を使用することができます。
予備矯正とコイル巻き
巻く前の素材の状態は、完成したコイルに直接影響します。製品に合わせて、予矯正、材料のプレス、巻きピッチ、テンションなどの調整が必要です。 FangRong は、材料が巻き取りセクションに入るときに安定した状態を保つように、機械のタイプと用途に応じてこれらの機能を構成します。
チューブ用途の場合、クロスローラー予矯正ユニットは、材料が巻き取りセクションに到達する前に材料を制御するのに役立ちます。選択された構成では空気圧プレスが使用され、連続運転中に材料を適切に係合させます。
連続生産の場合、実際の絞り荷重、材料張力、および必要なコイル形状を考慮して機械を選択する必要があります。最大描画速度は仕様の一部にすぎません。材料特性、縮小率、キャプスタン直径、および次のプロセスの要件も考慮する必要があります。


 Whatsapp