Whatsapp
FangRong の最新のイノベーション、認証、世界展開、自動車、航空宇宙、新エネルギー、その他の高精度分野におけるプロジェクトの成功に関する最新情報を入手してください。
記事の概要: A チタンロッドポインティングマシン冷間引抜きの前にチタンロッドエンドを準備するために不可欠な装置です。縮小された先細の端部を形成することにより、ロッドが絞りダイスを通過し、絞り装置としっかりと係合するのに役立ちます。ファンロンは、さまざまなロッド直径と生産要件に対応する、複数のモデル オプションを備えたロッド ポインティング ソリューションを提供します。動作原理、機械仕様、工具設計、および選択基準を理解することは、製造業者がプロセスの一貫性を向上させ、不必要な材料損失を削減し、より効率的な金属加工ラインを構築するのに役立ちます。
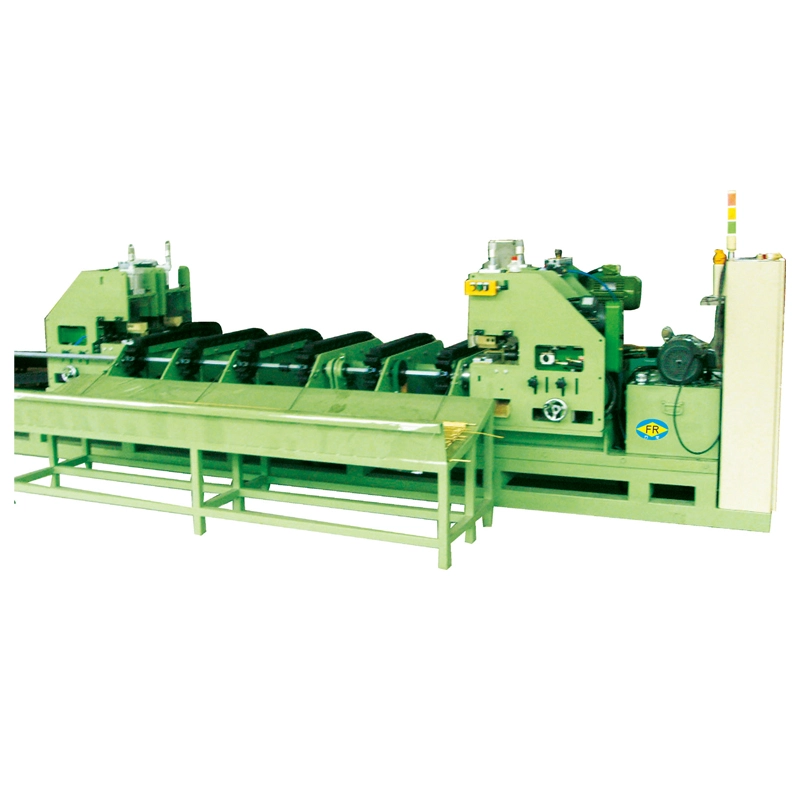
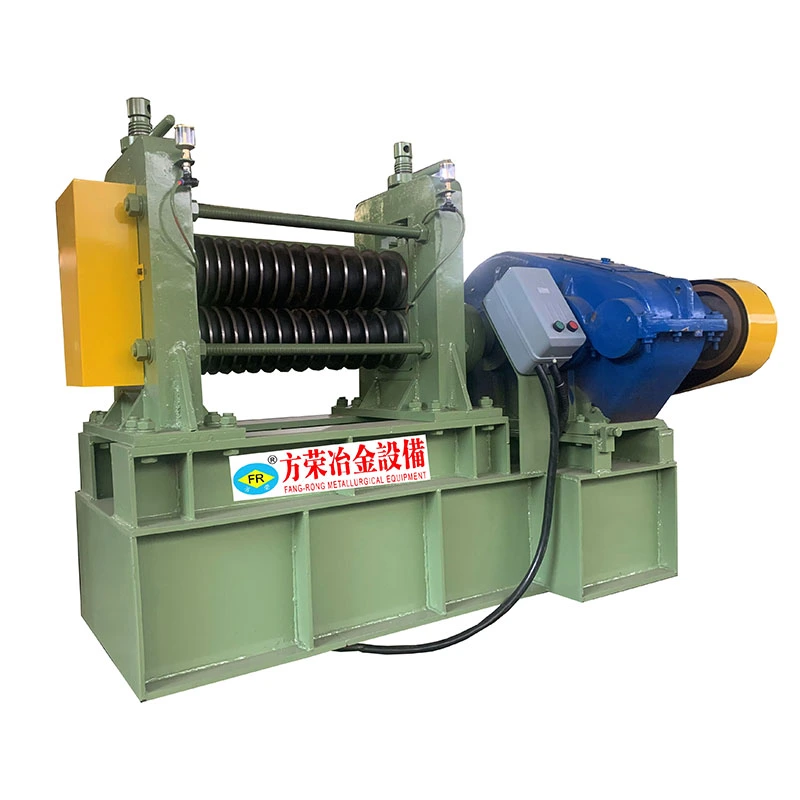
チタンロッドポインティングマシンは、冷間引き抜きの前にチタンロッドの先端を縮小および成形するように設計された金属成形機です。準備された端は、絞りダイスに入り、絞り装置が材料をしっかりと掴めるように十分に小さく、適切な形状でなければなりません。
主に切断や研削に依存するプロセスとは異なり、ローラーポインティングでは、成形された溝を使用してロッドの端を変形させます。これにより、複数のワークピースにわたって繰り返し可能な端部処理を必要とするメーカーにとって、実用的なオプションになります。
ファンロン は、さまざまな材料直径や生産条件に対応するために、さまざまな構成のチタン ロッド ポインティング装置を提供しています。標準の FR-10 ~ FR-100 モデル範囲は、選択したマシンに応じて約 2 mm ~ 100 mm のポインティング直径をカバーします。
金属成形装置を比較するメーカーにとって、チタン ロッド ポインティング マシンを単体の機械として評価するのではなく、より広範な冷間引抜プロセスにどのように適合するかを理解することは有益です。
チタンロッドは、強度、耐食性、および制御された材料特性が重要な用途に使用されます。冷間引抜き中、ロッドは元の直径よりも小さな開口部を備えたダイに入る必要があります。したがって、描画操作を開始する前に、先端部に適切な準備が必要です。
適切なポインティングプロセスがなければ、オペレータは手動でロッドエンドを準備するために余分な時間を費やす可能性があります。また、準備が一貫していない場合、金型の入力と掴みが予測しにくくなり、中断のリスクが高まります。
適切に選択されたポインティング マシンは、次の利点を提供して生産をサポートできます。
これらの利点は、チタンのグレード、ロッドの初期寸法、成形圧下、ローラーの状態、操作手順によって異なります。信頼性の高い結果を得るには、正しい機械の選択とプロセスの検証が依然として不可欠です。
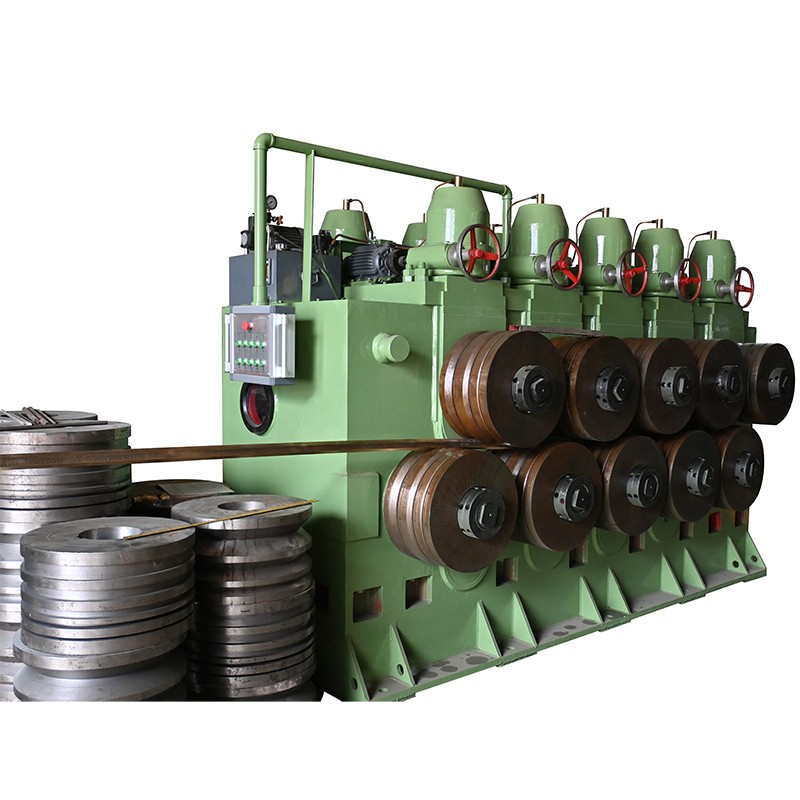
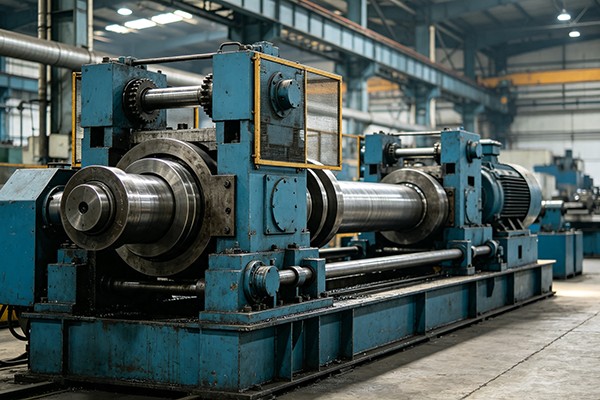
ローラータイプのチタンロッドポインティングマシンの動作原理は、制御された変形に基づいています。 2 つの溝付きローラーがモーターと減速機の力で回転し、ロッドの端を徐々に縮小して成形します。
一般的な操作シーケンスには次の段階が含まれます。
チタン合金には厳しい成形特性があるため、実際の材料の仕様に従って圧下方法とローラーの構成を選択する必要があります。本格的な生産の前に試運転と寸法検証をお勧めします。
完全な生産セットアップのために、メーカーは互換性のあるポインティング マシン ソリューションや冷間引抜装置を評価して、最終準備と下流工程を調整することもできます。
機械の仕様により、ポインティング システムがワークピースに対応し、利用可能な生産スペースに適合できるかどうかが決まります。最も重要なパラメータには、ポインティング範囲、ローラー直径、モーター出力、減速機構成、機械寸法、重量、中心高さが含まれます。
次の表は、FangRong のチタン ロッド ポインティング マシン シリーズに対して公開されている標準モデル データをまとめたものです。寸法はミリメートル単位で記載されており、ポインティング範囲はロッドの直径として表されます。
| モデル | ポインティング範囲 (mm) | ローラー径(mm) | モーター出力 | 機械重量 |
|---|---|---|---|---|
| FR-10 | 2~10 | 81 | 2.2kW | 160kg |
| FR-15 | 3~16 | 126 | 5.5kW | 550kg |
| FR-20 | 6~20 | 126 | 7.5kW | 580kg |
| FR-25 | 10 ~ 25 日 | 135 | 11kW | 600kg |
| FR-30 | 10~30 | 156 | 11kW | 1.4トン |
| FR-40 | 15~40 | 168 | 15kW | 1.7トン |
| FR-50 | 15~50 | 175 | 18.5kW | 2トン |
| FR-60 | 30~60 | 203 | 22kW | 2.8トン |
| FR-70 | 40~70 | 224 | 30kW | 3トン |
| FR-80 | 40~80 | 224 | 37kW | 3.5トン |
| FR-100 | 50~100 | 224 | 45kW | 4トン |
注:これらの数値は参考仕様です。実際の構成は、材料、ローラーの要件、機械設計、およびお客様の生産ニーズによって異なる場合があります。ご注文前にメーカーに最終的な技術データをご確認ください。
モデルを比較するとき、購入者はモーターの出力だけに注目すべきではありません。適切な機械は、適切な工具、成形能力、および既存の描画ラインとの互換性を備えながら、必要なロッド直径をカバーする必要があります。
適切なチタン ロッド ポインティング マシンを選択するには、材料と製造プロセスを正確に理解することから始まります。機械が小さすぎるとワークを収容できない可能性があり、不要な能力により初期の設備投資とスペース要件が増加する可能性があります。
見積もりをリクエストする前に、次の要素を考慮してください。
実際の購入プロセスには、設置要件、オペレーターのトレーニング、スペアパーツ、保証条件、および技術サポートのレビューも含める必要があります。可能であれば、仕様を最終決定する前に、成形試験用の代表的なチタンのサンプルと図面を提供してください。
チタン製ロッドポインティング装置は、冷間引抜きまたは関連する成形作業の前にロッドの先端を縮小する必要がある生産環境に関連します。その役割は、一貫した最終準備が再現可能な材料の取り扱いと下流の処理をサポートする場合に特に重要です。
機械の適合性は、最終製品の要件と加工される特定のチタン素材によって異なります。寸法または表面の完全性に関する厳しい要件がある用途では、製造開始前に合格基準を確立し、成形プロセスを検証する必要があります。
一貫したポインティング品質は、マシンの公称能力以上のものに依存します。工具の状態、位置合わせ、材料の一貫性、セットアップの精度、予防保守はすべて、完成したロッドエンドに影響します。
製造業者は、次の活動を中心とした実用的な品質管理ルーチンを確立できます。
ファンロン 氏は、コンポーネントのチェック、機械の組み立て、稼働テスト、出荷前の機能検査を含む製造および検査プロセスについて説明します。購入者は、特定の機械構成に適用される検査記録と合格基準を確認する必要があります。
より幅広い加工ラインを計画しているメーカーの場合、製品仕様で必要とされる下流処理用に、互換性のある金属矯正機を検討することもできます。
その主な目的は、チタンロッドの先端を縮小して成形し、冷間引き抜きの前に引き抜きダイスに入れて引き抜き装置でグリップできるようにすることです。
公開されている FR-10 ~ FR-100 シリーズは、約 2 mm ~ 100 mm のポインティング範囲をカバーします。適切なモデルは、実際のロッドの直径と必要な成形構成によって異なります。
適切なローラーツールとセットアップ条件が利用可能な場合は、選択したモデルの動作範囲内でさまざまな直径を加工できます。頻繁なサイズ変更を計画する場合は、製造元に工具要件を確認してください。
ローラーポインティングは、切断や研削による広範な材料の除去ではなく、主に機械的変形によってロッドエンドの形状を再形成します。結果として生じるジオメトリは、材料と工具の構成によって異なります。
すべての生産プロセスにあるわけではありません。ポインティングの必要性は、開始直径、ダイ開口部、絞り方法、およびグリップの配置によって異なります。これは通常、ロッドエンドがダイに入ることができず、絞り機構に直接係合できない場合に必要です。
はい。選択した構成に応じて、ポインティング マシンは独立して動作することも、材料供給および下流の冷間引抜装置を備えた生産ラインに組み込むこともできます。統合の詳細はプロジェクト計画時に確認する必要があります。
チタンのグレード、入荷するロッドの直径範囲、ロッドの長さ、ターゲットの先端寸法、予想される生産量、必要な自動化レベル、および既存の引抜き装置の詳細を提供します。図面と代表的な材料サンプルは、要件を明確にするのに役立ちます。
動作直径範囲、ローラー構成、モーター出力、機械の寸法、電気要件、設置条件、検査手順、保証、スペアパーツの入手可能性、およびアフターサポートを確認します。ご注文前に最終構成の確認をリクエストしてください。
チタン ロッド ポインティング マシンは、信頼性の高い型への挿入とグリップのためにチタン ロッドの端を縮小および成形する必要がある場合の冷間引抜き準備の重要な部分です。適切なモデルを選択するには、ロッドの直径、材料グレード、先端の寸法、生産量、工具要件、統合のニーズを慎重に考慮する必要があります。
ファンロン は、さまざまな製造要件に合わせて、さまざまなロッド ポインティング モデルと関連する金属加工装置を提供しています。技術仕様を評価し、実際の生産材料に照らしてプロセスを検証することで、メーカーはより多くの情報に基づいた設備投資を行い、一貫した準備ワークフローを確立できます。
あなたの工場に適したチタン製ロッドポインティングマシンをお探しの場合は、お問い合わせファンロン で、チタン グレード、ロッド直径の範囲、工具のニーズ、生産目標について話し合ってください。当社のチームは、冷間引抜用途に適切な機械構成の評価をお手伝いします。
-