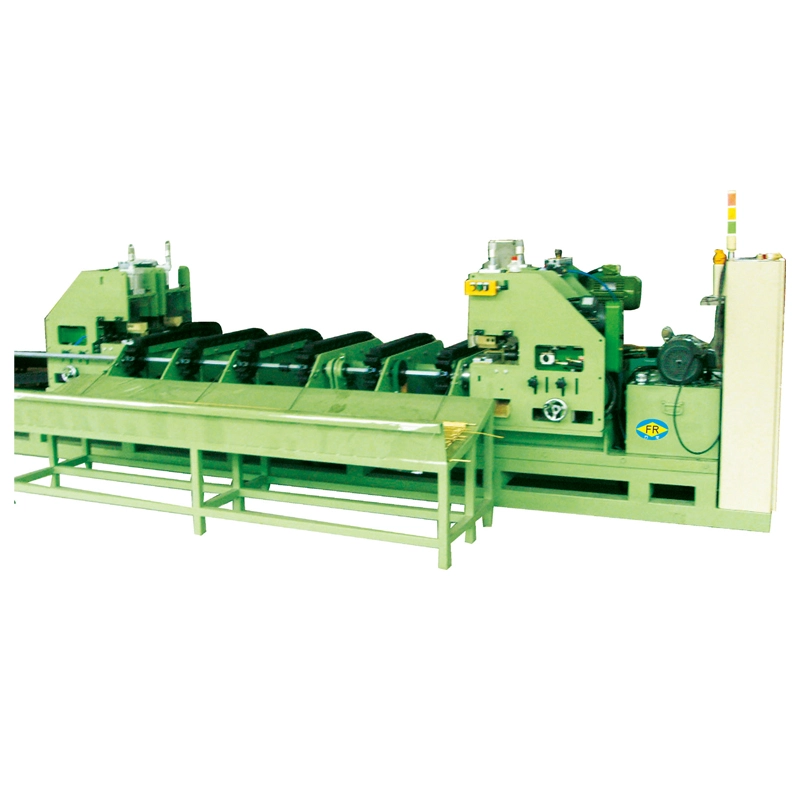
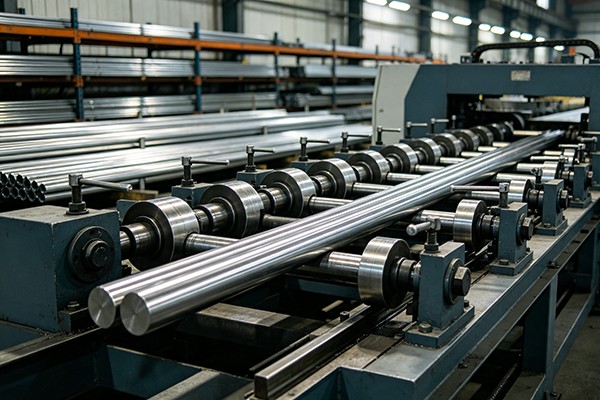
圧延と絞りは、同じ成形プロセス内で異なる仕事を行います。ローリングヘッドはまず断面を縮小して再形成し、同時に絞りダイスが材料を最終寸法に近づけます。ファンロンさんローリング絞り機は、最終絞りパスの前に変形を制御する必要がある鋼製品、特に引張強度が最大 900MPa の S55C、20CrMo および同様の鋼に対して、これら 2 つの操作を組み合わせます。
描く前にロールする理由
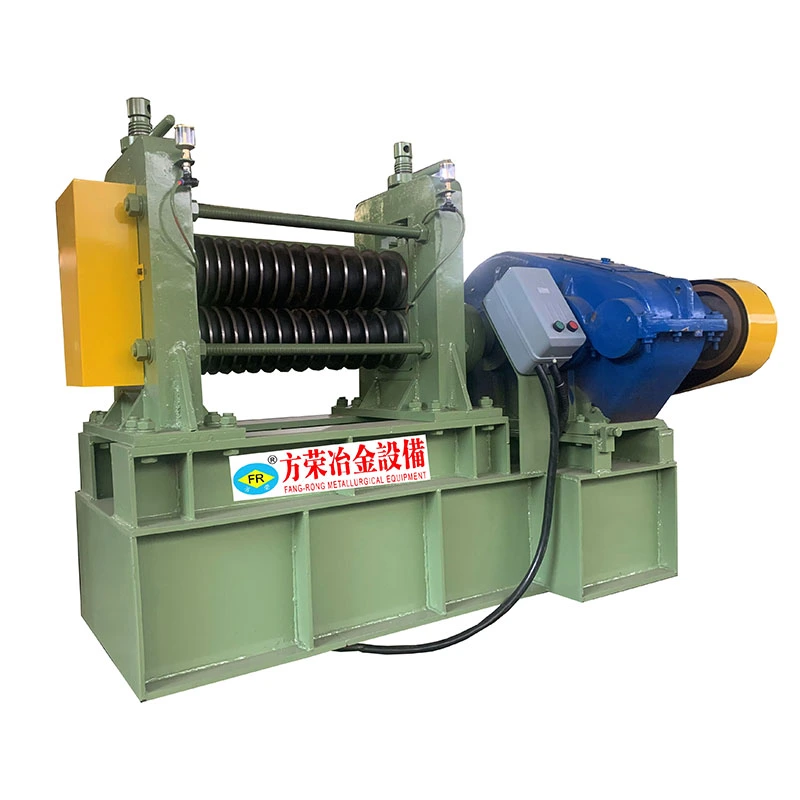
従来の絞りダイスは、断面縮小の大部分を 1 つの変形ゾーンで実行します。 4 ローラー システムでは、材料がダイスに到達する前に、直径縮小の一部がローリング ヘッドによって実行されます。ローリングリダクションは通常、5~15%、最終的な描画ダイに完全に依存するのではなく、セクションを段階的に変更します。
この配置は、より硬い鋼の変形を制御するのに役立ち、直接描画が難しい製品を扱うときにオペレーターに別のプロセス変数を提供します。組み合わせたプロセスにより、完成断面の一貫性も向上し、真直度レベルの向上に貢献します。≤1mm/m適切な生産条件下で。
ローラーヘッドが金型の仕上げを決定します
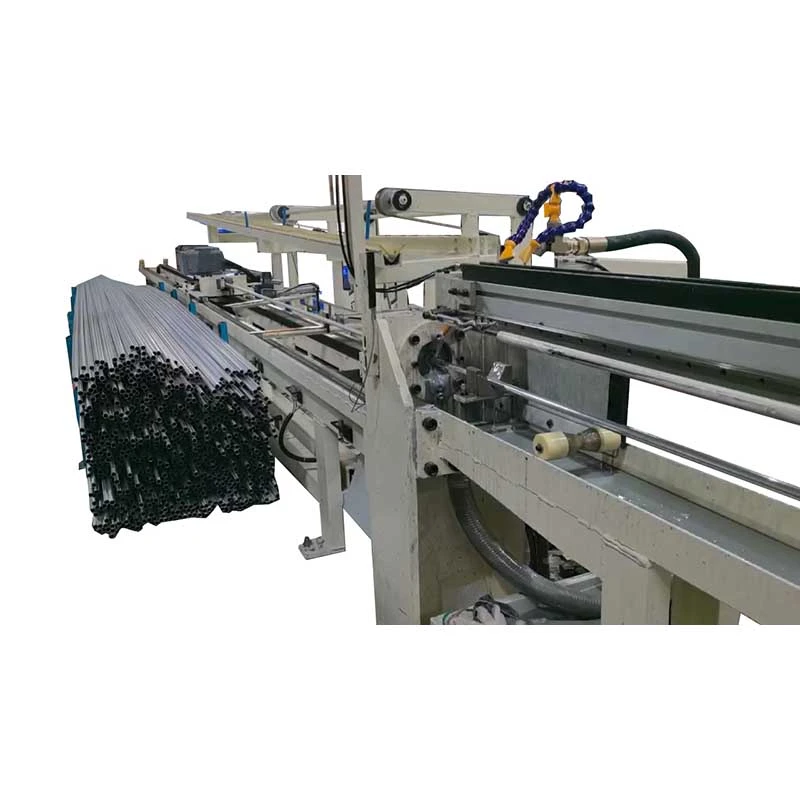
4 ローラー ヘッドは、単なる追加の減速ユニットではありません。ローラーの形状、材質、表面仕上げはワークピースに適合する必要があります。ローラー表面が鋼種や潤滑条件に適合しない場合、絞り型に到達する前に製品にローラー跡が転写される場合があります。
したがって、FangRong では、加工される材料に応じてローラーの材質と表面仕上げを構成します。これは、表面状態が単なる外観の問題ではなく、機能要件の一部であるガイド レール、スライダー、および直線運動プロファイルに特に関係します。
FR-30、FR-45、FR-65 はさまざまな絞り荷重に対応
| モデル |
描画力 |
一般的な構成 |
| FR-30 |
300kN/30T |
シリーズ内で描画負荷が低い場合 |
| FR-45 |
450kN/45T |
中容量 |
| FR-65 |
650~750kN / 65~75T |
デュアルチェーンの高耐久構成 |
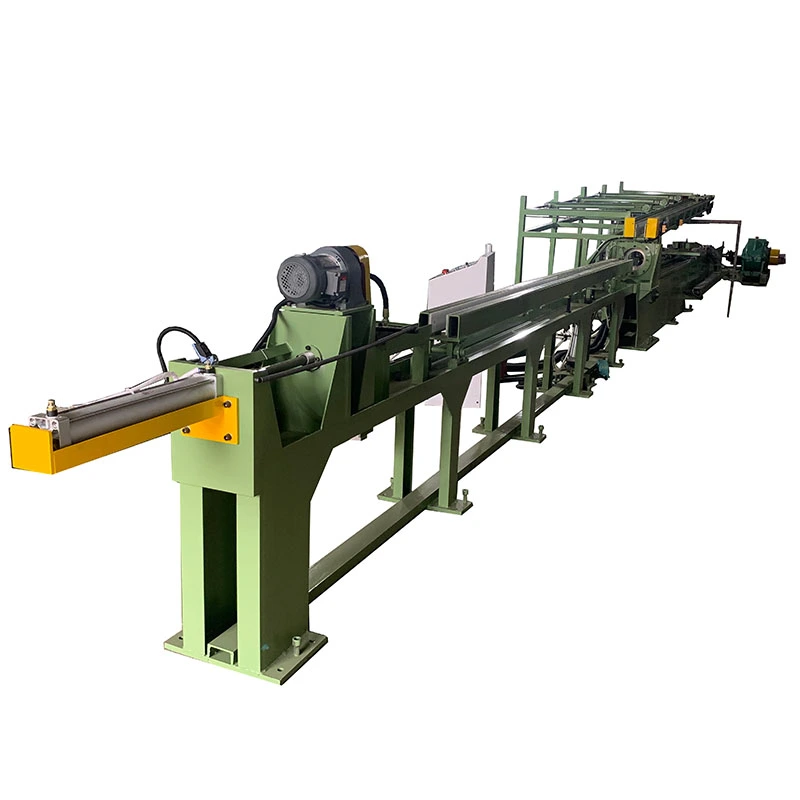
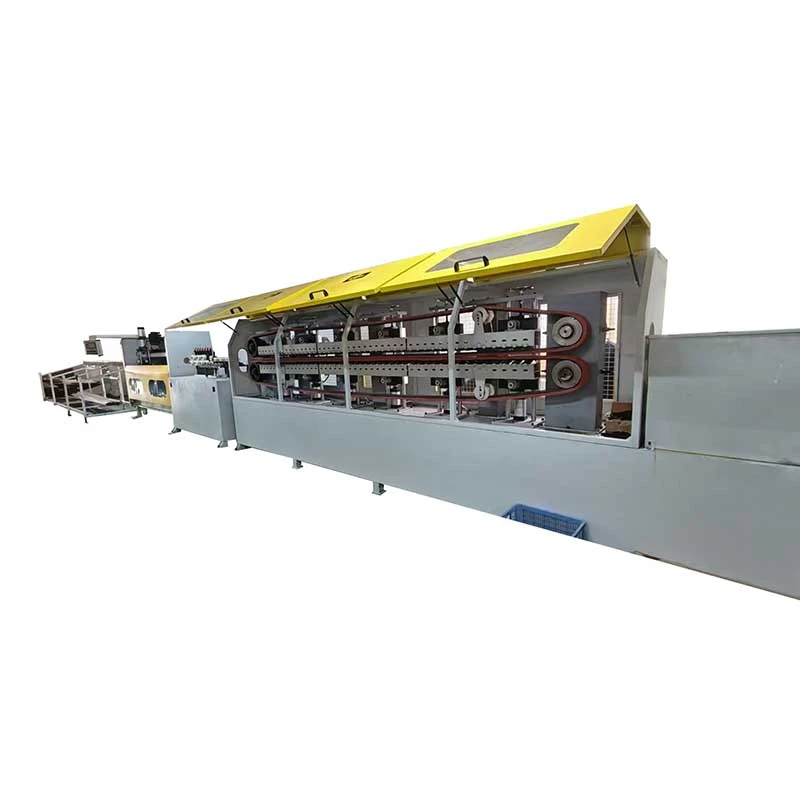
のFR-65200mmピッチの頑丈な直板チェーンを備えたデュアルチェーンドライブ、比112のZFY560減速機、定格166kWのZ4-280-41 DCモーターを使用しています。駆動システムは Siemens 6RA80 コントローラーを使用し、Inovance PLC/HMI が機械制御を提供します。
長いセクションには高トン数以上が必要
FR-65 の定格引抜速度は約 13m/min、可変速度範囲は 0 ~ 37m/min、有効引抜長は 12m、ベッド長は最大 16m です。おおよその設置面積は 31 × 4.1m です。
長いガイド レールや構造プロファイルの場合、利用可能なストロークと機械のレイアウトは、公称引っ張り力と同じくらい重要です。ワークピースは、圧延と絞りのシーケンス全体を通じて適切にサポートされ、位置合わせされた状態を維持する必要があります。そうしないと、追加の牽引能力が不十分な材料ガイドを補うことができません。
ローリング図面が生産ルートに適合する場所
この機械は、制御された圧延と最終絞りを組み合わせることで、絞り単独よりも実際的な利点が得られる用途を目的としています。代表的な製品としては、ガイドレール、スライダー、精密直線運動コンポーネントおよび構造プロファイル中強度および高張力鋼で作られています。
このプロセスは、製品の断面精度と制御された機械的変形の両方が必要な場合に最も役立ちます。単純な低圧下製品の場合、ローリング ステージを追加してもほとんどメリットが得られない可能性があります。より制御された成形が必要な硬い鋼やプロファイルの場合、変形段階を追加することで絞り加工の管理が容易になります。


 Whatsapp