製品
製品

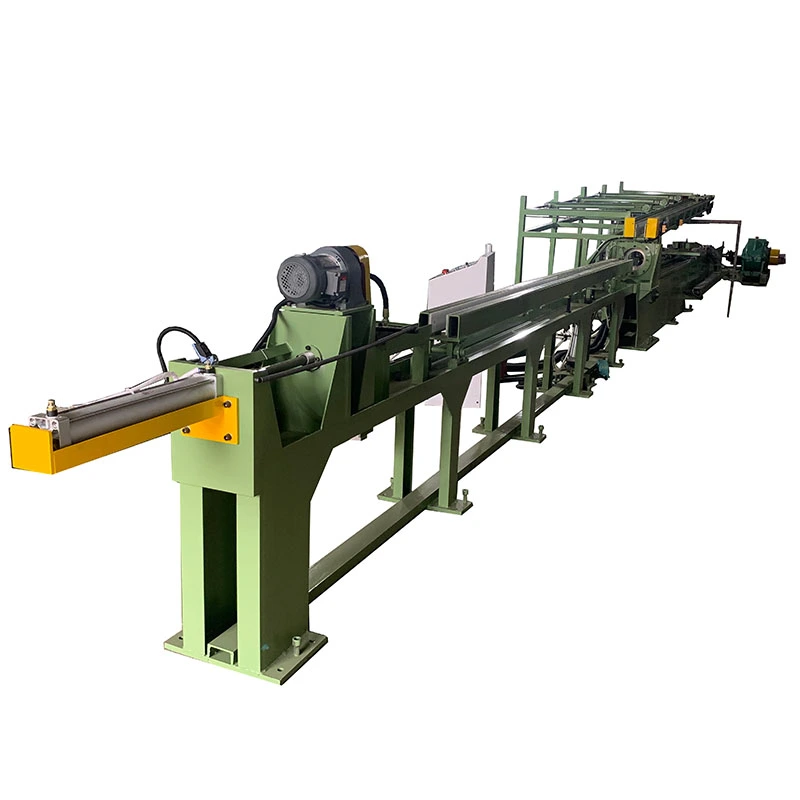
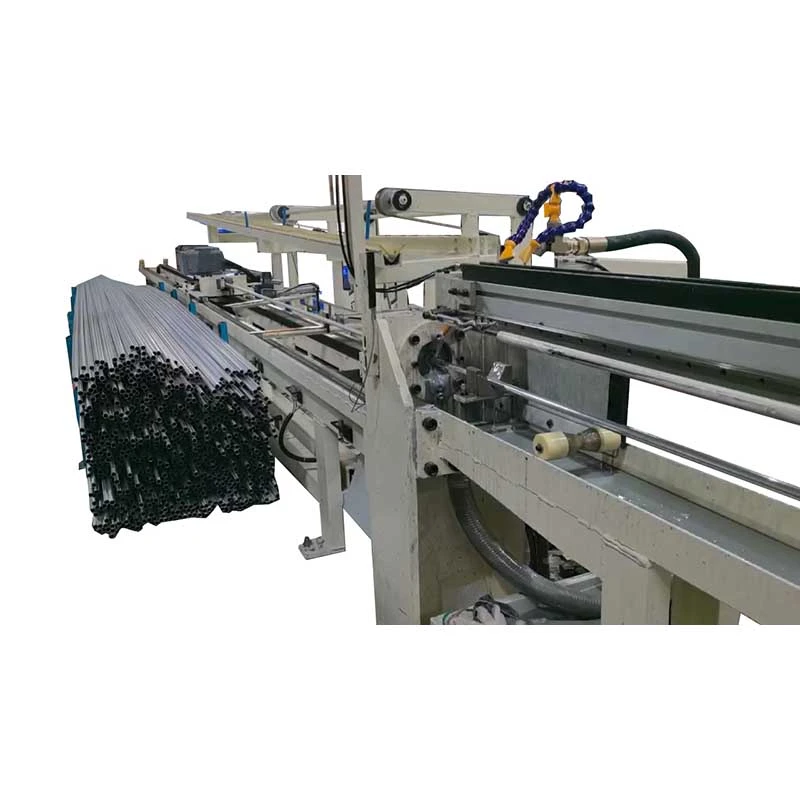
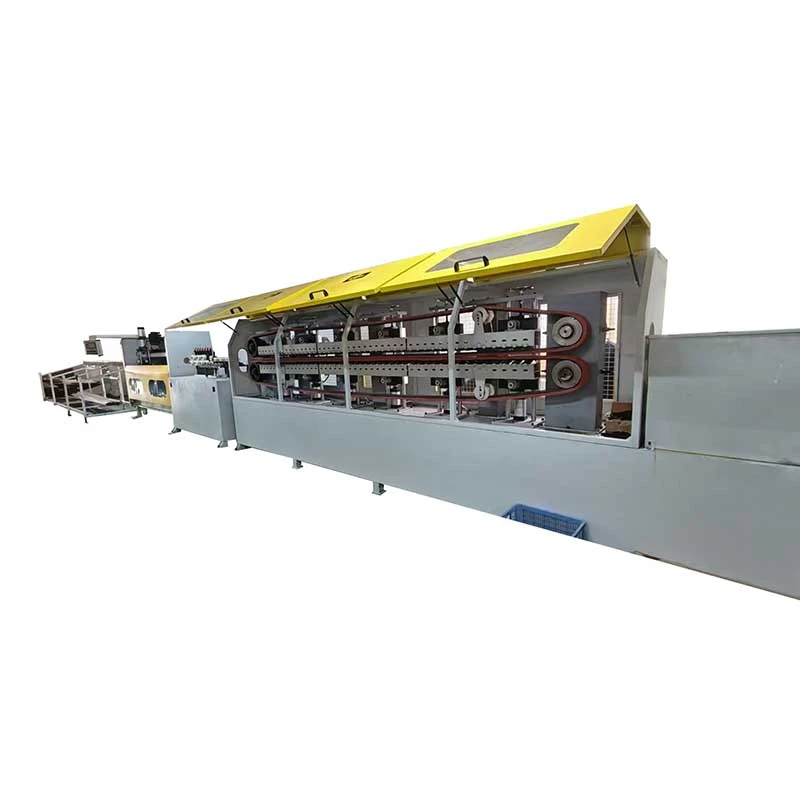
当社は、さまざまな業界の管、棒、線材に合わせた、矯正、冷間引抜、ポインティング、面取り、切断、ねじ転造機、絞りダイスなどの精密金属加工装置を総合的に提供しています。

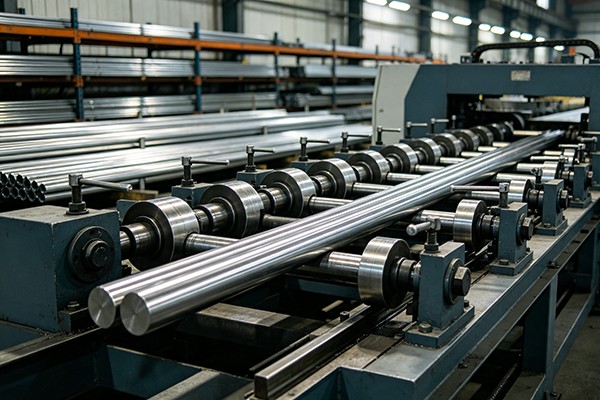
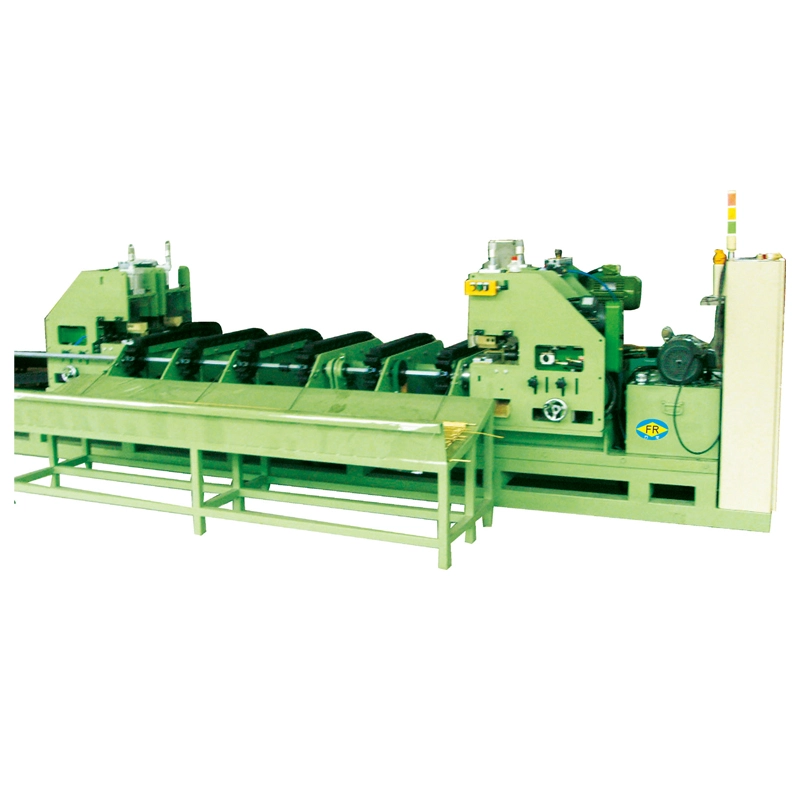
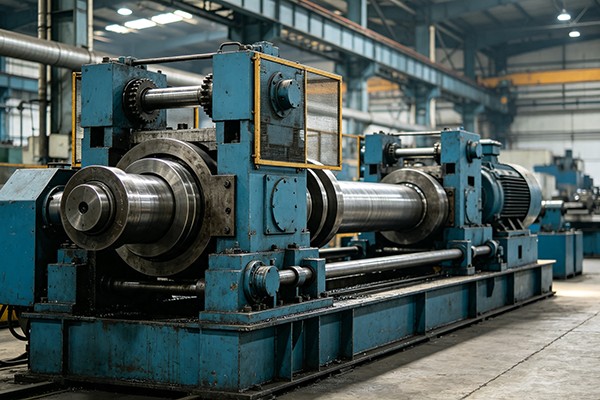
チタン合金縦型二本ローラー矯正機
  • チタン合金縦型二本ローラー矯正機チタン合金縦型二本ローラー矯正機
  • チタン合金縦型二本ローラー矯正機チタン合金縦型二本ローラー矯正機
  • チタン合金縦型二本ローラー矯正機チタン合金縦型二本ローラー矯正機
  • チタン合金縦型二本ローラー矯正機チタン合金縦型二本ローラー矯正機

チタン合金縦型二本ローラー矯正機

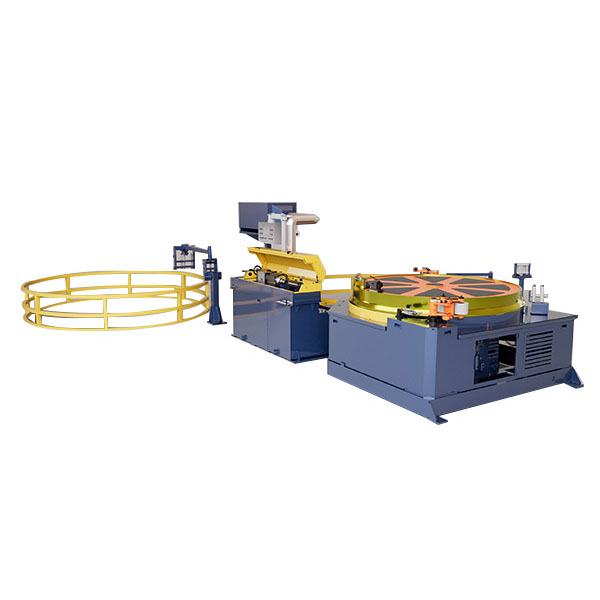
チタン合金垂直 2 ローラー矯正機は、熱間圧延、冷間引抜き、またはその他の成形プロセス後にチタンおよびチタン合金の棒およびチューブを矯正するために使用されます。 2 つの垂直双曲ロールで繰り返し曲げを適用し、プロファイルを維持しながら曲げ、ねじれ、わずかな楕円形を修正します。航空宇宙、医療、化学、海洋、非鉄金属の加工用途に適しています。
評価: 5.0
(評価数: 1)

チタン合金垂直 2 ローラー矯正機は、チタンおよびチタン合金の棒、ロッド、チューブの連続矯正用に設計されています。垂直方向の 2 つのローラー配置により、材料がローラーを通過するときに複数の接触点から制御された曲げが適用され、縦方向の曲げが修正され、寸法の一貫性が向上します。

チタン合金は、強度重量比、耐食性、材料性能が重要な場合に広く使用されています。ただし、材料価値が高いため、表面の損傷や寸法のずれによりコストが高くなります。したがって、矯正プロセスでは、単に高い矯正力を適用するのではなく、ローラーの圧力、接触形状、送り条件、および材料の変形を制御する必要があります。

Titanium Alloy Vertical Two-Roller Straightening Machine Titanium Alloy Bar and Tube Straightening Machine Titanium Alloy Two-Roller Straightening Equipment Titanium Bar Straightening Machine Rollers

2 ローラー システムがチタンをまっすぐにする仕組み

この機械は、垂直に配置された 2 つのアクティブ駆動双曲矯正ローラーを使用します。チタンの棒またはチューブが作業ゾーンに入ると、制御された半径方向の圧力を加えながら、ローラーが回転して材料を前方に送ります。

材料は、ローラー接触ゾーンを通過する際に、繰り返しの曲げと弾性回復を受けます。ローラーの圧力と交差角度を正しく設定すると、1 回のパスで全体の変形を強制するのではなく、元の曲がりを徐々に減らすことができます。

チタン合金製品の場合、局所的に過剰な圧力がかかると表面に跡が残ったり、断面形状に影響を与えたりする可能性があるため、ローラーの調整は特に重要です。加工位置は、材料の直径、肉厚、材料の強度、初期真直度、要求される仕上がり状態に応じて選択されます。

チューブ用途の場合、プロセスでは壁の厚さと楕円化に対する耐性も考慮する必要があります。したがって、外径のみから矯正パラメータを選択することはできません。

チタン矯正にさらなる制御が必要な場合

Residual Bending After Drawing or Rolling
チタンの棒やチューブは、圧延、引き抜き、熱処理、切断、または取り扱い後に縦方向の曲がりが残る場合があります。ローラーの変形を制御することで、機械加工または組み立て前に材料を指定の真直度に近づけます。

真円度と断面安定性
特に薄肉チューブや精密直径の製品を加工する場合、矯正力が断面に影響を与える可能性があります。したがって、ローラーの形状と圧力は、曲げ矯正のためだけに調整するのではなく、材料セクションに合わせて調整する必要があります。

表面保護
チタン製品は、表面状態がその後の機械加工、疲労性能、腐食挙動、または最終的な外観に影響を与える用途でよく使用されます。適切なローラーの材質、表面仕上げ、位置合わせ、およびプロセス調整により、不必要な接触による損傷を軽減できます。

スプリングバック
チタン合金は大幅な弾性回復を示すことができます。機械は、単一の固定圧力設定に依存するのではなく、制御された過曲げと繰り返しの修正によってスプリングバックを補償する必要があります。

高価値材料の加工
原材料自体が高価な場合、矯正条件が不安定なため、スクラップや再加工のコストが増加する可能性があります。プロセスパラメータは、実際の合金グレード、寸法、変形レベル、仕上げ公差に基づいて確立する必要があります。

この機械がチタン合金に適している理由

垂直2ローラー配置
垂直レイアウトにより、コンパクトな作業構成が得られ、同時に 2 つのローラーが反対側から材料に制御された圧力を加えることができます。

調整可能なローラーの位置
素材の直径や変形状態に応じて、ローラーの間隔、傾き、使用圧力を調整できます。これは、同じ生産ラインで異なるサイズのチタン合金を扱う場合に重要です。

制御された接触形状
双曲線状のローラーのプロファイルにより、材料が作業面にどのように接触するかが決まります。適切なローラーの形状により、材料に沿って負荷が分散され、局所的な過度の変形が軽減されます。

Suitable for Bars and Tubes
この装置は、ソリッドチタンの棒、ロッド、および適切なチューブサイズに合わせて構成できます。チューブの加工では、壁の厚さ、楕円度、内部サポートの状態をさらに考慮する必要があります。

精度重視の矯正
チタン合金縦型 2 ローラー矯正機は、目に見える曲がりを単に取り除くことよりも真直度と寸法の一貫性が重要な仕上げ作業を目的としています。

調整可能な生産パラメータ
作業速度とローラーの設定は、さまざまな材料条件や生産要件に合わせて調整できます。正しい設定は、1 つの汎用パラメーターを使用するのではなく、材料テストを通じて確立する必要があります。

交換可能な構成
生産範囲に応じて、異なる直径範囲と材料条件をカバーするために、異なるローラー仕様と作業構成を選択できます。

技術仕様

FRシリーズは、チタン合金棒およびその他の適用可能な長尺製品のさまざまな直径範囲をカバーしています。モデルの選択は、材料の直径、引張強さ、表面状態、初期真直度、必要な仕上げ公差、および生産能力によって異なります。

モデル FR-20 FR-40 FR-60 FR-80 FR-100 FR-130 FR-160
ソリッドバー直径/mm φ5~φ20 φ10~φ40 φ15~φ60 φ20~φ80 φ25~φ100 φ35~φ130 φ40~φ160
原料長さ/mm ≧2000 ≧2000 ≧2000 ≧2000 ≧2000 ≧2000 ≧2000
引張強さ/MPa ≤1000 ≤1000 ≤1000 ≤1000 ≤1000 ≤1300 ≤1300
表面硬度 ≤HB380 (≤HRC42) ≤HB380 (≤HRC42) ≤HB380 (≤HRC42) ≤HB380 (≤HRC42) ≤HB380 (≤HRC42) ≤HB380 (≤HRC42) ≤HB380 (≤HRC42)
原料真直度/mm/m ≤3 ≤3 ≤3 ≤3 ≤3 ≤3 ≤3
直径許容差 ≤IT10 ≤IT10 ≤IT10 ≤IT10 ≤IT10 ≤IT10 ≤IT10
真円度 ダイアトールの 50% 以下 ダイアトールの 50% 以下 ダイアトールの 50% 以下 ダイアトールの 50% 以下 d≤50、ダイヤトールの≤50%; 5080、ダイアトールの ≤70% d≤50、ダイヤトールの≤50%; 5080、ダイアトールの ≤70% d≤50、ダイヤトールの≤50%; 5080、ダイアトールの ≤70%
原料表面粗さ/Ra ≤3.2~6.3μm ≤3.2~6.3μm ≤3.2~6.3μm ≤3.2~6.3μm ≤3.2~6.3μm ≤3.2~6.3μm ≤3.2~6.3μm
仕上げ材真直度 / mm/m ≤0.3 ≤0.3 ≤0.3 ≤0.3 ≤0.3 剥離材 ≤0.3 剥離材 ≤0.3
仕上がり径許容差 ≤IT8 ≤IT8 ≤IT8 ≤IT8 ≤IT8 ≤IT8 ≤IT8
仕上げ面粗さ/Ra ≤0.8μm ≤0.8μm ≤0.8μm ≤0.8μm ≤0.8μm 剥離材: ≤0.8 μm;黒い肌の材質:改善されました。 剥離材: ≤0.8 μm;黒い肌の材質:改善されました。
ローラー径/mm φ180 φ200 φ260 φ430 φ570 φ460 φ460
作業速度/m/min 2~30 2~10 3~15 3~15 3~15 3~15 3~15
メインモーター出力/kW 7.5×2 30×2 45×2 55×2 75×2 110×2 110×2
昇降モーター出力/kW 0.75 1.1 1.5 1.5 4 5.5 5.5
本体寸法/m(参考値) 4.7×1.7×1.8 5.7×2.0×2.2 6.6×2.3×2.6 6.6×2.3×2.6 8.1×3.1×3.6 11×5.4×4.3 11×5.4×4.3
本体重量/T(参考値) 2.5 5.8 10.9 16 26.2 42 42
総設​​備容量/kW(参考値) 18 62 110 120 170 240 300

上記仕様はFRシリーズの参考値です。最終的な機械の選択とプロセスパラメータは、チタン合金のグレード、バーまたはチューブの寸法、肉厚、初期変形、表面状態、必要な真直度、寸法公差、および生産能力によって異なります。公差が厳しいチタン製品の場合は、構成を最終決定する前に材料図面とサンプルを提供することをお勧めします。

チタン合金矯正が使用される場所

航空宇宙部品
チタンの棒やチューブは、構造部品、留め具、エンジン関連部品、その他の航空宇宙用途に使用されます。材料の位置合わせが後続の加工に影響を与える場合、機械加工、切断、または組み立ての前に矯正が一般的に必要となります。

医療用チタン製品
インプラント、外科用コンポーネント、医療機器に使用されるチタンおよびチタン合金は、さらに精密な加工を行う前に、真直度および表面状態を制御する必要がある場合があります。最終的な要件は、該当する材料と医療製品の仕様によって異なります。

化学および海洋機器
チタンの耐食性は、特定の熱交換器、化学装置、海水システム、海洋用途に適しています。矯正は、チューブやバーの製造や機械加工の準備に役立ちます。

精密機械装置
旋削、研削、穴あけ、切断、組み立ての前に形状の制御が必要なチタン合金の棒やチューブに使用されます。

非鉄金属の仕上げ加工
ステンレス鋼、合金鋼、銅合金などの丸棒や丸管の強度や寸法条件が機械の使用範囲内であれば、同一の機械プラットフォームで構成できます。

高価値金属加工
原材料の処理コストが比較的高いため、材料の回収、寸法の一貫性、および表面接触の制御が重要な仕上げラインに適しています。

なぜファンロンなのか

FangRong Titanium Alloy Straightening Machine Manufacturer

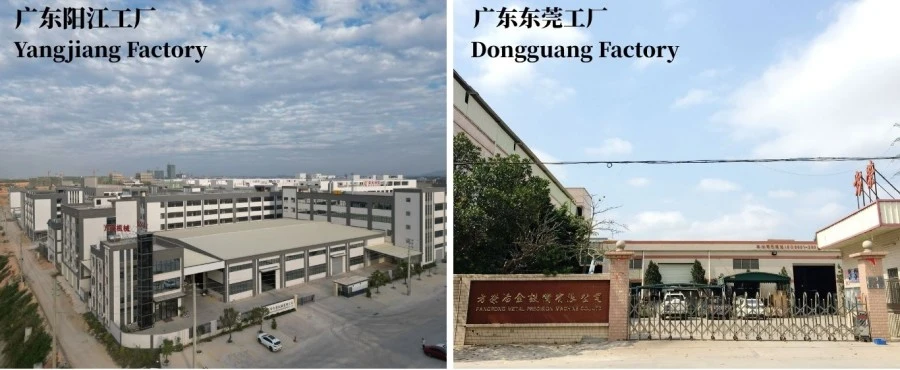
FangRong は 1998 年以来、矯正機、冷間引抜装置、および関連冶金機械を製造してきました。同社は中国の東莞と陽江で製造施設を運営し、棒、管、異形材の加工用の装置を供給しています。

同社は、60 以上の国と地域の 10,000 を超える顧客に機器を供給してきました。チタン合金用途の場合、機械の構成は直径だけではなく、実際の材料仕様と完成品の要件に基づいています。

FangRong Straightening Machine Manufacturing Facility

製造設備
東莞方栄冶金設備有限公司は東莞市大朗鎮に位置し、冶金設備の製造に注力しています。陽江市陽東区の陽江方栄機械有限公司は、生産能力の追加をサポートしています。

ワークショップと品質管理

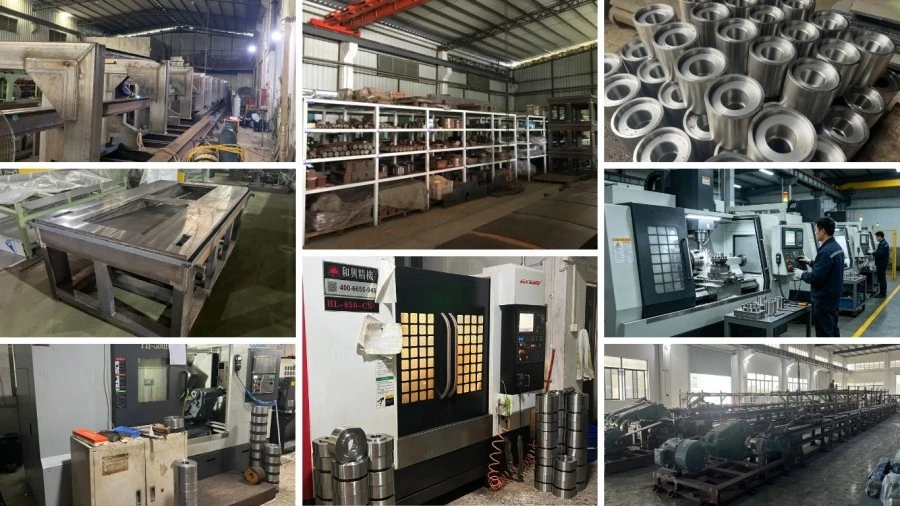
FangRong Straightening Machine Production and Testing

カスタマイズされた矯正機の場合、製造プロセスは材料と用途のレビューから始まり、機械設計、コンポーネントの機械加工、ローラーの製造、組み立て、位置合わせ、機械のテストが続きます。

ローラーの形状と位置は、材料の接触と矯正動作に直接影響するため、出荷前にチェックされます。機械のテストでは、合意された技術要件に従って、走行状態、ローラー調整、電気制御、および矯正性能がカバーされます。

FangRong は、設置ガイダンス、オペレータートレーニング、技術サポート、および標準の 12 か月保証を提供します。

認証と特許

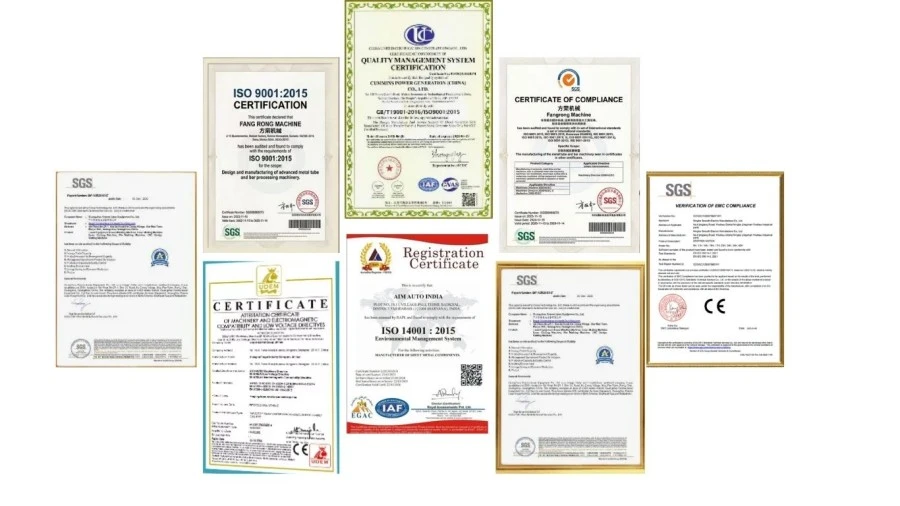
FangRong ISO9001 CE and Patent Certifications

ISO 9001:2015— 品質マネジメントシステム認証、認証番号 UQ231211R1。

CEマーク— 関連するマシン構成に適用される適合要件。

SGS検査— プロジェクトの要件に応じて独立した検査を手配できます。

特許— FangRong は、矯正および冶金装置技術を対象とする発明特許および実用新案特許を保有しています(2013207829011、2008300532117、ZL2015 2 0842922.7 など)。

梱包と発送

Titanium Alloy Straightening Machine Packaging and Shipping

テストと最終検査の後、機械は寸法、重量、輸送方法に従って輸送の準備が整います。主要な機械、電気部品、ローラー、工具、および補助部品は、輸送要件に従って保護され、梱包されます。

よくある質問

Q1: チタン合金縦型 2 ローラー矯正機を選択する際には、どのような情報を提供する必要がありますか?
チタン合金のグレード、バーまたはチューブの直径、該当する場合はチューブの肉厚、材料の長さ、初期真直度、引張強さ、表面状態、必要な仕上げ真直度、寸法公差、および生産数量を提供します。公差が厳しい場合には、材料図面またはサンプルが役立ちます。

Q2: この機械はソリッドバーだけでなくチタン合金チューブも真っ直ぐにすることができますか?
はい、チューブの寸法と材質の状態が選択した機械の動作範囲内にある場合に限ります。過剰なローラー圧力が断面に影響を与える可能性があるため、チューブの矯正では壁の厚さと楕円度についてさらに考慮する必要があります。

Q3: チタン合金製品のローラー跡を防ぐにはどうすればよいですか?
ローラーの表面状態、ローラーの形状、位置合わせ、接触圧、作業速度はすべて表面品質に影響します。表面要件が厳しい製品の場合は、チタンのグレードと仕上げ面の仕様に合わせて、ローラーの材質と仕上げを選択する必要があります。量産前に試作加工をお勧めします。

Q4: 1 台の機械で異なる直径のチタン合金を加工できますか?
はい。適切なモデルは、各仕様に合わせて調整されたローラー間隔と作業条件により、定義された直径範囲をカバーできます。直径の範囲が広い場合、または製品の形状が大幅に異なる場合は、異なるローラー構成や工具が必要になる場合があります。

Q5: 完成品の真直と真円の違いは何ですか?
真直度は、長手方向の軸または表面が直線の基準線にどれだけ忠実に従っているかを表し、真円度は真円からの断面の偏差を表します。真っ直ぐなバーは必ずしも丸いとは限らないため、寸法精度が重要な場合は両方の要件を個別に指定する必要があります。

Q6: 初期の曲がりが激しい材料を修正することはできますか?
変形の量と方向、材料の強度、直径、必要な仕上げ公差によって異なります。過度の初期変形には、別の修正戦略または事前矯正プロセスが必要になる場合があります。入荷した材料が標準の真直度範囲を超えている場合は、サンプルテストを行うことをお勧めします。

Q7: 通常の生産速度はどれくらいですか?
参考作業速度はモデルによって異なり、FR-20 では 2 ~ 30 m/min、FR-40 では 2 ~ 10 m/min ですが、大型モデルでは通常 3 ~ 15 m/min と記載されています。実際の生産速度は、材料のグレード、直径、変形、表面要件、および目標の真直度に応じて決定する必要があります。

Q8: FangRong はチタン合金用途向けにカスタマイズされた機械を提供していますか?
はい。構成は、直径範囲、材料強度、チューブ寸法、生産能力、仕上げ真直度、寸法公差、自動化要件、その他のプロセス条件に応じて調整できます。最終的な構成は技術レビュー後に確認されます。

Q9: 通常の納期はどれくらいですか?
標準構成では通常、技術的な確認と注文の確認後 30 ~ 60 日かかります。カスタマイズされた機器には、追加のエンジニアリング、製造、およびテスト時間が必要になる場合があります。最終的なリードタイムは、合意された機械構成に従って確認されます。

Q10: 保証とアフターサービスの条件は何ですか?
機械の標準保証は 12 か月です。 FangRong は、設置ガイダンス、オペレータートレーニング、遠隔技術サポート、およびスペアパーツサービスを提供します。プロジェクトの要件に応じて、オンサイトでの試運転やその他のサービスを手配できます。

Q11:お見積りにはどのような情報が必要ですか?
最も有用な情報は、チタン合金のグレード、中実棒またはチューブの仕様、直径と壁の厚さ、材料の長さ、入力真直度、表面状態、必要な仕上げ公差、生産能力、および工場の電源です。可能な場合は、ローラーの構成をより正確に評価できるように、材料の図面と写真を提供してください。

お問い合わせを送信
連絡先情報
材料、製品仕様、製造プロセス、設備要件についてお知らせください。 FangRong は、お客様の用途に適した冷間引抜機、引抜ダイス、矯正機、およびカスタマイズされたソリューションについてご相談いただけます。
評価:
5.0
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。 プライバシーポリシー
拒否する受け入れる