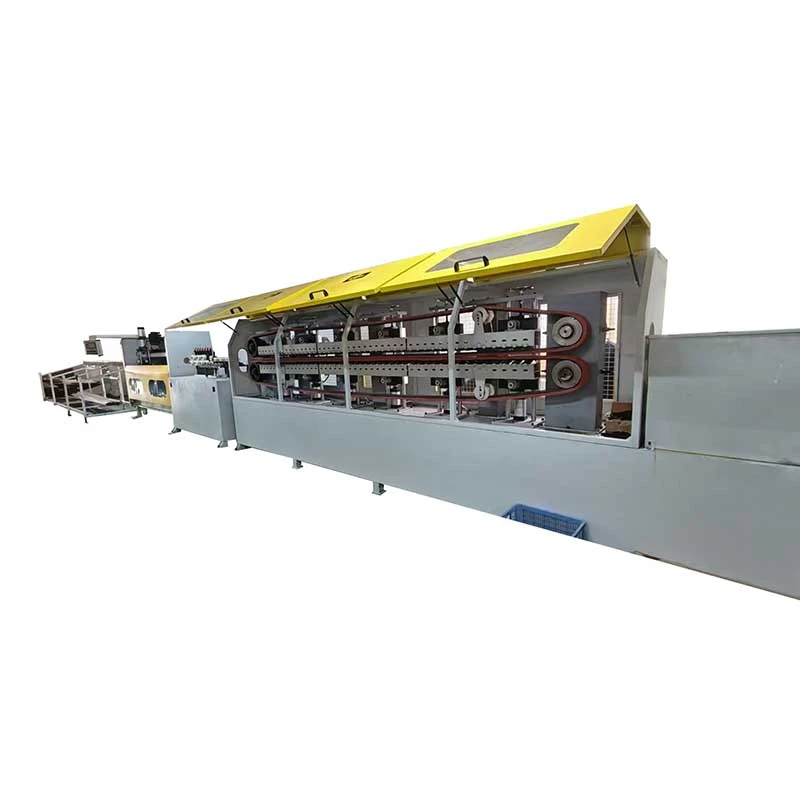
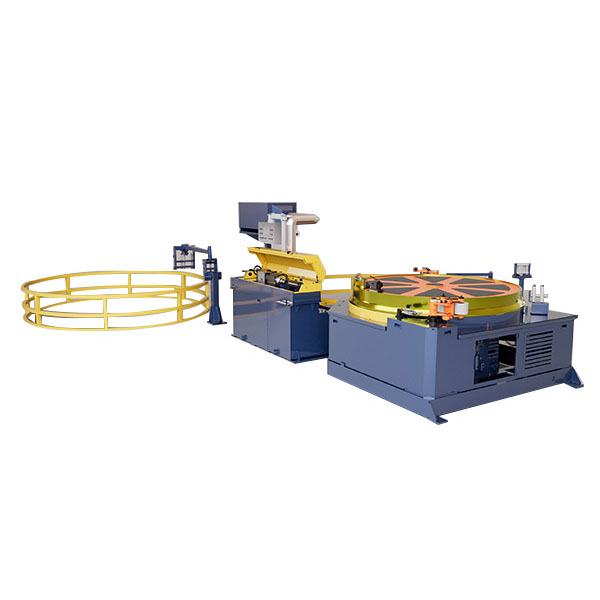
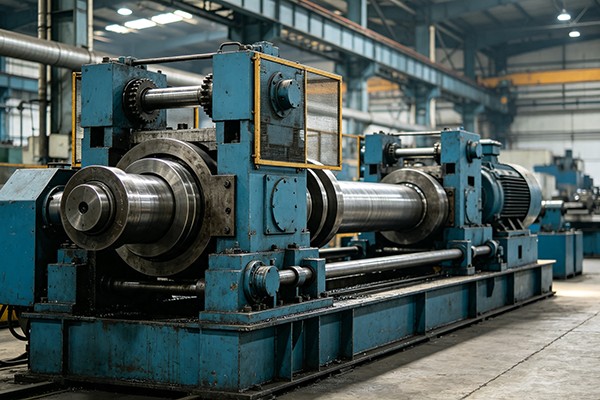
当社は、さまざまな業界の管、棒、線材に合わせた、矯正、冷間引抜、ポインティング、面取り、切断、ねじ転造機、絞りダイスなどの精密金属加工装置を総合的に提供しています。
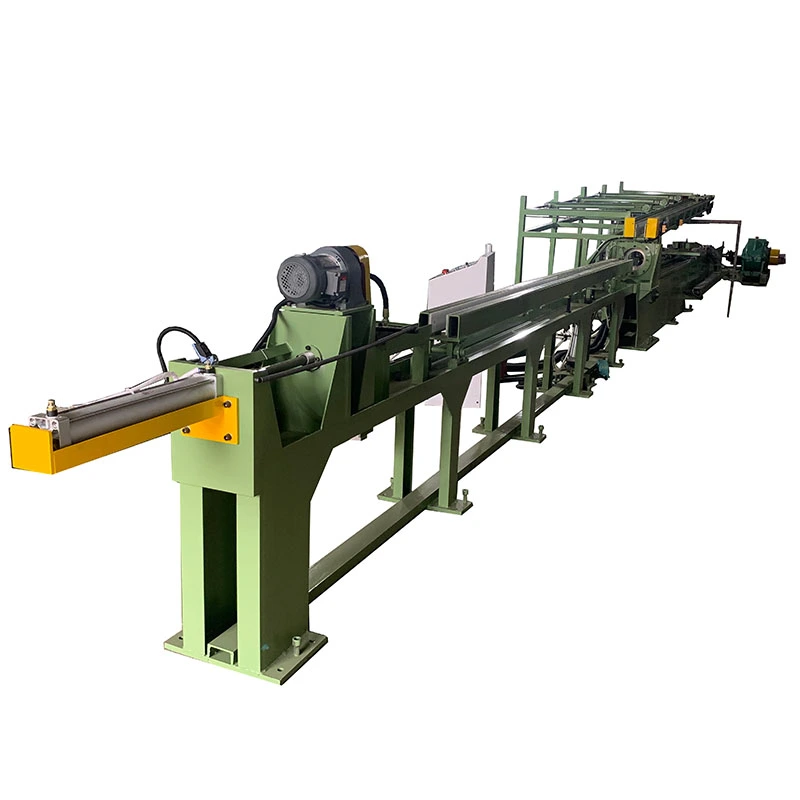
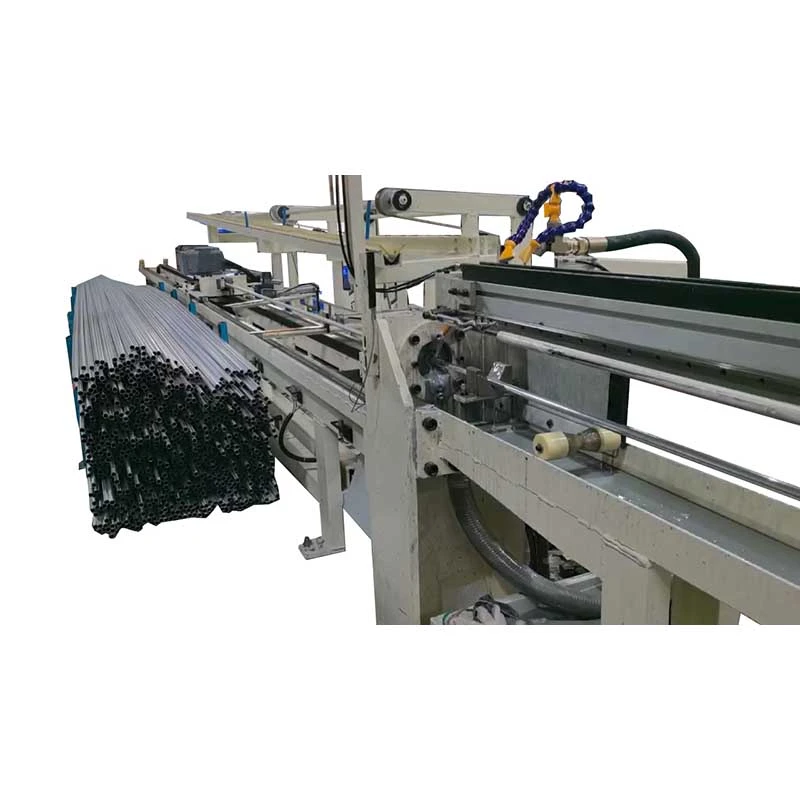
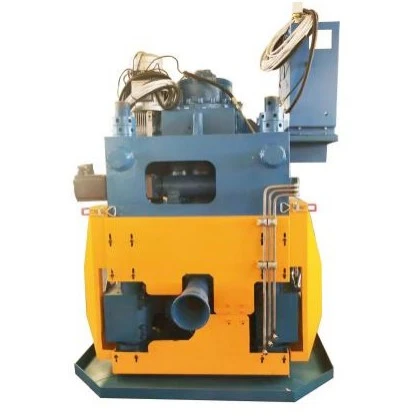
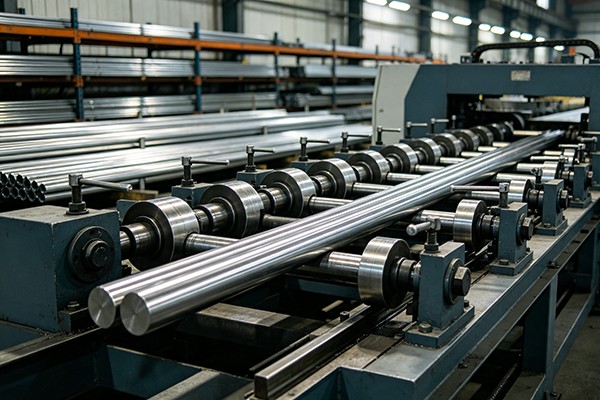
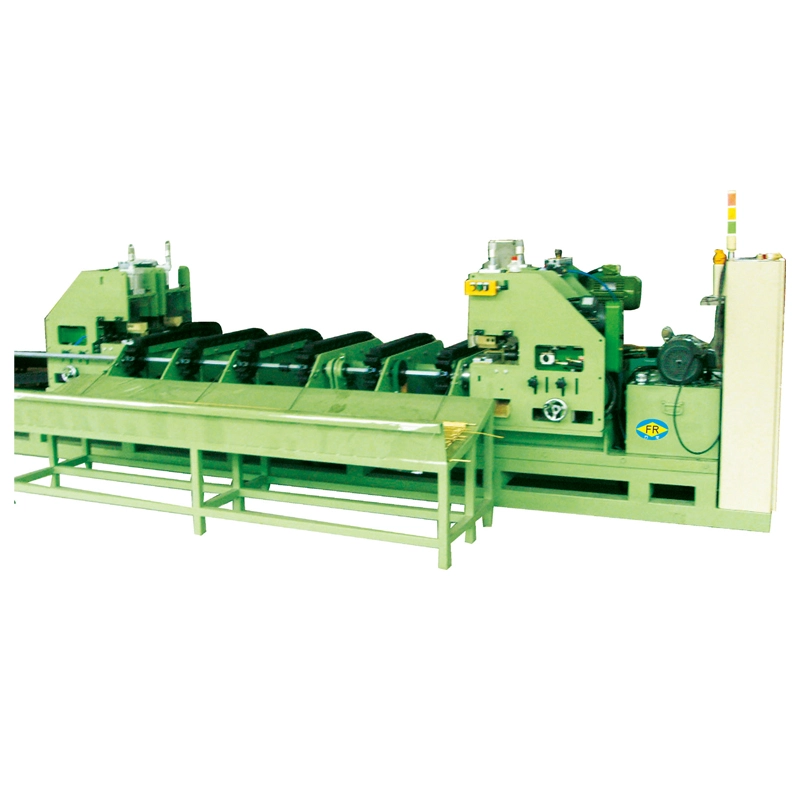
ステンレス鋼垂直 2 ローラー矯正機は、ステンレス鋼の棒、ロッド、チューブ、およびその他の長い金属製品を連続的に矯正するために設計されています。圧延、絞り、熱処理、機械加工、取り扱い、輸送時に発生する曲げや変形を修正します。
ステンレス鋼では、過度のローラー圧力が表面に跡を残したり、真円度に影響を与えたり、望ましくない変形を引き起こしたりする可能性があるため、制御された矯正が必要です。垂直方向の 2 つのローラー配置により、材料とローラー間の接触が制御され、材料のサイズ、硬度、初期の曲がり、必要な真直度に応じて矯正力とローラーの位置を調整できます。
ステンレス鋼の棒、ロッド、またはチューブは、2 つの回転する矯正ローラーの間を連続的に通過します。ローラーの位置と接触圧力を調整することにより、機械は元の曲がりを修正するために必要な方向に制御された変形を加えます。
修正量は材質、断面サイズ、硬さ、初期真直度、スプリングバックにより異なります。したがって、ローラーを適切に調整することは、単に加える圧力を増やすことよりも重要です。表面や寸法の要件が厳しいステンレス鋼製品の場合、ローラーのプロファイルと接触状態も製品に適合させる必要があります。
チューブの場合、外径とともに肉厚と楕円度を考慮する必要があります。ソリッドバーの場合、直径公差と真円度が材料とローラーの接触状態に影響します。
後加工曲げ:冷間引抜き、圧延、熱処理、機械加工、マテリアルハンドリング後に残る変形を修正します。
真直度が安定しない:手動の矯正に頼るのではなく、反復可能な機械的矯正プロセスを提供します。
下流の機械加工の問題:過度の曲げが位置決めや寸法の一貫性に影響を与える可能性がある、切断、研削、旋削、ねじ切り、またはその他の機械加工作業の前に、バーやロッドをまっすぐにします。
チューブの位置調整の問題:その後の切断、組み立て、溶接、検査の前にステンレス鋼管の曲がりを修正するのに役立ちます。
表面マーキング:制御されたローラー圧力と適切なローラー形状により、ステンレス鋼表面への不必要な接触損傷を軽減します。
生産労働力:継続的な機械的矯正により、繰り返しの生産作業における手動補正への依存が軽減されます。
2ローラー垂直配置垂直ローラーのレイアウトにより、コンパクトな矯正構成と連続処理中の制御された材料ガイドが実現します。
調整可能な矯正力ローラーの位置と圧力は、さまざまなステンレス鋼の直径、材料の状態、真直度の要件に合わせて調整できます。
バー、ロッド、チューブに最適製品の形状に合わせて機械を構成できます。チューブの用途では、壁の厚さと楕円形についてさらに考慮する必要があります。
広い処理範囲FRシリーズは選択機種に応じてソリッドバー径φ5mmからφ160mmまでをカバーします。
連続処理作業速度は、モデル、材料の状態、生産要件に応じて 2 ~ 30 m/min の範囲です。
表面を意識した矯正研磨、剥離、またはその他の方法で表面が制御されたステンレス鋼製品の場合、機械の構成時にローラーの材質、仕上げ、形状、および圧力を考慮できます。
さまざまな生産ライン向けの構成FangRong は、材料の寸法、必要な出力、真直度公差、荷重方法、工場レイアウトに応じてステンレス鋼縦型 2 ローラー矯正機を構成できます。
FRシリーズは加工径や材質の条件に合わせて複数の機種を揃えております。以下の仕様はステンレス無垢棒の参考値です。最終的な機械の選択は、実際の材料グレード、寸法、初期変形、表面状態、真直度公差、生産能力と照らし合わせて確認する必要があります。
カスタム仕様も可能です。上記のデータは参考用です。実際の機械の構成は、ステンレス鋼のグレード、製品寸法、材料の状態、表面要件、生産能力、要求される真直度によって異なる場合があります。
モデルの選択は直径のみに基づいて行うべきではありません。材料グレード、引張強さ、硬度、初期真直度、断面形状、製品の長さ、および必要な仕上げ公差はすべて、必要な矯正能力に影響します。
中実棒の場合、直径、真円度、表面状態が主な出発点となります。チューブの場合は、外径、肉厚、楕円率、成形条件をご指定ください。材料の初期曲げが大きい場合や高強度ステンレス鋼グレードの場合は、機械構成を最終決定する前に実際のサンプルを評価する必要があります。
冷間引抜、転造、熱処理等の加工を行った後、ステンレス鋼の丸棒や棒の曲がりを矯正してから、切断、研削、機械加工、検査を行う際に使用します。
ステンレス鋼の管やパイプの成形、溶接、熱処理後、後続の加工や組み立ての前に真直度を管理する必要がある場合に使用されます。機械を選択する際には、チューブの壁の厚さと楕円形を考慮する必要があります。
過度の曲げが機械加工、位置決め、組み立て、寸法検査に影響を与える可能性があるステンレス鋼のシャフト、ピン、ロッド、その他の長いコンポーネントに適しています。
機械加工や組み立ての前に真直度の管理が必要なステンレス鋼の機械部品や構造部品に使用されます。
医療機器や精密機器などのステンレス材料の作製に使用できます。必要な真直度、表面状態、寸法公差は、該当する製品仕様と一致する必要があります。
さらなる加工や仕上げの前に曲げ修正が必要なステンレス鋼部品、ハードウェア、加工部品、工業製品に使用されます。
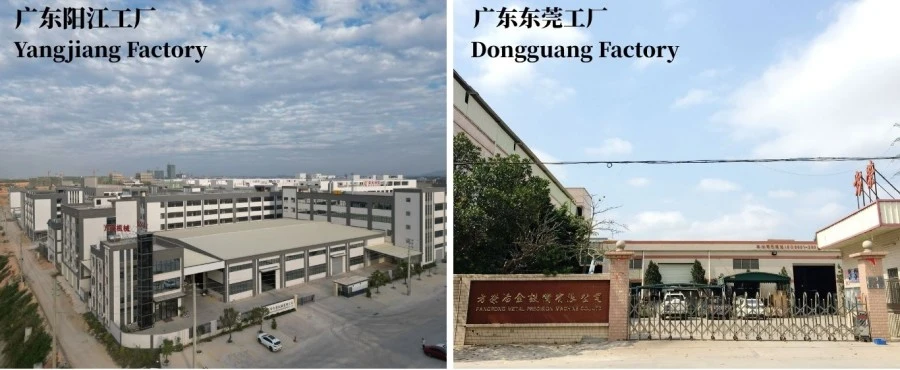
FangRong は 1998 年以来、矯正機、冷間引抜装置、および関連冶金機械を製造してきました。同社は中国の東莞と陽江で製造施設を運営しています。
当社の装置は、60 以上の国と地域の 10,000 を超える顧客に供給されており、幅広い金属加工用途で使用されています。機械の構成は、アプリケーションごとに 1 つの標準セットアップを使用するのではなく、お客様の材料、製品寸法、真直度目標、および生産要件に基づいて行われます。
FangRong は広東省で 2 つの生産施設を運営しています。東莞の施設は矯正機、冷間引抜機、および関連する金属加工装置に重点を置いており、陽江の施設は追加の製造能力を備えています。
製造前に、エンジニアは材料グレード、直径またはチューブの寸法、長さ、初期真直度、表面状態、必要な仕上げ公差、および目標生産量をレビューします。これらのパラメータにより、機械のモデル、ローラー構成、駆動能力、調整範囲が決まります。
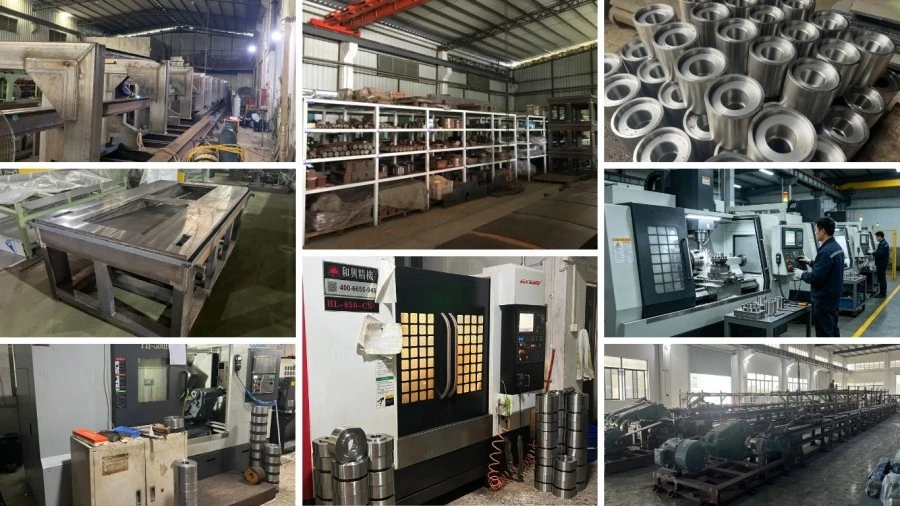
主要コンポーネントは社内で機械加工および組み立てられ、その後、ローラーの調整、機械的調整、電気的検査、および機械の動作テストが行われます。厳しい真直度または表面要件が適用される場合、サンプルテストを使用して、提案された構成を出荷前に検証できます。
合意されたプロジェクト範囲に応じて、設置ガイダンス、操作トレーニング、技術サポート、および 1 年間の保証が提供されます。
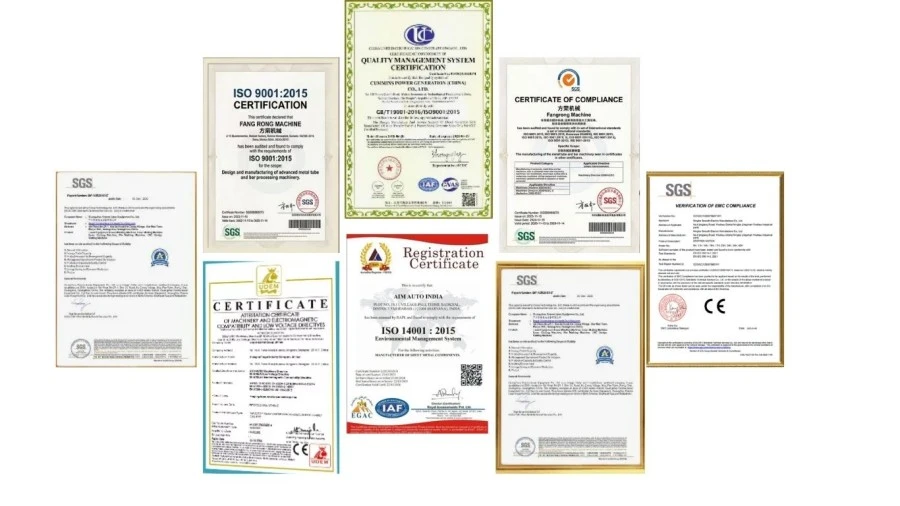
ISO 9001:2015:品質マネジメントシステム認証、認証番号UQ231211R1。
CEマーク:機器には、マシン構成に応じて該当する CE 準拠文書が付属しています。
SGS検査:機器の検証には第三者検査サービスをご利用いただけます。
特許:FangRong は 32 件の発明特許と 100 件以上の実用新案特許を保有しています。代表的な特許には、2013207829011、2008300532117、ZL2015 2 0842922.7などがあります。
機械の構造、重量、輸送方法に応じて出荷準備を行います。大型機器は通常、必要に応じて複数のセクションに分けて出荷され、合意された出荷条件に従ってコンポーネントが保護され、梱包されます。
材料グレード、バーまたはチューブの直径、該当する場合は肉厚、長さ、初期真直度、表面状態、必要な仕上げ真直度、および生産能力をお知らせください。これらのパラメータにより、適切なローラー サイズ、機械モデル、および矯正力が決まります。
はい。ステンレス鋼垂直 2 ローラー矯正機は、さまざまなステンレス鋼の棒、ロッド、チューブの用途に合わせて構成できます。チューブの場合、矯正中の過度の変形を避けるために、外径に加えて壁の厚さ、楕円形、断面の安定性も考慮する必要があります。
ローラーの形状、接触圧力、ローラーの表面状態、修正量はすべて表面品質に影響します。厳密な外観または寸法要件があるステンレス鋼の場合、標準設定を使用するのではなく、材料の表面と仕上げ公差に応じてローラー構成を選択する必要があります。
それは直径範囲と必要な真直度公差によって異なります。機械は動作範囲内で複数のサイズをカバーできますが、ローラーの配置と調整システムを選択するときは、頻繁なサイズ変更と厳しい公差を考慮する必要があります。
掲載機種の参考仕様は、仕上げ真直度0.3mm/mまでを示しています。実際の結果は、ステンレス鋼のグレード、寸法、初期変形、ローラーの設定、およびプロセス条件によって異なります。厳密な真直度公差が必要な場合は、サンプルテストを行うことをお勧めします。
はい。機械の構成は、材質、断面、サイズ範囲、変形レベル、仕上げ公差、生産要件に応じて検討できます。お見積りの際は、必要な真直度や生産能力とともに製品の図面やサンプルをご提供いただくのがベストです。
住所
中国広東省東莞市大朗鎮沙部第二工業区沙東路163号
電話
+86-769-83202640
Eメール
frsale@dgfangrong.com
WhatsApp
Vonnie Li
Email