製品
製品

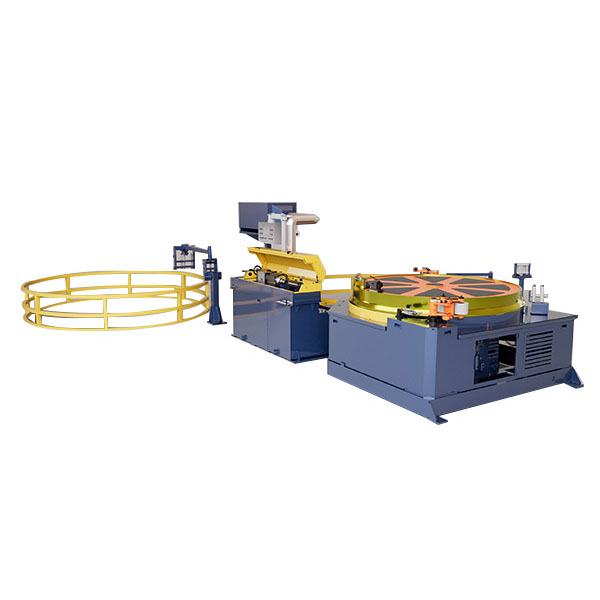
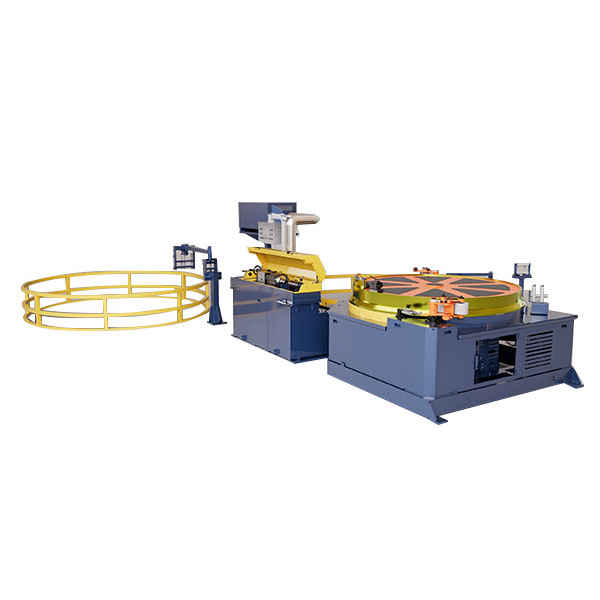
当社は、さまざまな業界の管、棒、線材に合わせた、矯正、冷間引抜、ポインティング、面取り、切断、ねじ転造機、絞りダイスなどの精密金属加工装置を総合的に提供しています。

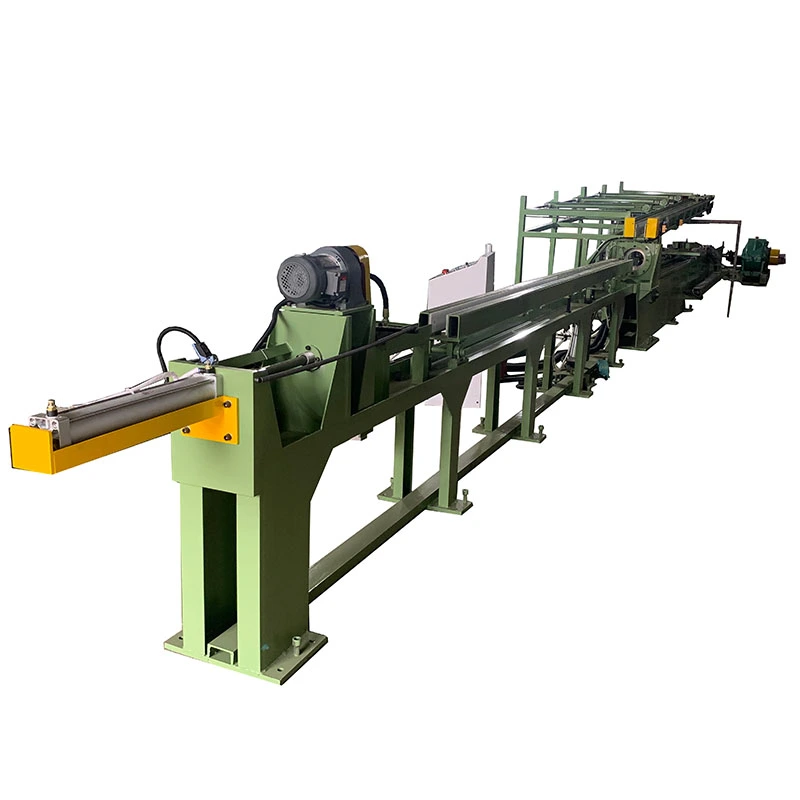
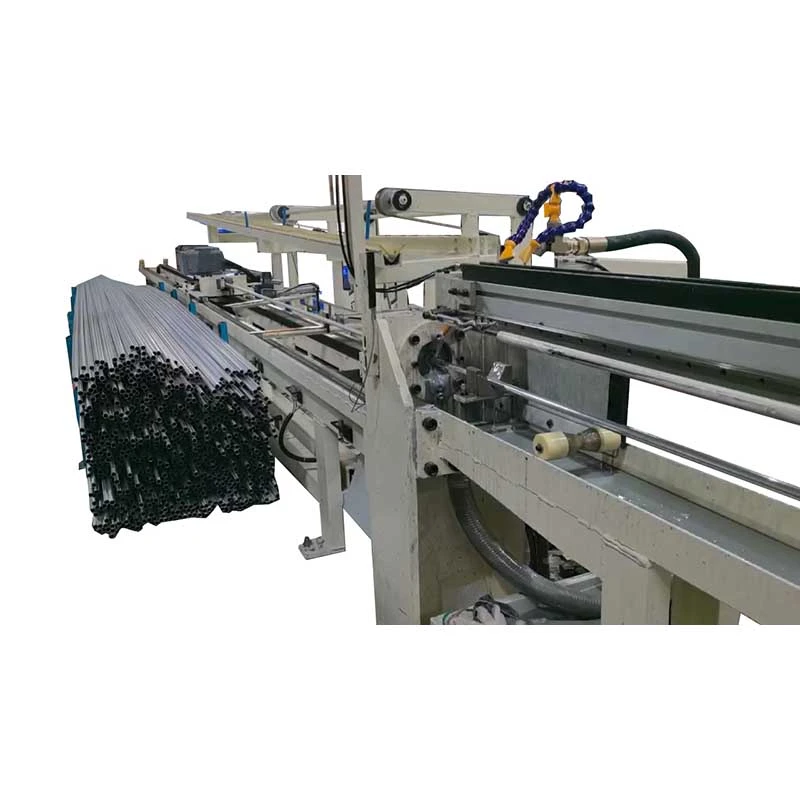
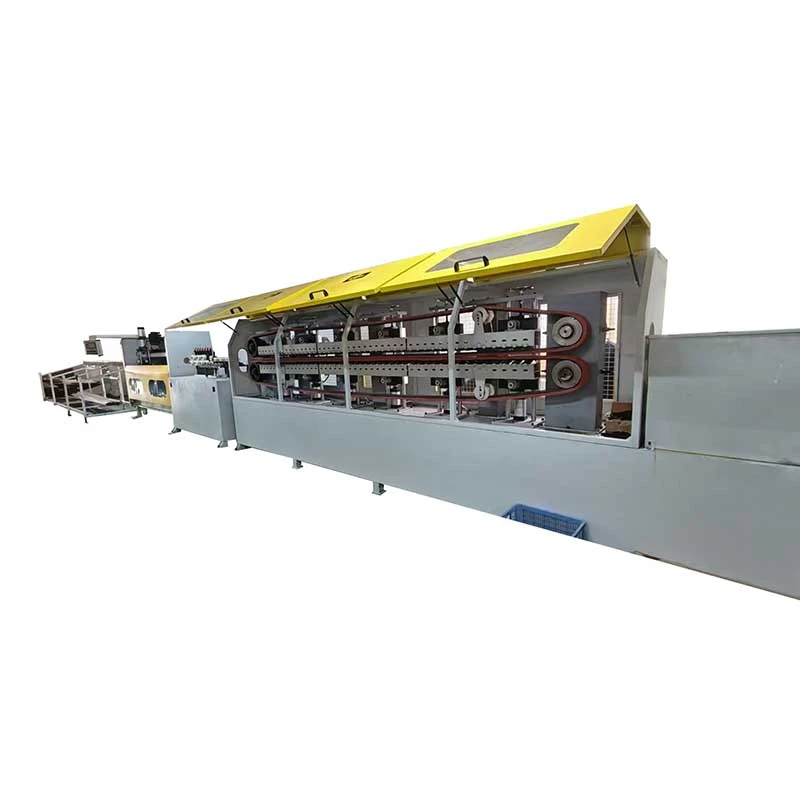
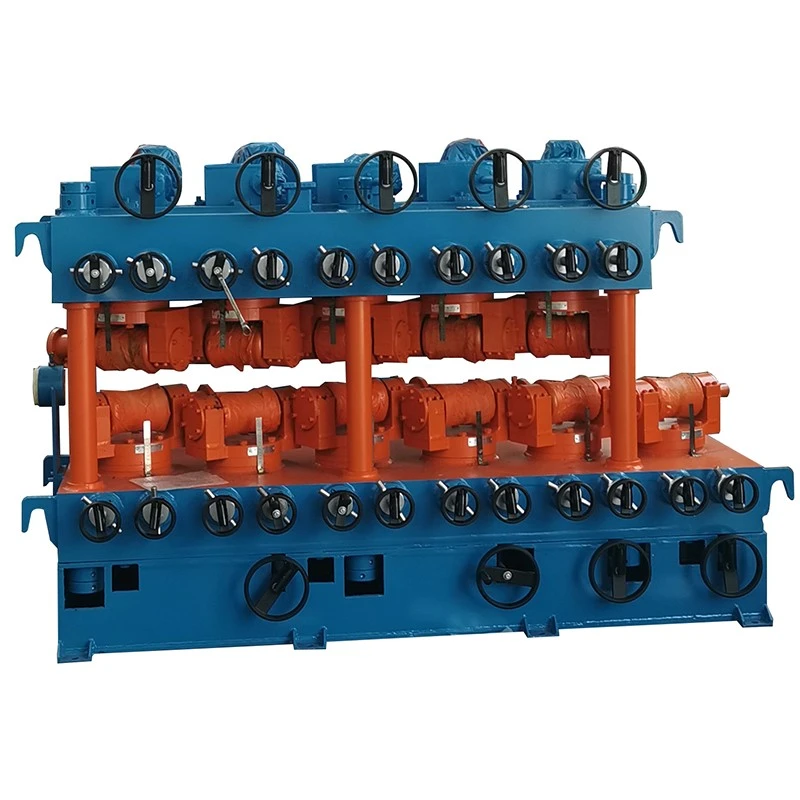
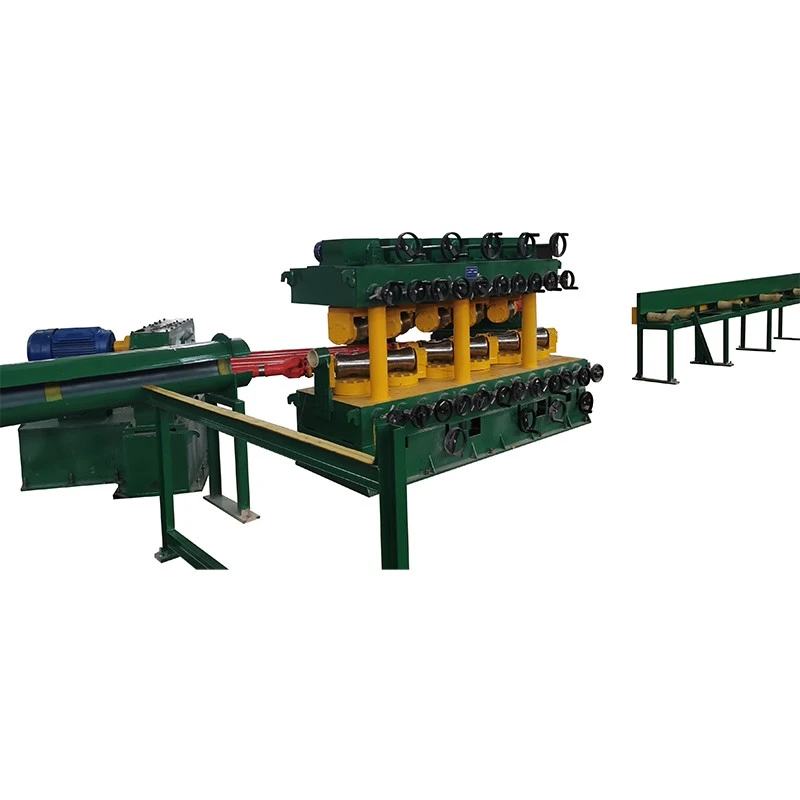
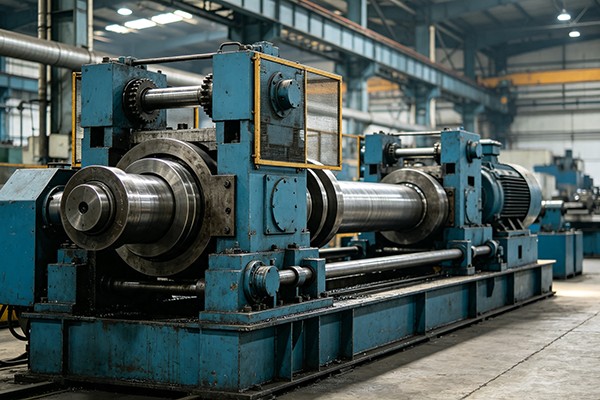
ステンレス縦型マルチロール矯正機
  • ステンレス縦型マルチロール矯正機ステンレス縦型マルチロール矯正機
  • ステンレス縦型マルチロール矯正機ステンレス縦型マルチロール矯正機
  • ステンレス縦型マルチロール矯正機ステンレス縦型マルチロール矯正機
  • ステンレス縦型マルチロール矯正機ステンレス縦型マルチロール矯正機

ステンレス縦型マルチロール矯正機

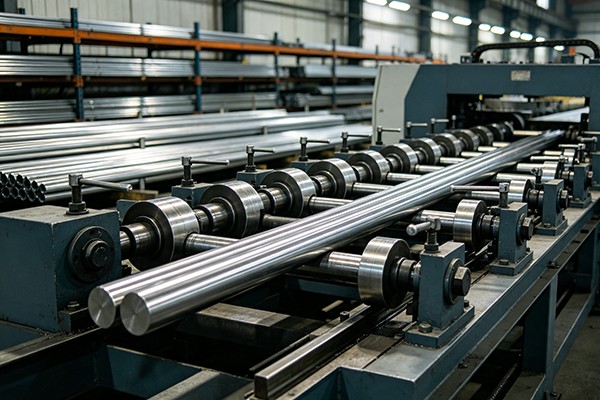
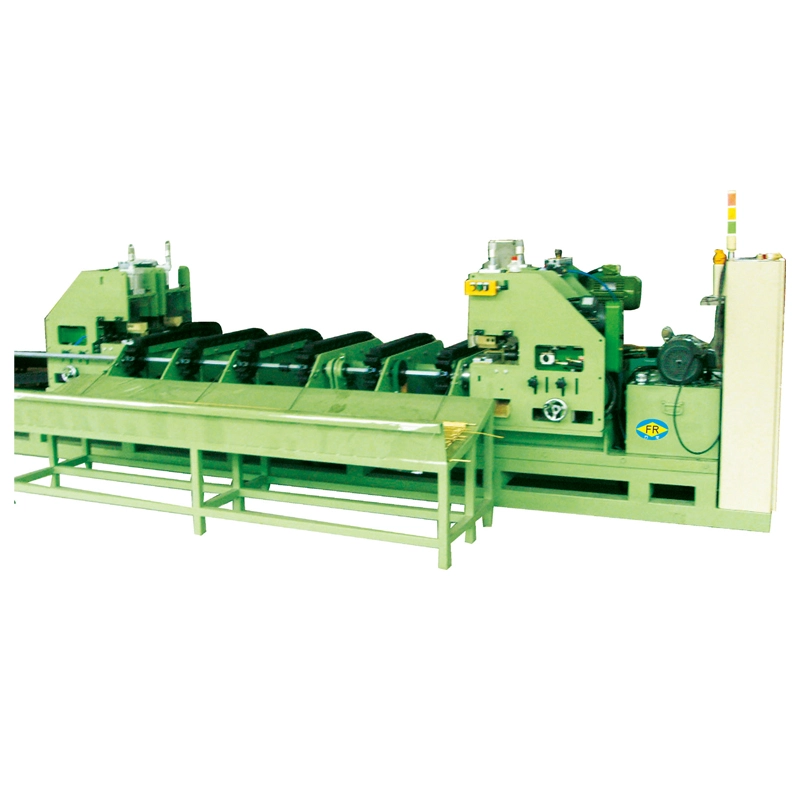
ステンレス鋼縦型マルチロール矯正機は、ステンレス鋼の棒、管、ワイヤー、プロファイルの曲がり、ねじれ、楕円形を修正するために使用されます。複数の垂直ローラーがワークピースに沿って制御された圧力を加え、必要なプロファイルを変更することなく真直度と真円度を向上させます。ステンレス鋼の加工、ハードウェア、自動車、航空宇宙、石油とガス、医療、建設用途に適しています。
評価: 5.0
(評価数: 1)

ステンレスは強いからといって矯正が難しいわけではありません。より重要な問題は、材料が繰り返しの変形にどのように反応するかです。ステンレス鋼は、グレード、硬度、肉厚、前処理によっては、絞り、圧延、切断、または熱処理後にスプリングバック、加工硬化、不均一な変形が発生する可能性があります。

FangRong のステンレス鋼垂直マルチロール矯正機は、連続したローラー接触を使用して、ステンレス鋼のチューブ、パイプ、バー、ロッドのこれらの偏差を修正します。材料のサイズや要求される真直度に応じてローラーの位置、開き量、作業速度を設定できるため、一度だけの手動修正ではなく、連続的な仕上げ作業に適しています。

Stainless Steel Vertical Multi-Roller Straightening Machine Stainless Steel Vertical Multi-Roller Straightening Machine Stainless Steel Vertical Multi-Roller Straightening Machine Stainless Steel Vertical Multi-Roller Straightening Machine

ステンレス鋼に制御された矯正が必要な理由

矯正後のスプリングバック

ステンレス鋼は、ローラーから離れた後に加えられた変形の一部を回復できます。目に見える曲がりだけに従ってローラーの貫通力を選択すると、ワークピースは必要な最終的な真直度に達しない可能性があります。したがって、矯正の設定では、材料の特性、初期曲率、連続するローラー接触によって適用される修正量を考慮する必要があります。

加工中の加工硬化

一部のステンレス鋼グレードは塑性変形すると硬くなります。これは、材料がすでに冷間引抜き、圧延、またはその他の成形操作を受けている場合に特に重要です。過度の局所的な変形はその後の修正の予測を困難にする可能性があるため、ローラーの配置と接触状態は実際に流入する材料と一致する必要があります。

表面状態が重要

ステンレス鋼の管や棒は、多くの場合、表面が仕上げられた状態または半仕上げされた状態で供給されます。深いローラーマークがあると、追加の研削または研磨作業が発生し、装飾部品や精密部品の外観に影響を与える可能性があります。したがって、ローラーのプロファイル、表面仕上げ、位置合わせ、加えられる圧力を真直度とともに考慮する必要があります。

チューブの壁の厚さは無視できません

ステンレス鋼管の場合、外径だけでは矯正設定を決定するのに十分ではありません。壁の厚さは、変形に対する抵抗力と、局所的な平坦化や楕円化のリスクに影響します。薄肉チューブには、同様の直径の中実バーや厚肉チューブとは異なるローラー接触条件が必要です。

マルチローラー矯正プロセスの仕組み

ワークピースは一連の上下のローラーを連続的に通過します。 1 か所の完全な曲げを修正するのではなく、機械は複数の接触点で制御された曲げを適用します。ワークはローラー群内を移動する際に偏向と解放を繰り返し、元の曲率が徐々に小さくなります。

この段階的な修正は、全長にわたって曲げが均一でない可能性がある長いステンレス鋼製品に特に役立ちます。材料や要求される結果に応じてローラーの開きと傾きを調整し、可変周波数駆動により生産プロセスに合わせた作業速度を実現します。

厳密な真直度または表面要件が適用される場合、実際のローラーの設定は材料の試行を通じて確立する必要があります。ステンレス鋼のグレード、引張強さ、チューブの壁の厚さ、初期の真直度、および下流の加工要件はすべて、最終的な設定に影響を与える可能性があります。

このマシンが解決する問題

絞り、圧延後の曲げ加工

冷間引抜き、圧延、その他の成形プロセスでは、バーやチューブに残留曲率が残る場合があります。マルチローラー補正により、切断、機械加工、組み立て、梱包前の連続的な仕上げステップが可能になります。

切断・加工後の変形

切断、溶接、その他の製造作業により、局所的な変形が生じる可能性があります。製品の寸法や材料の状態により機械的な矯正が可能な場合には、機械を使用してワークを必要な真直度の範囲内に戻すことができます。

長尺製品に沿った真直度のばらつき

ステンレス鋼の棒は、ある部分では比較的真っ直ぐで、別の部分では著しく湾曲している場合があります。複数のローラー接触により、単一の加圧点に依存するのではなく、素材に沿って修正が分散されます。

手動による矯正と再加工

生産量が多い場合や真直度の要件が厳しい場合、手動補正を標準化することは困難です。制御されたローラープロセスにより反復可能な調整が可能となり、連続仕上げラインに組み込むことができます。

ステンレス矯正機設計のポイント

段階的矯正のためのローラー配置

ステンレス製縦型マルチロール矯正機は、複数のローラー接触を使用してワークピースに沿って変形を分散します。モデルに応じて、付属の構成には 7+7 または 10+1 ローラーが含まれます。適切な配置は、ローラーの数だけではなく、製品範囲と矯正要件によって異なります。

ローラーの形状と接触面積

ステンレス鋼を加工する場合、過度の点接触により跡が残ったり、断面が局所的に変形したりする可能性があるため、ローラーの形状は重要です。ローラーのプロファイルは、特にチューブ、薄肉製品、および仕上げ表面を備えたプロファイルの場合、製品の形状に一致する必要があります。

開口部と傾きを調整可能

上下のローラー開口部とローラーの傾きにより、さまざまな製品サイズや補正条件に必要な機械的な調整が可能です。最終設定は、すべてのステンレス鋼グレードにわたって 1 つの設定を使用するのではなく、実際の材料の挙動から決定する必要があります。

可変速送り

動作速度は可変周波数ドライブによって調整できます。選択したモデルの制限に従い、製品のサイズ、材料の状態、必要な生産速度に応じて、遅いまたは速い送りを選択できます。

技術仕様

FR シリーズは、さまざまな直径範囲のステンレス鋼管とソリッドバーをカバーします。モデルの選択は、チューブの直径、肉厚、ソリッドバーの直径、引張強度、初期真直度、および必要な仕上げ真直度によって異なります。以下の値は参考仕様です。最終的な機械構成は、実際の材料および生産要件に照らして確認する必要があります。

モデル FR-20 FR-30 FR-40 FR-50 FR-60 FR-80 FR-100 FR-130 FR-150 FR-180
ローラー数 7+7 ローラー 7+7 ローラー 10+1 ローラー 6+6 ローラー 10+1 ローラー 10+1 ローラー 10+1 ローラー 10+1 ローラー 10+1 ローラー 10+1 ローラー
原材料要件 / チューブ範囲 / mm φ5~φ10
肉厚 1 ~ 7
φ10~φ30
肉厚 1 ~ 7
φ10~φ40
肉厚 1 ~ 5
φ18~φ50
肉厚 1 ~ 4
φ18~φ60
肉厚 3 ~ 12
φ30~φ80
肉厚 2~7
φ40~φ100
肉厚 2.5~10
φ50~φ130
肉厚 2.5~10
φ40~φ100
肉厚 2.5~10
φ80~φ180
肉厚 3~20
原材料要件 / ソリッドバー範囲 / mm φ5~φ10 φ10~φ15 φ10~φ25 φ10~φ25 φ18~φ30 φ30~φ45 φ16~φ55 φ16~φ60 φ16~φ55 φ80~95
原料長さ/mm ≧2000 >2000 ≧2000 ≧2000 >2000 >2000 ≧2000 ≧2500 ≧2500 ≧2000
引張強さ/MPa ≤800 ≤800 ≤800 ≤800 ≤980 ≤650 ≤1000 ≤1000 ≤1000 ≤1000
原料真直度/mm/m ≤20 ≤20 ≤20 ≤20 ≤20 ≤20 ≤20 ≤20 ≤20 ≤20
仕上げ材真直度 / mm/m ≤0.3~0.5 ≤0.3~0.5 ≤0.3~0.5 ≤0.3 ≤0.8 ≤0.7 ≤0.6 ≤0.6 ≤0.65 ≤0.7
ローラーサイズ/mm φ68×90 φ115×160 φ130×210 φ136×260 φ150×260 φ200×300 φ220×300 φ250×360 φ220×300 φ320×460
ローラーサイズ/mm 200 250 360 360 430 450 600 650 600 780
上下ローラー開口距離/mm 35 45 55 65 75 75 85 85 95 95
調整可能な傾斜範囲 27°~33° 27°~33° 27°~33° 27°~33° 27°~33° 27°~33° 27°~33° 27°~33° 27°~33° 27°~33°
メインモーター出力/kW 2.2*2 5.5*2 11*2 11*2 15*2 22*2 45*2 55*2 75*2 90*2
可変周波数ドライブ/kW 5 11 22 30 37 75 90 110 150 180
昇降モーター出力/kW / / 0.75 0.75 1.1 1.1 1.5 2.2 2.2 3
作業速度/m/min 10-30 10-30 10-40 0-20 10-30 10-30 10-30 10-30 10-30 10-30
中心高さ/mm 750 750 790 830 830 830 830 870 890 890
重量/T(参考値) 4 5 6 8 10 11 12 14 22 27

適切なモデルの選択方法

ステンレス鋼管用

まずは外径と肉厚から始めます。同じ外径の薄肉チューブと中実棒は、曲げや局所的な変形に対する耐性が同じではありません。モデルを選択する際には、チューブの寸法、材料グレード、引張強さ、必要な真直度をすべて含める必要があります。

ステンレス棒鋼用

固体製品の場合、直径と引張強さが主な出発点となります。著しく曲がった素材の場合は、わずかな偏差しかない素材とは異なるローラーのセットアップが必要になる場合があるため、初期曲率も重要です。

複数の製品サイズの場合

1 台の機械で複数の直径または肉厚を加工する場合は、最大直径のみからモデルを選択するのではなく、生産範囲全体を検討する必要があります。ローラーの作動範囲、調整方法、および工具の要件を最小および最大の製品と比較して確認する必要があります。

厳しい真直度要件に対応

目標が標準仕上げ真直度範囲を下回っている場合は、サンプル材料のテストを推奨します。機械を完成させる前にローラーの構成を評価できるように、ステンレス鋼のグレード、寸法、初期真直度、表面状態、目標公差を提供します。

典型的なステンレス鋼の用途

ステンレス鋼管および棒の加工:矯正は、絞り、転造、その他の成形加工後の、切断、機械加工、または出荷前の仕上げ作業として使用されます。

医療および精密部品:精密部品に使用されるステンレス鋼の棒や管は、さらに機械加工や組み立てを行う前に、真直度を管理する必要がある場合があります。適用される製品規格および寸法要件は用途ごとに確認してください。

自動車部品:排気、流体処理、および構造用途に使用されるステンレス鋼管は、成形または製造後に真直度の修正が必要になる場合があります。

建築用ステンレス鋼:手すり、装飾チューブ、フレーム、その他の目に見えるコンポーネントには、真直度の制御と慎重な表面保護の両方が必要な場合があります。

ファスナーと金具の製造:真っ直ぐにされたステンレス鋼の棒および棒は、後続の圧造、ねじ切り、機械加工および成形プロセスの原料として使用できます。

電気および産業用部品:ステンレス鋼のロッド、チューブ、精密セクションは、寸法の一貫性が必要な機械加工や組み立ての前に真っ直ぐにすることができます。

FangRong ステンレス鋼矯正機の製造

FangRong Stainless Steel Straightening Machine Factory

FangRong は、1998 年以来、矯正機、冷間引抜装置および関連冶金機械を製造してきました。同社は、Dongguan Fangrong Metallurgical Equipment Co., Ltd. および Yangjiang Fangrong Machinery Co., Ltd. を運営し、中国および海外市場の管および棒加工の顧客にサービスを提供しています。

当社の機器は、60 以上の国と地域の 10,000 を超える顧客に供給されています。機械の設計と構成は、アプリケーションごとに 1 つの標準セットアップを使用するのではなく、製品の寸法、材料の状態、必要な真直度、および生産要件に基づいています。

FangRong Metallurgical Machinery Manufacturing Facility

2つの製造施設

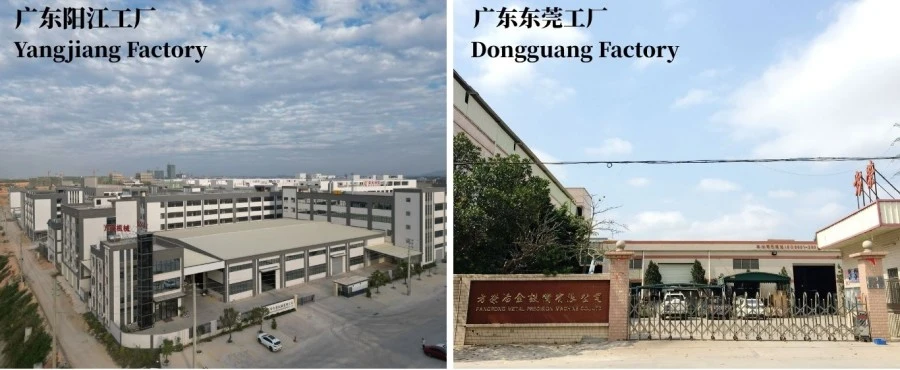
東莞方栄冶金設備有限公司は東莞市大朗鎮に位置し、冷間引抜機、矯正機および関連金属加工装置に重点を置いています。

陽江方栄機械有限公司は陽江市陽東区に位置し、冶金機械の生産に追加の製造能力を提供します。

ワークショップ、組み立て、機械のテスト

Stainless Steel Straightening Machine Production Process

製造には、構造製作、ローラー加工、駆動システムの組み立て、電気統合、機械テストが含まれます。特注機の場合は、お客様の材質や寸法の要求に応じてローラーの配置や調整範囲を決めてから生産します。

ローラーは指定された形状に従って機械加工され、仕上げられます。機械フレーム、駆動部品、ベアリング、調整機構、制御システムは、出荷前に組み立てられ、検査されます。

出荷前のテスト

機械のテストには、ドライブの動作、ローラーの調整、速度制御、電気的機能、および全体的な機械動作が含まれます。必要に応じて、サンプルのステンレス鋼管または棒を使用して、合意された製造要件に照らして矯正結果を検証できます。

認証と特許

FangRong Metallurgical Machinery Certification and Manufacturing

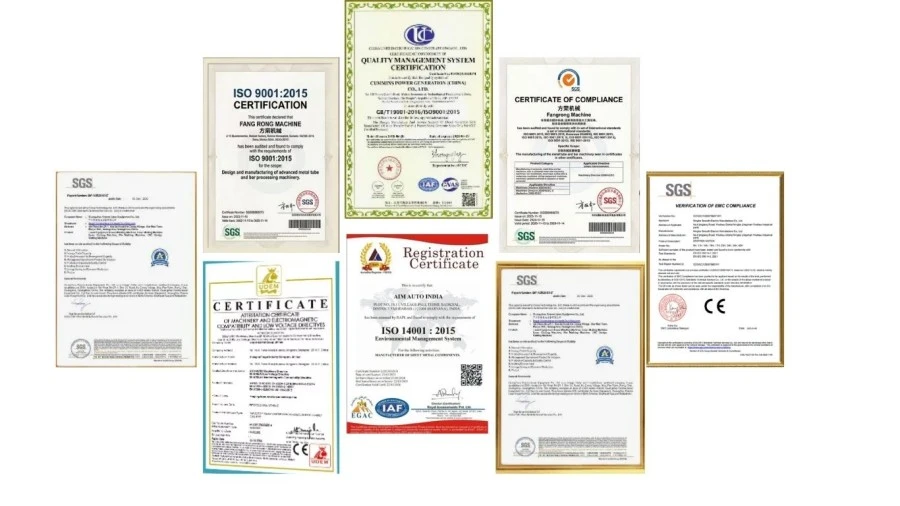
ISO 9001:2015:品質マネジメントシステム認証、認証番号UQ231211R1。

CEマーク:適用される機械構成と供給範囲に応じて、CE マーク付き機器を利用できます。

SGS検査:プロジェクトの要件に応じて第三者による検査を手配できます。

特許:FangRong は、機器および機械部品を対象とする発明特許および実用新案特許を保有しています。例には、2013207829011、2008300532117、ZL2015 2 0842922.7 などがあります。

梱包と国際配送

Stainless Steel Straightening Machine Packaging and Shipping

ステンレス製縦型マルチロール矯正機は、その構造、寸法、輸送方法に応じて国際輸送に備えています。主要なアセンブリは積み込み前に安全に保管され、目的地とプロジェクトの要件に応じて手配された輸出用の梱包と文書が保管されます。

よくある質問

ステンレス矯正機を選ぶにはどのような情報が必要ですか?

ステンレス鋼のグレード、チューブまたはバーの寸法、チューブの壁の厚さ、利用可能な場合は引張強度または硬度、材料の長さ、初期真直度、必要な仕上げ真直度、および予想される生産能力を提供します。公差が厳しい場合には、サンプルまたは図面が役立ちます。

この機械はステンレス鋼管と中実棒の両方を真っ直ぐにすることができますか?

はい。 FRシリーズにはチューブとソリッドバーの両方の仕様が含まれています。ただし、チューブの壁の厚さとソリッドバーの直径には異なる考慮事項が必要なため、ステンレス鋼立形マルチロール矯正機の構成を実際の製品範囲と比較して確認する必要があります。

ステンレス鋼を矯正する際にスプリングバックが重要なのはなぜですか?

ローラーを通過した後、材料は部分的にその変形を回復することができます。スプリングバック量は材料特性や加工条件によって異なります。したがって、実際に加工されるステンレス鋼に応じてローラーの貫通力と配置を設定する必要があります。

薄肉ステンレス管の矯正は可能ですか?

はい、チューブの寸法が選択したモデルの動作範囲内にある場合に限ります。過剰な局所荷重はチューブの真円度に影響を与えたり、平坦化を引き起こす可能性があるため、肉厚は重要な選択パラメータです。薄肉製品または表面が重要な製品にはサンプルテストが推奨されます。

ステンレス鋼のローラー跡を最小限に抑えるにはどうすればよいですか?

ローラーの表面状態、ローラーのプロファイル、位置合わせ、接触圧力、および送り条件はすべて、表面マーキングに影響します。研磨された、光沢のある、または装飾的な表面を持つ製品の場合、ローラーと機械の構成が最終決定される前に、これらの要件を指定する必要があります。

1 台の機械で異なる直径のステンレス鋼を加工できますか?

はい、選択したモデルの動作範囲内です。小型サイズと大型サイズの両方について、ローラーの調整、開口距離、工具の要件を評価できるように、見積時に製品範囲全体を提供する必要があります。

機械はどの程度の真直度を達成できますか?

表中の仕上げ真直度の参考値は、機種に応じて≦0.3~0.5mm/mから≦0.8mm/mの範囲となります。実際の結果は、材料特性、初期変形、寸法、機械の調整によって異なります。

機械はステンレス鋼の管または棒の生産ラインに接続できますか?

はい。矯正機は、生産ラインのレイアウトと取り扱い要件に応じて、仕上げプロセスの一部として配置できます。プロジェクト構成で必要な場合は、自動ロードまたはアンロード装置を検討できます。

標準的な納期はどれくらいですか?

標準マシンの場合、通常、注文確認後 30 ~ 60 日かかります。カスタマイズされた装置は、機械のサイズ、ローラー構成、電気要件、その他のプロジェクトの仕様によっては追加の時間がかかる場合があります。

設置および試運転のサポートは提供されますか?

はい。 FangRong は、設置と試運転に関する技術的なガイダンスを提供します。リモートサポートが利用できるほか、プロジェクト契約に従ってオンサイト設置とオペレータートレーニングを手配できます。

保証期間は何ですか?

標準保証期間は受領後、または契約条件に従って 12 か月で、合意された保証範囲内の製造上の欠陥がカバーされます。

見積もりを依頼するときは何を提供すればよいですか?

ステンレス鋼のグレード、チューブまたはバーのサイズ、肉厚、材料の長さ、引張強さまたは硬度、初期真直度、必要な仕上げ真直度、生産能力、利用可能なプラントの条件をお知らせください。可能であれば、製品の図面とサンプル材料情報をお送りください。これらの詳細により、機械モデルとローラー構成をより正確に評価できるようになります。

お問い合わせを送信
連絡先情報
材料、製品仕様、製造プロセス、設備要件についてお知らせください。 FangRong は、お客様の用途に適した冷間引抜機、引抜ダイス、矯正機、およびカスタマイズされたソリューションについてご相談いただけます。
評価:
5.0
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。 プライバシーポリシー
拒否する受け入れる