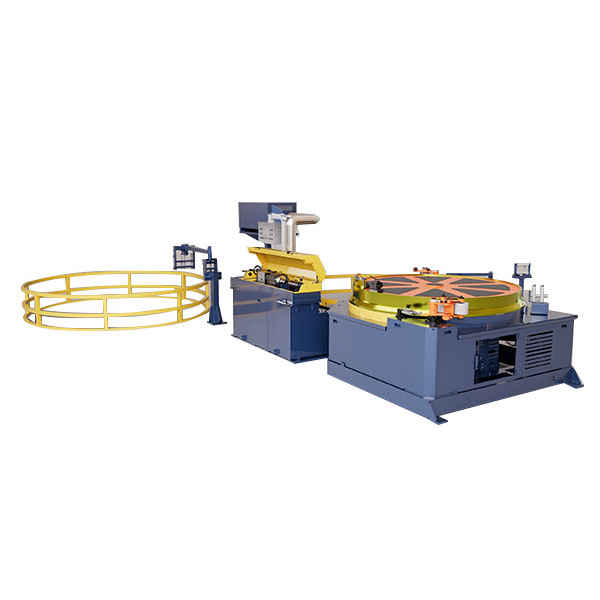
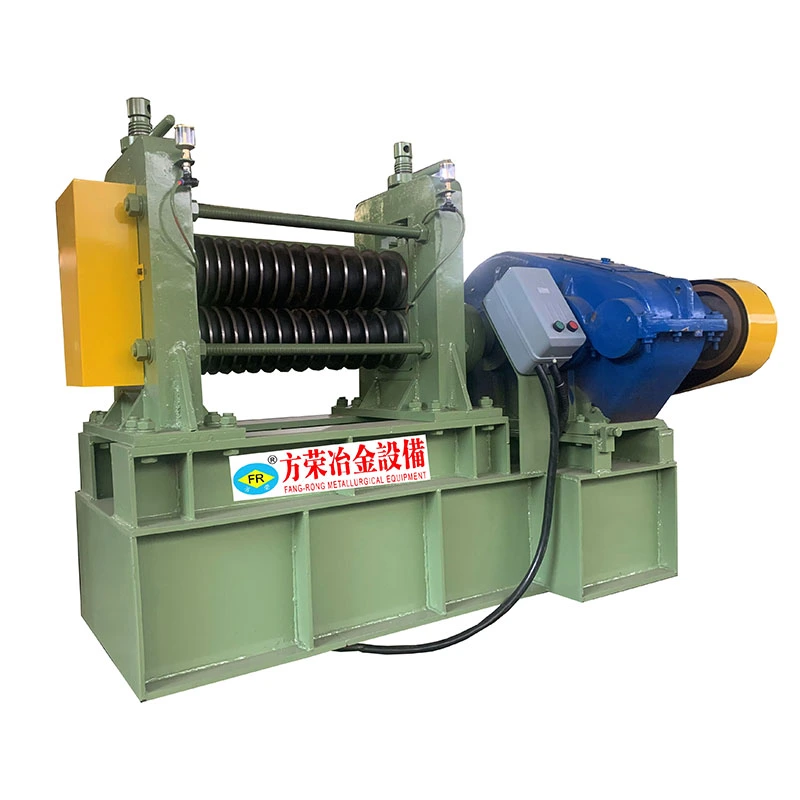
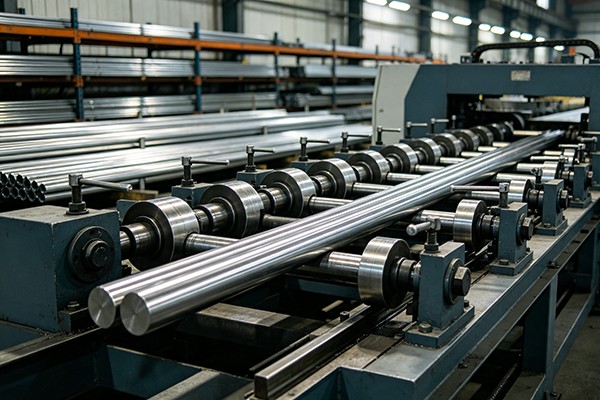
当社は、さまざまな業界の管、棒、線材に合わせた、矯正、冷間引抜、ポインティング、面取り、切断、ねじ転造機、絞りダイスなどの精密金属加工装置を総合的に提供しています。
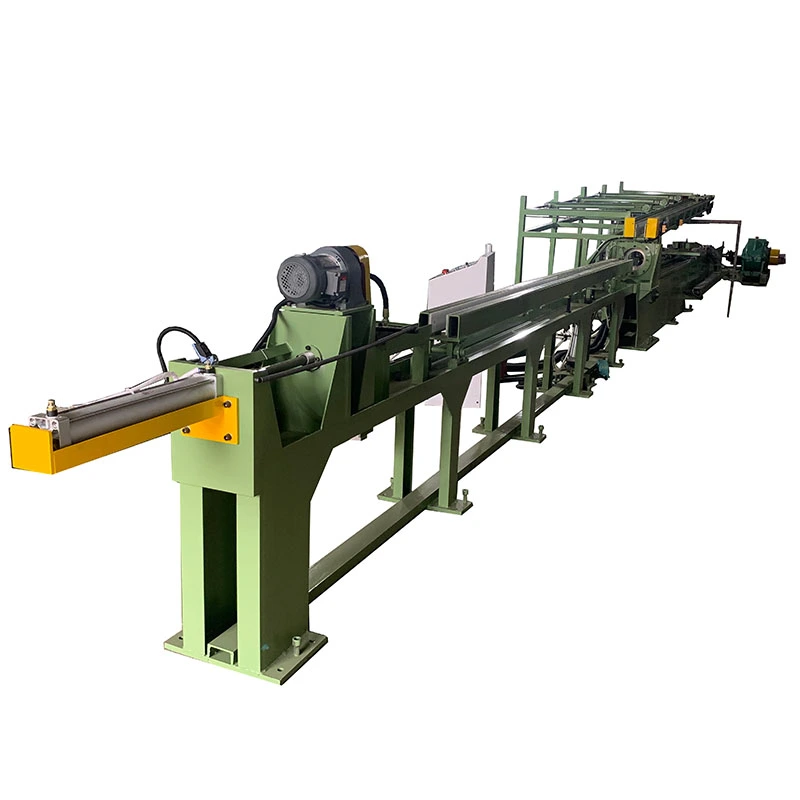
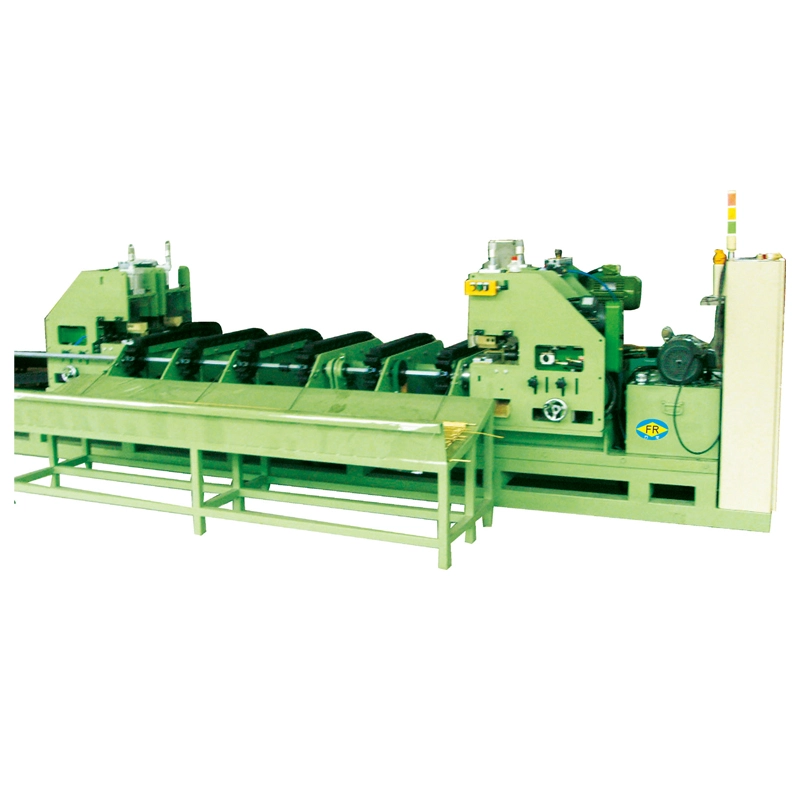
の四本ローラーローリング絞り機冷間引抜き用に設計されていますガイドレール、スライダー、異形鋼。引抜力により、300~750kNそして速度が上がります13m/分、最大 900 MPa の引張強度を持つ S55C、20CrMo、および同様の鋼を加工します。のデュアルチェーンドライブ、空気圧クランプキャリッジ、調整可能なダイホルダー、および剛性の高い C フレームにより、安定した絞りと真直度が確保されます。≤1 mm/m。 PLC タッチスクリーン制御は正確な速度調整をサポートします。に適しています建設機械、自動化機器、精密鋼形品.
の四本ローラーローリング絞り機は、ガイド レール、スライダー、非対称プロファイル、その他の非円形セクションなどの特殊形状鋼セクションの精密絞り加工用に設計されたチェーン駆動の冷間ドローベンチです。ワークピースの先端をあらかじめ指定し、精密絞りダイスまたは転造ダイスを通して引き抜き、仕上がりの形状、寸法、真直度を制御しながら断面積を縮小します。
主に丸製品に使用される従来の棒引抜機とは異なり、この機械は、ダイアライメント、引張安定性、仕上がり真直度が重要なプロファイル向けに構成されています。球形のダイホルダーにより、セットアップ中にダイの角度を調整でき、延伸部分の真直度を修正する追加の手段が提供されます。
標準範囲には、定格引抜力がそれぞれ 300 kN、450 kN、および 650 kN の FR-30、FR-45、および FR-65 モデルが含まれます。 FR-65 は高負荷アプリケーション向けにデュアルチェーン ドライブを使用しますが、FR-30 と FR-45 はシングルチェーン構成を使用します。
この機械は、制御された引張力、精密な金型ガイド、および自動化された材料ハンドリングを 1 つの引抜サイクルで組み合わせています。
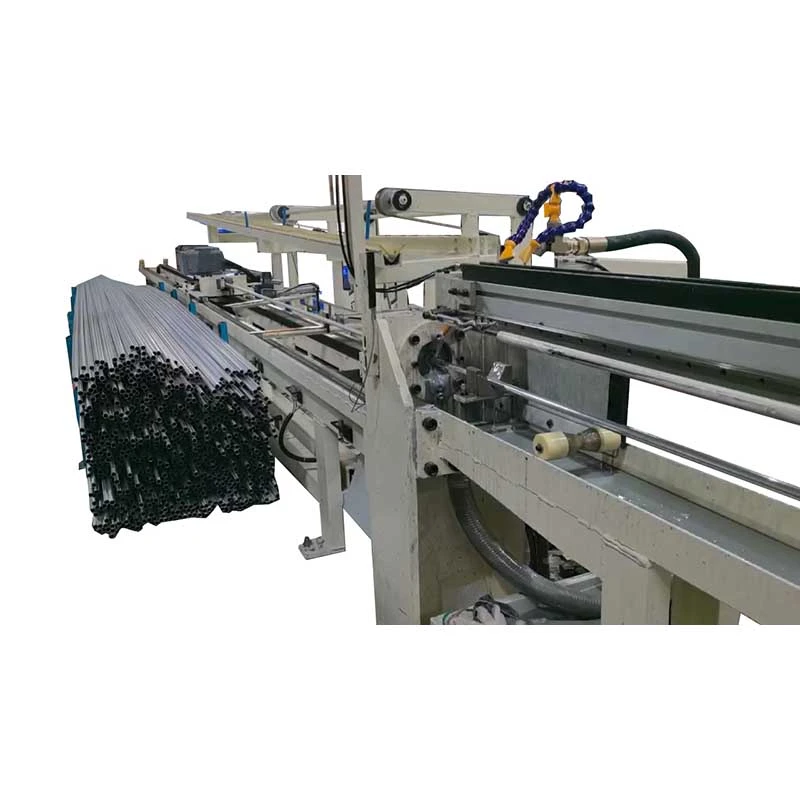
1. 材料の投入— 棒鋼や S55C や 20CrMo などの特殊な形状のセクションは、通常は天井クレーンを使用してスタッキング テーブルに積み込まれます。次に、ワークピースはフィードローラーテーブルに移送され、描画のために位置決めされます。
2. ワークの準備と金型の入力— ワークピースの先端は、ダイの開口部を通過できるようにあらかじめ尖っています。ダイは球状のダイスリーブに取り付けられます。通常約 6° のテーパ付きボアにより、ダイ ホルダーを調整して絞り方向を制御できます。
3. 描画— キャリッジは、ウェッジタイプの空気圧クランプ機構を使用して尖った端をグリップします。 DC モーター、ギアボックス、頑丈なチェーン システムで構成されるメイン ドライブは、精密に加工されたガイド レールに沿ってキャリッジを牽引します。
4. 制御されたアンロード— 描画ストロークが完了すると、キャリッジ ジョーがワークピースを解放します。完成した部分は、接触による損傷を軽減するためにナイロン製ローラーが取り付けられた受け取り装置に移されます。次に、横方向の搬送機構が製品を描画ラインから遠ざけます。
5. キャリッジリターン— 描画キャリッジが開始位置に戻り、次のワークピースが生産サイクルに入ることができるようになります。
熱間加工後の寸法の緩み— 熱間圧延および押出成形された部分には寸法のばらつきがあり、精密な組み立てには適さない場合があります。冷間引抜きは、制御されたダイ開口部を通る断面を縮小し、より一貫した完成寸法を提供します。
真直度のばらつき— 長いガイド レールと非対称プロファイルは、以前の製造および取り扱い作業中の曲げの影響を受けやすいです。調整可能な球面ダイホルダーにより、オペレーターはセットアップ中に絞り方向の偏差を補正できます。
熱間成形後の表面状態— 絞り加工では、材料を制御しながら金型に接触させることで、適切に準備されたワークピースの表面状態を改善できます。ただし、冷間引抜きではすべての表面欠陥が自動的に除去されるわけではないため、重度のスケール、ピット、継ぎ目、または亀裂は、引抜きの前に対処する必要があります。
長いプロファイルでの高い引っ張り荷重— 特殊な形状の鋼セクションは、特に高強度合金や大きな圧下寸法を加工する場合に、かなりの引抜力が必要となる場合があります。 FR シリーズはさまざまな力容量を提供し、FR-65 はヘビーデューティ用途向けにデュアルチェーンドライブを使用します。
描画後のダメージの処理— 長い精密セクションは、金属表面に直接落下すると、降ろすときに傷やへこみが発生する可能性があります。ナイロンローラーと横方向の搬送システムを使用して、製品取り扱い時の衝撃と表面接触を軽減します。
FR-30、FR-45、FR-65 は、さまざまな引抜力要件に対応します。モデルの選択は、トン数だけではなく、材料の強度、開始断面と終了断面、パスごとの縮小率、および必要な生産量に基づいて行う必要があります。
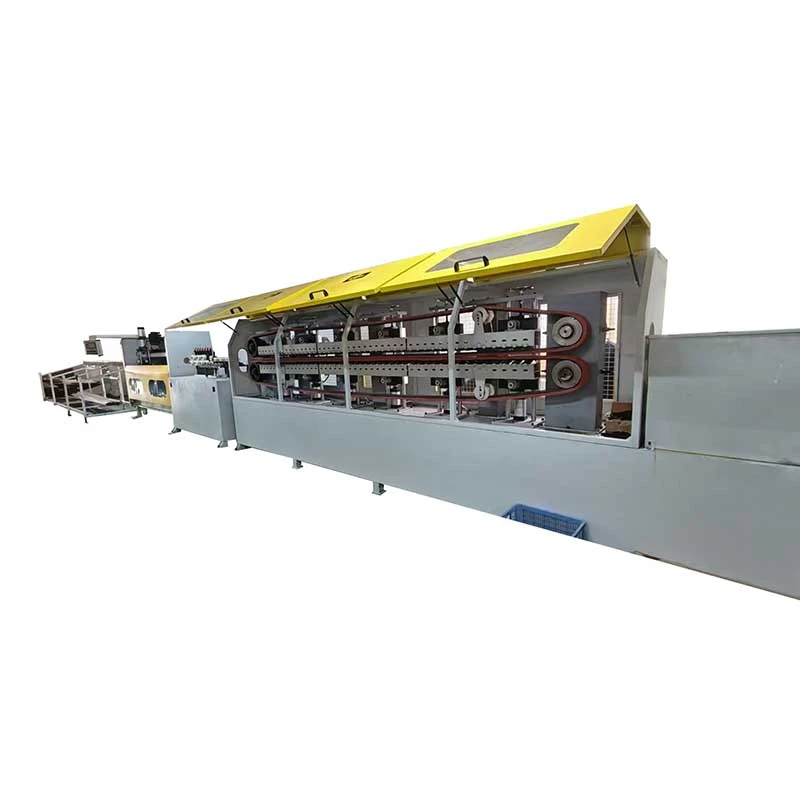
FR-65 は 2 本の頑丈なチェーン ラインを使用して、キャリッジ全体に引っ張り荷重をより均等に分散します。メインチェーンは200mmピッチの直板構造を採用しています。この構成は、引抜き力が大きく、安定した荷重伝達が重要な用途を目的としています。
ダイホルダーは、ダイの角度調整を可能にする球面スリーブ構成を使用しています。これにより、オペレータは金型の取り外しと取り付けを繰り返すことなく、絞り方向と仕上がりの真直度を微調整することができます。
キャリッジはウェッジタイプの空気圧クランプ機構を使用して、ワークの尖った端をグリップします。描画ストロークの後、ジョーは自動的に解放され、アンロードとキャリッジリターンが行われます。
C型フレームは構造用鋼を溶接し、機械加工前に応力除去を行っています。ガイド面、取り付け面、および関連するベース面は、キャリッジの移動とダイの位置決めに必要な位置合わせを確立するために機械加工されます。
描画キャリッジは DC モーターと頑丈なギアボックスによって駆動されます。モデルに応じて、パーカーまたはシーメンスの DC ドライブが使用されます。可変速制御により、ワークやプロセスの要件に応じて描画速度を調整できます。
絞り加工後、ワークはナイロンローラーを備えた受け装置に移送されます。その後、チェーンタイプの横方向移送機構が完成品を機械から遠ざけ、描画サイクル間の手作業を減らします。
機械ベースには密閉された溶接プレートが組み込まれており、描画潤滑剤を集めて作業場の床に直接広がるのを防ぎます。また、描画ライン周りの清掃も容易になります。
電気システムは、機械の操作、パラメータ設定、監視、安全関連信号に HMI タッチスクリーンを備えた PLC ベースの制御を使用します。生産プロセスに応じて手動および自動の動作モードを設定できます。
ダイ ホルダーはタングステンカーバイド ダイとローリング ダイを収容できるため、工具構成をワークピースの材質、プロファイル形状、および縮小要件に適合させることができます。
単に公称断面サイズではなく、実際の引抜力に応じて引抜機を選択してください。必要な力は、材料グレード、引張強さ、開始寸法と仕上げ寸法、パスごとの減少、摩擦、潤滑、および金型の形状によって影響されます。
連続生産の場合は、絶対最大力での連続運転を避けることが一般的に望ましいです。実際の許容使用荷重は、力の計算と機械メーカーの技術評価によって確認する必要があります。
材料:可能な場合は、正確な鋼種、熱処理条件、引張強さ、および降伏強さを提供します。 S55C、20CrMo、およびその他の合金鋼は、冷間変形中に異なる挙動を示します。
開始寸法と終了寸法:特殊な形状の断面の場合は、公称プロファイル名のみではなく、すべての重要な寸法を示す図面を提供してください。
パスごとの削減:縮小率は、材料強度と金型の形状とともに評価する必要があります。一般に、縮小率が高くなると引抜力が増加し、複数回のパスまたは中間熱処理が必要になる場合があります。
必要な真直度:測定方法、製品長さとともに真直度の要求を明記してください。真直度の主張値は、検査方法と製品の状態が定められて初めて意味を持ちます。
生産速度:適切な線引き速度は、材料、金型の種類、潤滑、圧延、および表面要件によって異なります。マシンの最大速度を自動的に推奨生産速度として扱うべきではありません。
金型タイプ:プロセスで炭化タングステン ダイ、ローリング ダイ、または別の工具配置を使用するかどうかを指定します。ダイの種類は、絞り力と表面状態の両方に影響します。
この機械は、仕上げ真直度と寸法の一貫性が重要なスチール製のガイド レール、スライダー、その他の直線運動部分の絞り加工に適しています。
ガイド レールの製造では、実際の断面に沿って金型プロファイルを設計する必要があります。レールの幅、高さ、溝の形状、コーナーの半径、基準面などの重要な寸法を金型の図面に含める必要があります。
4 ローラー ローリング ドローイング マシンは、非対称プロファイル、T セクション、チャンネル型プロファイル、アングル セクション、および冷間引抜きが適した顧客固有の形状などの非円形鋼セクション用に構成できます。
冷間引抜きプロファイルは、寸法と真直度の制御が必要な、選択された構造部品、シャーシ、サスペンション、および機械部品に使用できます。プロセスの適合性は鋼種と必要な圧下量によって異なります。
用途には、建設機械、ガイドシステム、構造アセンブリ、および熱間圧延または押出後に長いセクションの寸法を制御する必要があるその他の機械コンポーネントで使用される特殊なプロファイルが含まれます。
この機械は、必要な断面および材料特性が機械の引抜き力の範囲内にある場合、精密棒材やカスタマイズされた工業用プロファイルにも使用できます。
S55C ガイド レール:FR-65 は、必要な引抜力がデュアルチェーンドライブを必要とする強力なガイドレール引抜用に構成できます。球面ダイホルダーは、セットアップ中に仕上がりの真直度を制御するための調整ポイントを提供します。
20CrMo スライダー プロファイル:計算された引抜力が機械の能力内に収まる場合、FR-45 は高強度合金鋼プロファイルに検討できます。実際の圧下および表面結果は、お客様の材料条件、金型設計、および潤滑システムに従って検証する必要があります。
FangRong は、台湾の伸線装置専門家との合弁事業を通じて 1998 年に冷間伸線装置事業を開始し、2013 年に完全子会社になりました。同社は引き続き冷間伸線、矯正、および関連する金属成形装置に注力してきました。
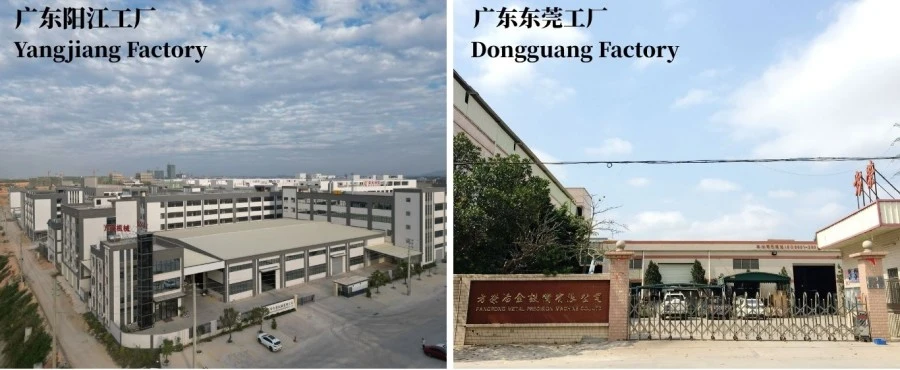
東莞方栄冶金設備有限公司と陽江方栄機械有限公司は、装置の製造と組み立てをサポートしています。合計の年間生産能力は 650 台以上です。
FangRong の装置は 70 か国以上に輸出されており、鋼鉄、ステンレス鋼、銅、真鍮、アルミニウム、特殊合金を扱う顧客によって使用されています。
完全な図面プロジェクトの場合、機械の選択はエンジニアリング作業の一部にすぎません。 FangRong は、金型の選択、基礎計画、設置監督、試運転、オペレーターのトレーニング、スペアパーツの供給、およびリモートのトラブルシューティングをサポートできます。
東莞方栄冶金設備有限公司— 東莞市大朗鎮にあるこの施設は、冷間引抜機、矯正装置、ねじ転造機、および関連する金属成形装置に重点を置いています。
陽江方栄機械有限公司— 陽江市陽東区にある 2 番目の施設は、製造能力を拡大し、より大規模な設備プロジェクトをサポートします。
1. 材料検査— 構造用鋼板および形材は製作前に検査されます。
2. 切断と成形— フレームと構造コンポーネントは設計図面に従って切断され、準備されます。
3. フレーム溶接— C タイプのフレームとベースは応力除去前に溶接および検査されます。
4. ストレス解消— 溶接後の応力除去は、精密機械加工の前に残留溶接応力を軽減するために実行されます。
5. 一体加工— ガイド面、取り付け面、重要なベース面を機械加工して、必要な位置合わせを確立します。
6. 機械的な組み立て— ギアボックス、チェーンシステム、キャリッジ、ダイホルダー、受け機構が組み立てられています。
7. 電気と空気圧の統合— モーター、ドライブ、PLC、HMI、センサー、および空気圧コンポーネントが接続され、テストされます。
8.PLCプログラミング— 制御ロジック、動作シーケンス、監視機能、安全関連信号が設定されています。
9. 機械テスト— 機械の動作、描画システム、台車の動作、アンロード、搬送、および制御機能がチェックされます。
10. 最終検査— 出荷前に、機械的調整、電気的安全性、制御機能、および関連する機械の性能が検査されます。
11. 輸出梱包— 機械は、積み込む前に腐食、衝撃、輸送による損傷から保護されています。
出荷前に、合意された技術仕様に従って、無負荷動作および描画テストを通じて機械をチェックできます。顧客が実際のワークピースサンプルを提供する場合、生産テストを使用して、絞り力、キャリッジの動き、速度、金型の取り付け、アンロード、および最終製品の要件を検証できます。
真直度や寸法要件が厳しい用途の場合は、材料条件、製品長さ、公差、測定方法、試験数量などの合格基準を事前に定めておく必要があります。
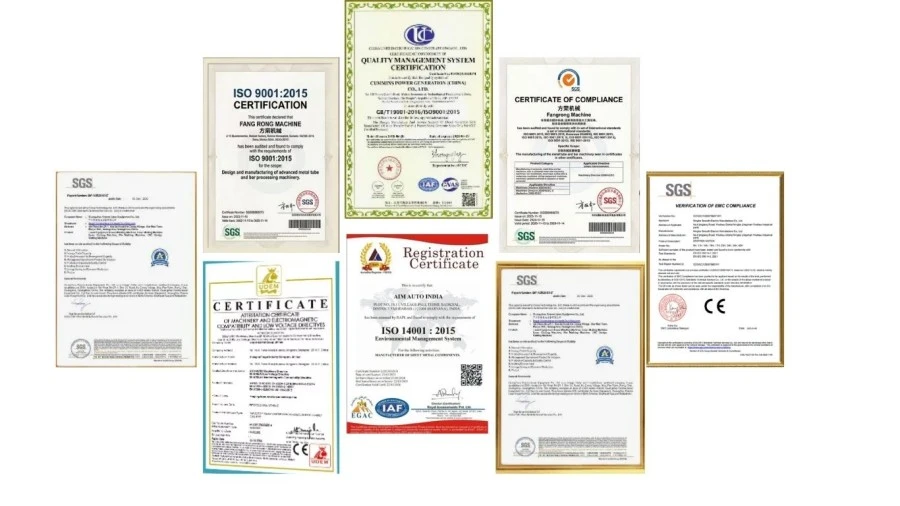
ISO 9001:2015— 関連する設計、製造、設置、サービス活動を網羅する品質管理システム。証明書番号 UQ231211R1。
CEマーキング— 該当する標準 FR シリーズ機器には、関連する機械の安全要件に関する CE 文書が付属しています。
SGS検査— プロジェクトの要件に応じて、独立した検査サービスを手配できます。
国内特許— FangRong は、機器の構造と関連技術をカバーする 32 件の発明特許と 100 件を超える実用新案特許を保有しています。
4 ローラー ローリング ドローイング マシンは、構造保護、腐食防止、コンポーネント固有の梱包を備え、長距離輸送に備えています。大型の機械セクションは、最終的な機器構成と現場の物流要件に応じて出荷できます。
プロジェクトの範囲に応じて、出荷前に、基礎図面、アンカーボルトのレイアウト、機器文書、電気情報、その他の設置関連文書を提供できます。
この機械は主にガイドレール、スライダー、レール、その他の非円形断面の異形鋼片の冷間引抜きに使用されます。実際の適合性は、プロファイルの形状、材料グレード、入力寸法、必要な縮小率、および絞り力によって異なります。機械と金型を選択するには、サンプルプロファイルまたは詳細な断面図を提供する必要があります。
モデルの選択は、プロファイル サイズのみではなく、計算された絞り力に基づいて行う必要があります。 FR-30、FR-45、および FR-65 は、それぞれ 300 kN、450 kN、および 650 kN の定格引抜力を提供し、より高い最大力容量を備えています。適切なモデルを決定する際には、材料強度、断面積の減少、金型の摩擦、絞り速度、および製造要件をすべて考慮する必要があります。
球面ダイホルダーにより、実際の絞り方向に合わせてダイの位置や角度を調整することができます。これは、小さな位置合わせ誤差によって不均一な荷重、寸法の偏差、または表面マークが発生する可能性がある非対称のプロファイルに特に役立ちます。適切なダイの位置合わせは、より長い生産期間にわたって安定した描画条件を維持するのにも役立ちます。
絞り加工により寸法の一貫性と真直度を向上させることができますが、最終結果はドローベンチだけで決まるわけではありません。受け取った材料の真直度、プロファイルの精度、残留応力、金型の形状、パスごとの縮小率、機械の位置合わせ、および描画パラメーターはすべて結果に影響します。厳しい真直度要件については、機械構成を最終決定する前に、サンプルの描画と測定を通じてターゲットを検証する必要があります。
はい、プロファイルが機械の力、作動長、キャリッジ、およびダイサイズの制限内に収まる場合に限ります。通常、異なるプロファイルには専用の絞りダイスまたは工具が必要ですが、同じ絞り台を複数の製品に使用できます。製品を頻繁に変更する場合は、機械の選択時にダイ ホルダーへのアクセスのしやすさと工具の交換時間も考慮する必要があります。
最も有用な情報には、材料グレード、入力プロファイル寸法、仕上がり寸法、プロファイル図面または CAD セクション、開始長さと仕上げ長さ、必要な縮小率、目標の真直度と表面状態、生産数量、および優先絞り速度が含まれます。これらのパラメータを使用すると、必要な絞り力、金型構成、機械モデル、および補助ハンドリング システムを見積前に評価できます。
住所
中国広東省東莞市大朗鎮沙部第二工業区沙東路163号
電話
+86-769-83202640
Eメール
frsale@dgfangrong.com
WhatsApp
Vonnie Li
Email