製品
製品

当社は、さまざまな業界の管、棒、線材に合わせた、矯正、冷間引抜、ポインティング、面取り、切断、ねじ転造機、絞りダイスなどの精密金属加工装置を総合的に提供しています。

自動チェーン冷間引抜機
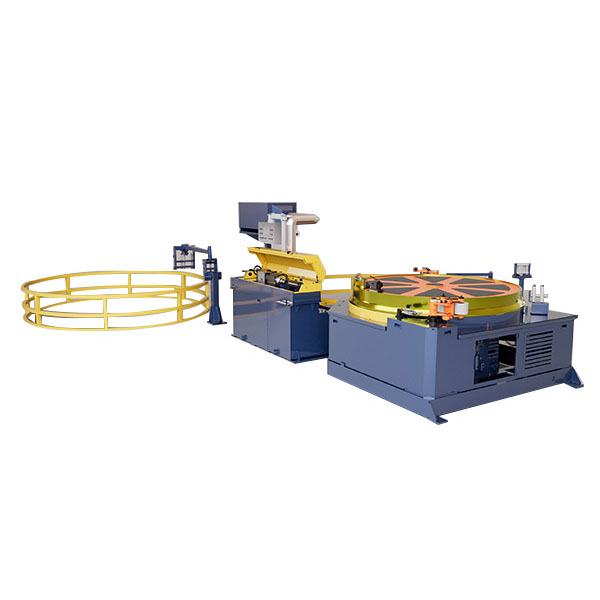
  • 自動チェーン冷間引抜機自動チェーン冷間引抜機
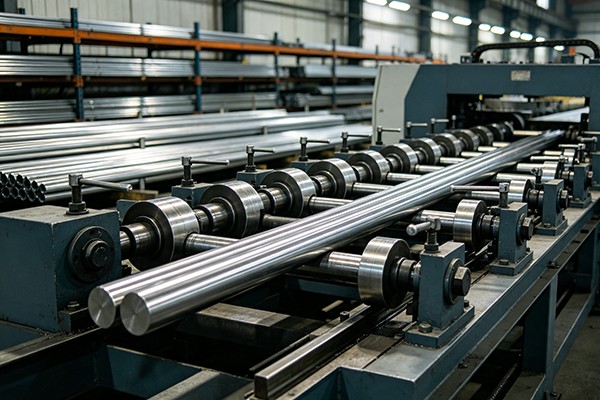
  • 自動チェーン冷間引抜機自動チェーン冷間引抜機
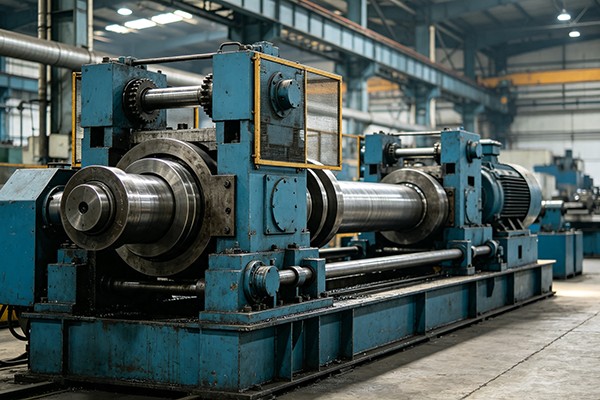
  • 自動チェーン冷間引抜機自動チェーン冷間引抜機
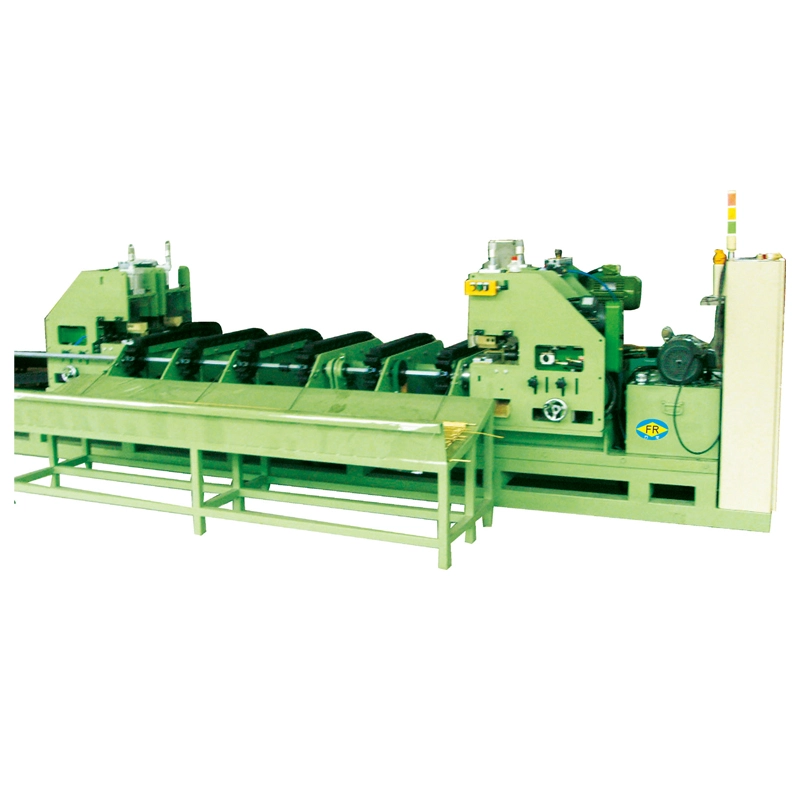
  • 自動チェーン冷間引抜機自動チェーン冷間引抜機

自動チェーン冷間引抜機

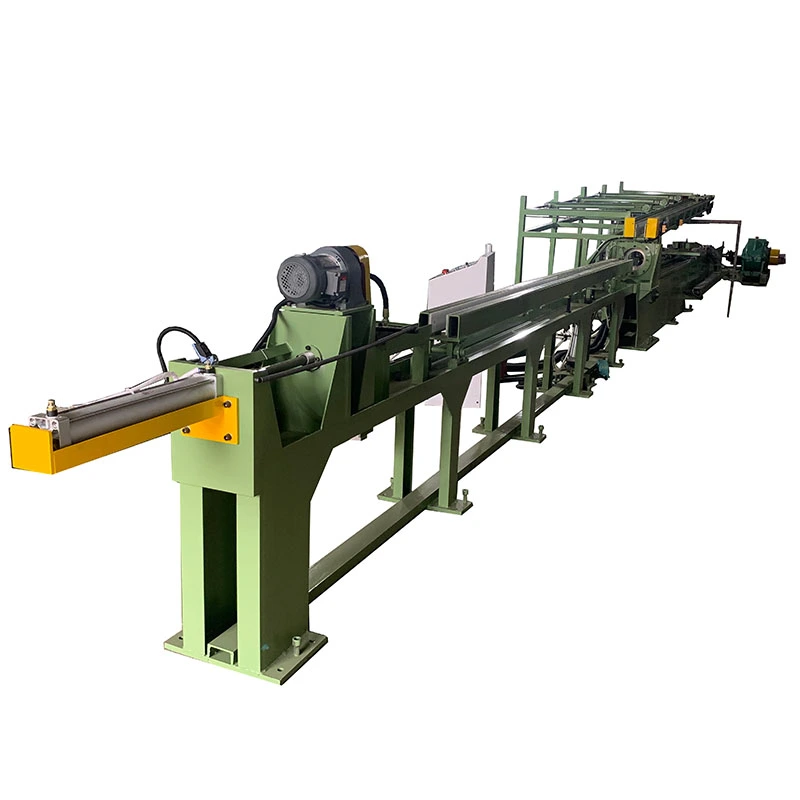
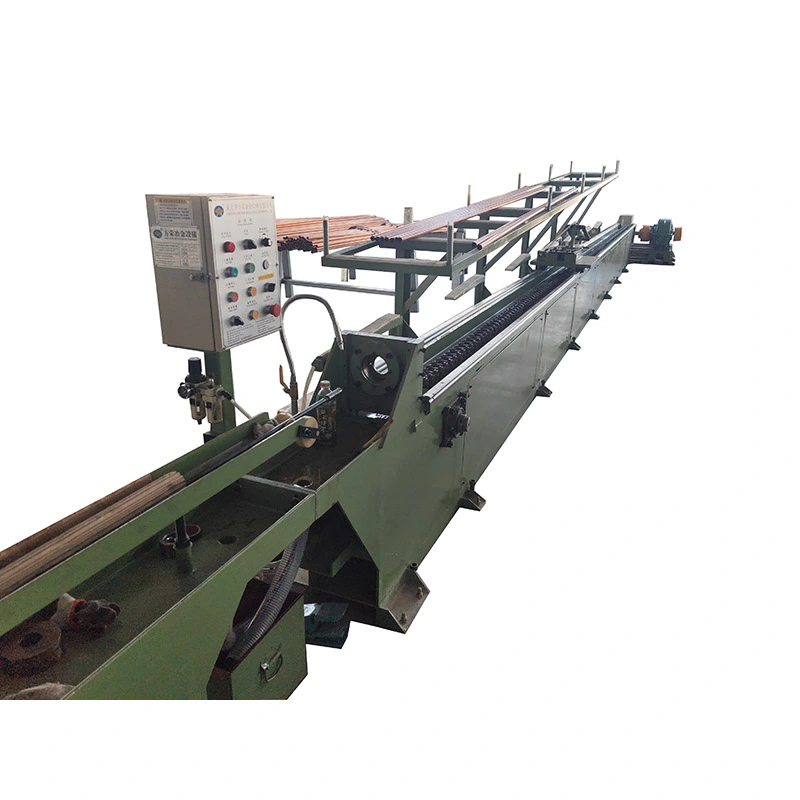
の自動チェーン冷間引抜機は、チューブやバーの伸線をサイクル間の手作業を減らして実行する必要がある生産ライン向けに設計されています。チェーン駆動のキャリッジにより、7–1000 kN drawing force、まで速度が上がります28m/分、までのストローク10メートル通常最大の製品の場合Ø250mm。マンドレルは管の引き抜き中に内径と壁の厚さを制御します。1 ~ 5 ストランド構成複数の部品が同じ仕様を共有している場合、出力が増加します。炭素鋼、ステンレス鋼、銅、アルミニウム、合金のチューブやバーの自動供給、切断、受け取りを統合できます。

評価: 5.0
(評価数: 1)

の自動チェーン冷間引抜機は、室温で精密金型を通してワークピースを引っ張ることにより、金属管または中実棒の直径を縮小するように設計された機械式冷間ドローベンチです。モーター、減速ギアボックス、および頑丈なチェーンが引抜力をキャリッジに伝達するため、この機械は特に次のような生産に適しています。反復可能な描画サイクル、比較的高速、複数ピースの操作油圧システムの柔軟性よりも重要です。

FangRongのFRシリーズカバーFR-16~FR-250までの標準10モデル、定格引抜力による7kN~1000kNと描画速度10~28m/分。モデルとツーリングの配置に応じて、機械は次のような加工を行うことができます。1回の描画サイクルで1~5個。内径と壁厚の制御が必要な場合、管引き抜き構成にマンドレル システムを装備できます。

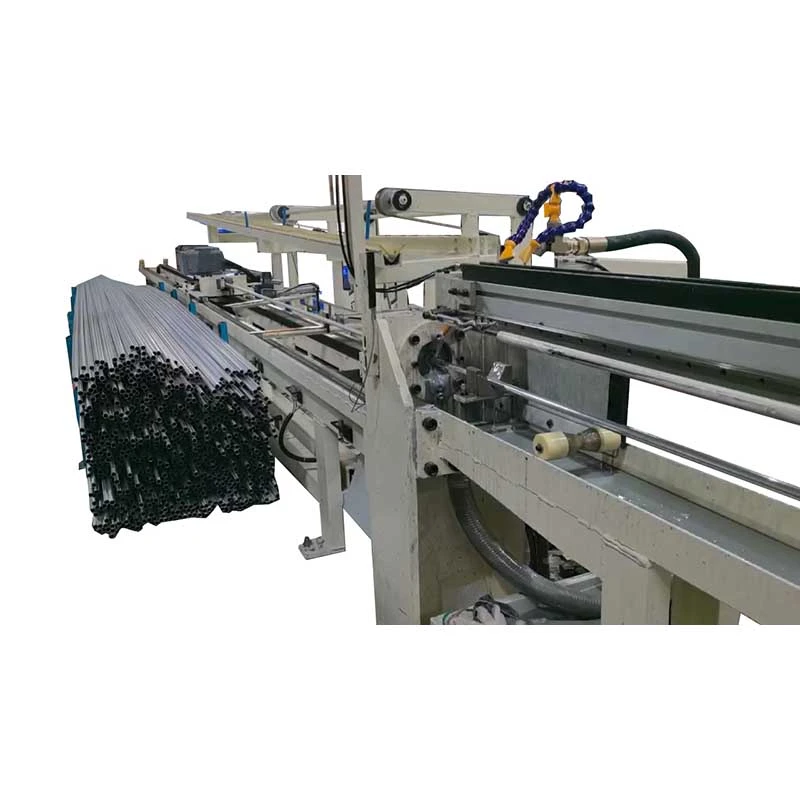
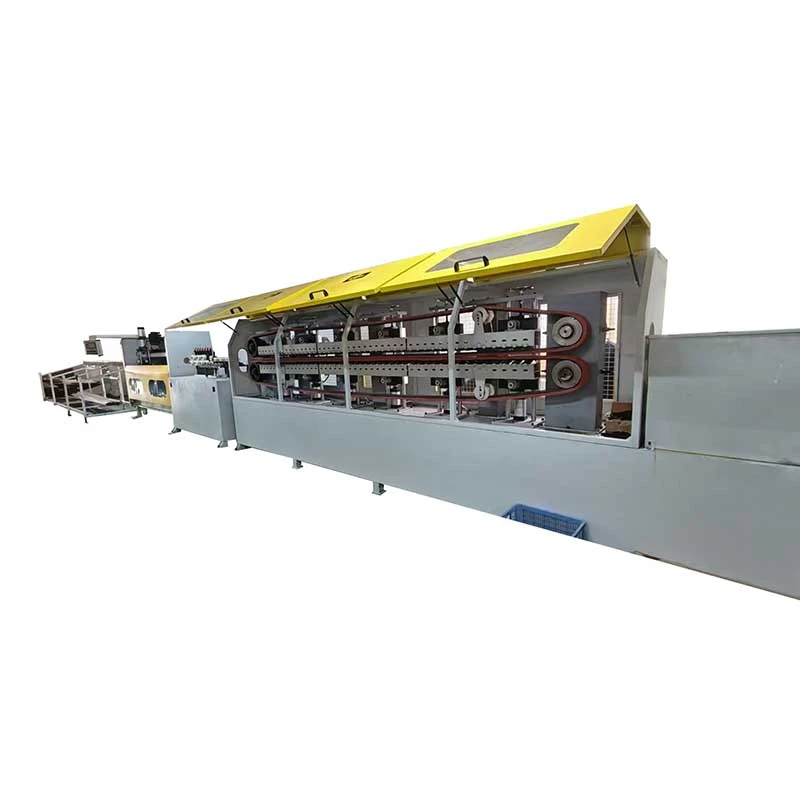
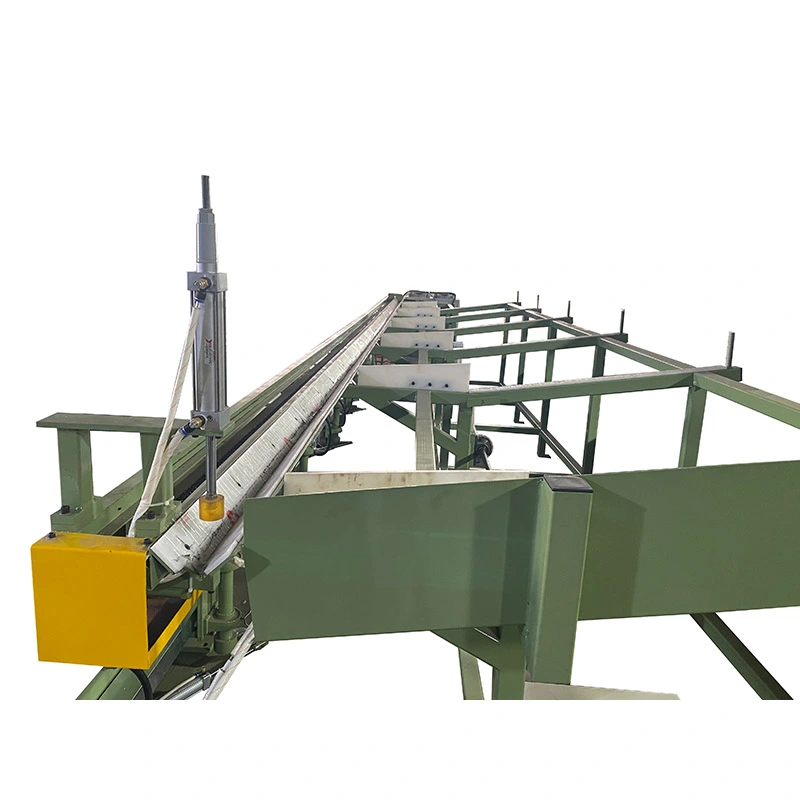
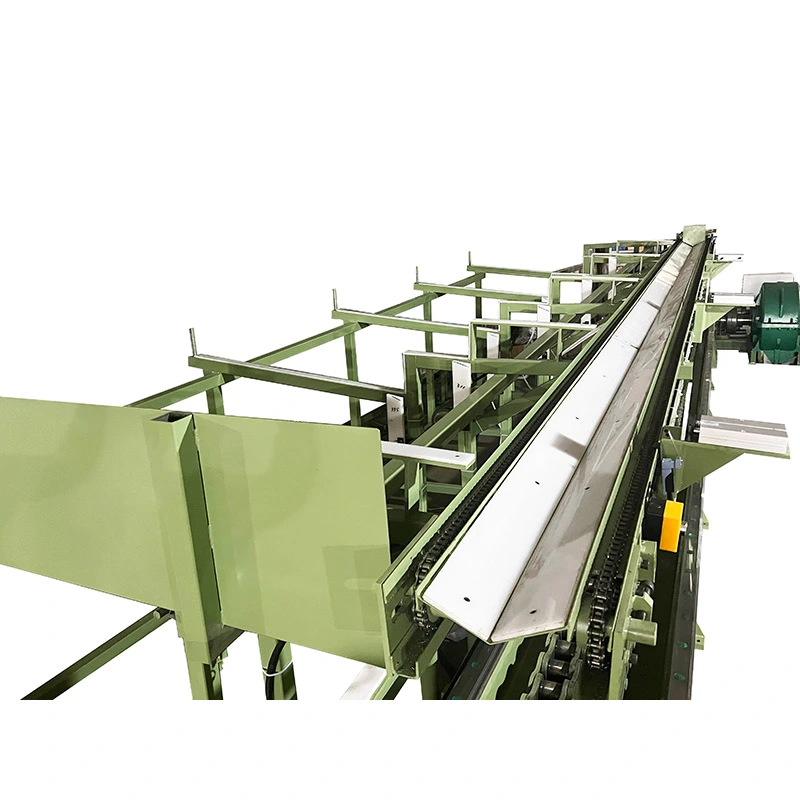
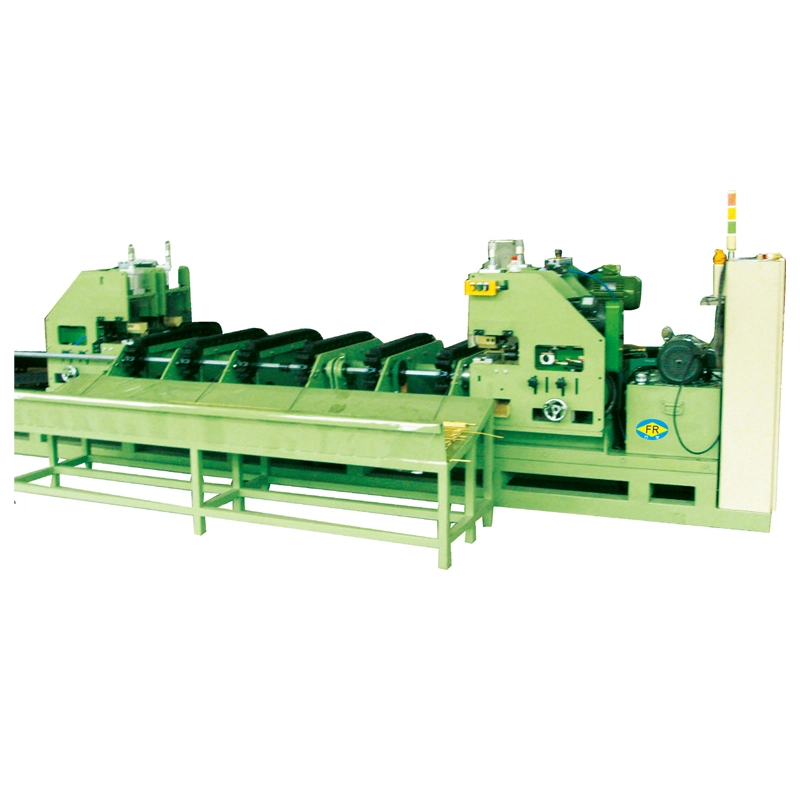
Automatic Chain Cold Drawing Machine for tube and bar productionAutomatic Chain Cold Drawing Machine chain drive systemAutomatic Chain Cold Drawing Machine carriage and die systemAutomatic Chain Cold Drawing Machine factory configuration

描画サイクルを中心に設計

まず、ワークピースの先端がダイに進入し、引抜キャリッジでグリップできるようにワークピースを準備します。クランプされると、キャリッジがガイド レールに沿って移動し、同時にチェーン ドライブが材料をダイを通して引き込みます。断面積はパス中に減少し、同時に金型が仕上がりの外形寸法を制御します。チューブ用途の場合、適切なマンドレルを使用して内部形状を制御できます。

描画ストロークが完了すると、キャリッジは開始位置に戻り、次のワークがロードされます。個別のリターンドライブは、キャリッジの戻り動作にメインの描画モーターに依存する必要がないため、繰り返しの生産に役立ちます。

自動構成が違いを生む場所

自動化は、同じ材質とサイズの組み合わせを繰り返し生産する場合に最も役立ちます。自動フィーダーによりサイクル間の手作業による積載が軽減され、自動切断および受け取り装置により描画後の取り扱いが簡素化されます。サイズが頻繁に変更される少量のバッチの場合、完全な自動ラインを設置するよりも手動によるローディングの方が経済的である場合があります。

したがって、すべての顧客に同じ自動化パッケージを強制するのではなく、生産パターンに従って機械を構成できます。利用可能なオプションは次のとおりです自動供給、自動切断、受け取りラック、実際の生産要件に従って指定された絞りストランドの数とストローク長を備えています。

描画プロセスで何が変わるのか

寸法管理

冷間引抜は通常、熱間圧延または押出された素材では完成した部品に必要な寸法の一貫性が得られない場合に選択されます。金型によって最終的な外形寸法が決まりますが、パス スケジュール、工具条件、潤滑、および受け入れられる材料の品質によって実際の結果が決まります。

これは、その後研削、機械加工、組み立て、成形作業に入る製品にとって重要です。安定した引抜き直​​径により、次のプロセスで除去する必要がある材料の量を減らすことができますが、冷間引抜きをすべての仕上げ操作の代替として扱うべきではありません。

表面および機械的特性

材料は熱間加工温度まで加熱せずに成形されるため、引き抜きプロセスでは、熱間加工された素材よりもきれいで均一な表面を生成できます。同時に塑性変形が起こり、加工硬化、強度と硬度を高めることができます。この変化の大きさは、材料のグレード、圧下率、パス数によって異なります。

このため、顧客は図面スケジュールを作成する際に、必要な寸法結果と必要な機械的特性の両方を定義する必要があります。ステンレス鋼、炭素鋼、銅合金などの材料は、必ずしも同じ還元条件や潤滑条件を必要とするわけではありません。

生産ライン向けの機能

繰り返し描画用チェーンドライブ

チェーンとギアボックスの配置により、駆動システムと描画キャリッジの間で直接機械伝達が行われます。適切な小型および中型製品では、比較的高い引抜速度により、油圧ユニットを使用せずに出力を向上させることができます。この構成は、シフト中に同じ描画操作が繰り返される場合に特に便利です。

複数ピースの描画機能

機械の機種や金型の配置にもよりますが、1~5本のチューブまたはバーを同時に処理することができます。複数ピースの図面は、複数の同一の製品が連続的に必要な場合に最も価値があります。ツールの変更や積載の手配により理論上の生産能力の増加が相殺される可能性があるため、頻繁な小バッチ生産にはあまり役に立ちません。

独立したキャリッジリターンドライブ

専用のリターンモーターにより、描画ストローク後にキャリッジを戻します。ハイサイクル生産では、各サイクルの非延伸部分を減らすことで機械の稼働率が向上し、実際の生産量を理論上の延伸能力に近づけることができます。

調整可能なマシン構成

FR シリーズは、さまざまな引抜力、チェーン配置、モーター出力、ストローク長を備えているため、必要な材料や製品サイズに機械を適合させることができます。顧客がより長い引抜き長さを必要とする場合は、より長いストロークを指定できます。また、スループットが主な目標である場合は、マルチストランド ツーリングを検討できます。

FRシリーズ技術仕様

直径だけではなく、描画力によって選択します

仕上がり径だけで機械型式を選定することはできません。絞り力は、開始断面積と終了断面積、材料強度、パスごとの減少率、金型の形状、潤滑、その他のプロセス条件によって異なります。柔らかい材料の大きな直径は、高強度合金の小さな直径よりも少ない力で済みます。

見積もりとエンジニアリングの確認については、次の情報を提供してください。材料グレード、開始直径と肉厚、仕上げ直径と肉厚、必要な長さ、サイクルあたりの個数、および目標生産量。 FangRong は、必要な絞り力と機械構成が適切であるかどうかを判断できます。

モデル/テクノロジーパラメータ FR-16 FR-25 FR-50 FR-76 FR-100 FR-120 FR-150 FR-180 FR-200 FR-250
最大。引抜き力(kN) 7 10 50 100 150 200 400 600 800 1000
最大。描画移動量(m) 7 8 8 9 10 10 10 10 10 10
引抜速度(m/min) 28 28 25 25 12 12 10 10 10 10
戻りモーター出力 (kW) 0.75 0.75 1.1 2.2 3 3 3 4 4 4
減速機モデル ZQ250 ZQ400 ZQ500 ZQ650 ZQ850 ZQ850 ZQ1000 ZQ1250 ZQ850*2 ZQ1450
チェーンピッチ 1.5インチ 2" 2.5インチ 3" 4" 3インチダブル 4インチダブル 5インチダブル 4インチトリプル 5インチトリプル
メインモーター出力 (kW) 4 7.5/11 22 30/37 45 55 75 98 55*2 132
寸法 (長さ*幅*高さ) (mm) 16000*110*1600 17000*1200*1600 17000*1300*1600 17500*1350*1600 18000*1400*1600 23000*2200*1800 23000*2300*1800 23000*2400*2000 23000*3000*2000 23000*2500*2000

構成オプション:チューブマンドレルシステム、自動フィーダー、自動カッター、受けラック、1~5ストランドの伸線配列、カスタマイズされたストローク長。最終的な構成は、お客様の材料、寸法、生産要件に従って確認されます。

典型的な生産アプリケーション

自動車および機械部品

チェーンドローベンチは、厳選された自動車用チューブ、シャフト、その他の機械加工部品ストックなど、制御された直径と再現可能な寸法が必要なチューブやバー製品に使用できます。主な利点は、次の機械加工または成形操作前の一貫性です。

銅・アルミ製品

より厳密な寸法と制御された表面が必要な場合、非鉄材料は冷間引抜き加工できます。ただし、銅とアルミニウムの場合は、1 パスで過度に変形すると表面品質と寸法安定性に影響を与える可能性があるため、伸線スケジュールと潤滑を材料に合わせる必要があります。

ステンレス鋼および合金製品

ステンレスおよび特殊合金は、変形抵抗と加工硬化挙動が高いため、一般により慎重なパス設計が必要です。このような用途では、機械モデルに仕上げ直径を単純に一致させるのではなく、実際の図面計算から機械力を選択する必要があります。

ファスナー、ベアリング、一般エンジニアリング在庫

ソリッドバー伸線は、完成したバーをピン、シャフト、ファスナー、またはその他の精密部品に機械加工する用途に適しています。下流プロセスにすでにかなりの旋削または研削が含まれている場合、冷間引抜きの価値は、そうでなければ除去されるストックの量と比較して評価する必要があります。

エンジニアリングと工場の品質管理

製造前のエンジニアリング

各プロジェクトは、お客様の描画素材と制作目標を中心に構成されます。ダイホルダーの寸法、マンドレルの配置、キャリッジ構成、チェーンシステム、モーター出力、およびオプションの自動化が製造前に確認されます。これにより、実際の絞り力を見逃して呼び径のみで機械を選定することを防ぎます。

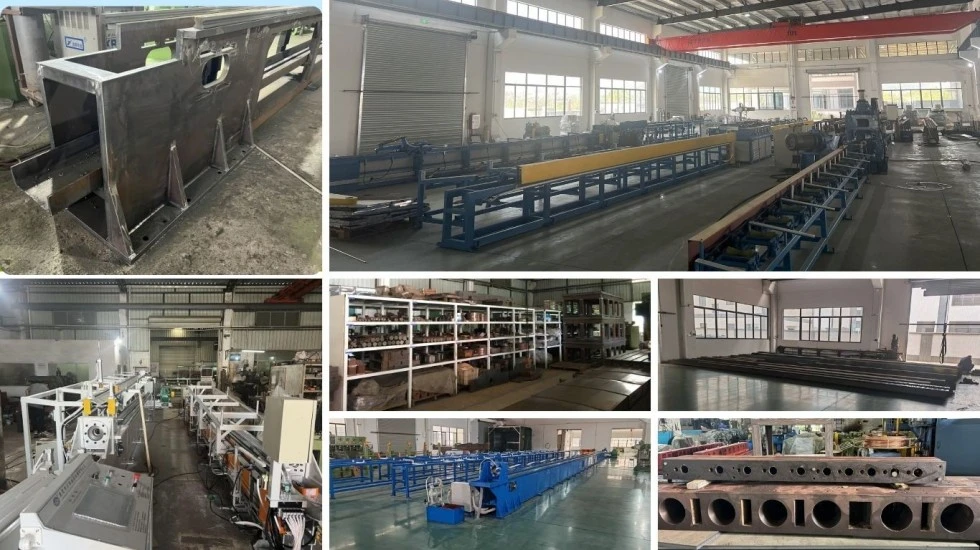
機械加工と機械組立

Cold drawing machine mechanical assembly

生産プロセスには、原材料の検査、機械加工、ギアボックスとチェーンの組み立て、キャリッジの取り付け、電気的統合、最終的な調整が含まれます。ガイド レールは、指定された真直度要件に合わせて加工されています。≤0.3mm/m.

出荷前のテスト

Cold drawing machine factory testing

工場でのテストには、アイドル運転テストとそれに続く定格荷重テストが含まれます。お客様のサンプルが入手可能な場合は、出荷前に実際の描画試行を使用して機械の力、動き、プロセスの適合性を確認できます。これは、カスタマイズされたマシンやマルチストランド構成の場合に特に役立ちます。

FangRong の製造の背景

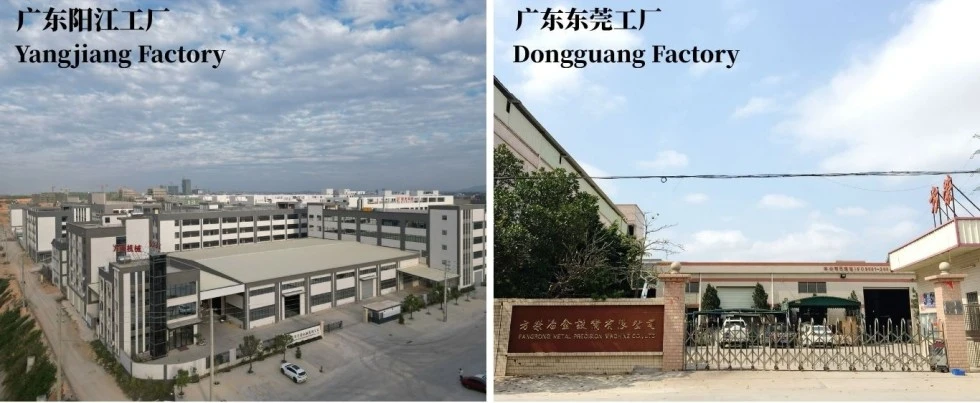
FangRong は、以来チェーン式ドローベンチのエンジニアリングに携わってきました。1998FRシリーズは、中国の東莞と陽江にある生産施設を通じて製造されています。同社は 70 か国以上に輸出し、年間 650 台以上の機械を生産しています。

エンジニアリング チームは、機械の選択、絞り力の計算、金型の構成、パス スケジュールの開発、自動化計画をサポートします。設置後は、プロジェクトの範囲に応じて試運転やオペレーターのトレーニングも手配できます。

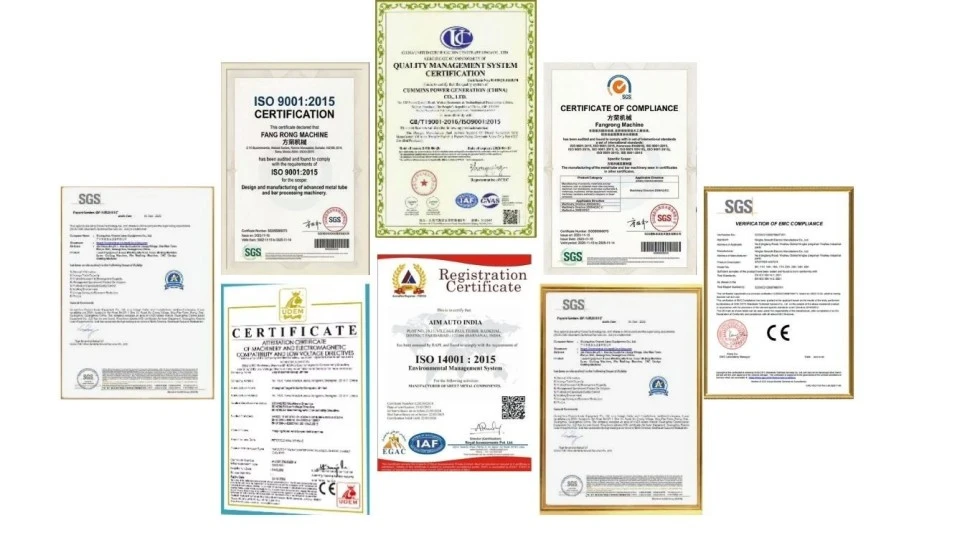
品質管理と認証

Automatic Chain Cold Drawing Machine certification and quality control

ISO 9001:2015品質管理文書は、会社の製造プロセスとサービスプロセスに適用されます。証明書番号UQ231211R1.

CEマーク規定された機械指令に基づいて、該当する標準的な機械構成に対して提供されます。2006/42/EC要件。

SGS検査顧客の購入または工場の受け入れプロセスの一部として独立した検査が必要な場合に手配できます。

FangRong はまた、同社の伸線機技術の要素をカバーする国内発明特許および実用新案特許のポートフォリオも報告しています。

機械に付属するもの

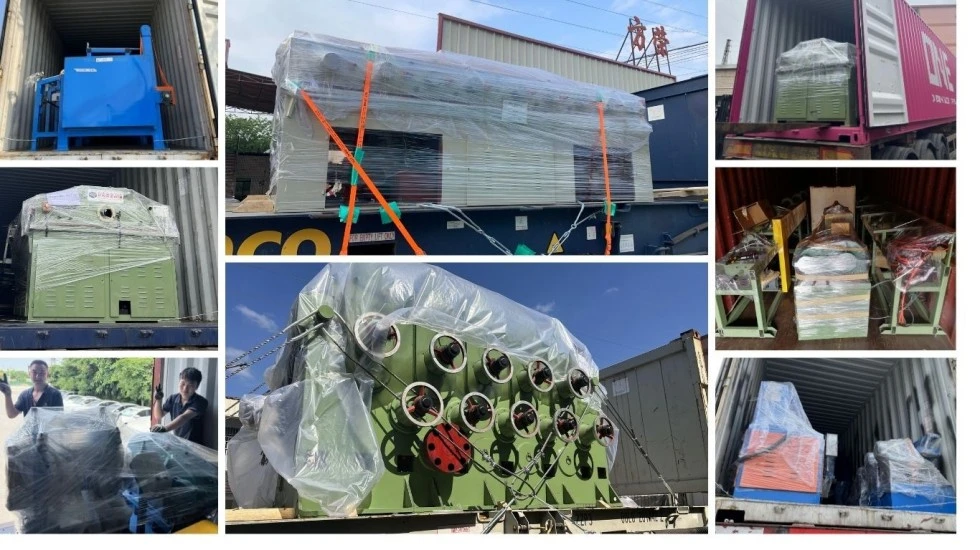
Automatic Chain Cold Drawing Machine packaging and shipment

標準的な機械構成は、確認された見積書に従って提供され、通常、主駆動システム、減速ギアボックス、チェーン機構、描画キャリッジ、ダイホルダー、制御システム、および必要な機械アセンブリが含まれます。管引き抜きプロジェクトには、対応するマンドレルの配置を含めることができます。

金型、特殊工具、自動送り、切断、受け取り装置は別途ご確認ください。これらのコンポーネントは顧客の製品寸法と生産レイアウトに依存するためです。

Shipping and Project Preparation

自動チェーン冷間引抜機は、長距離輸送に適した梱包で輸出出荷用に準備されています。納品前に、お客様は、付属の設置説明書に示されているワークショップのスペース、電源、材料の流れ、および基礎またはアンカーの要件を確認する必要があります。

購入情報

MOQと数量の価格設定

MOQ: 1 セット。1 台のマシンの場合、お見積りは選択された FR モデルと確認された構成に基づいています。のために2~4セット、モデルと納期の要件を確認した後、数量ベースの価格を見積もることができます。のために5セット以上、プロジェクトまたはボリュームの価格は、最終的なマシン構成に基づいて利用できます。

リードタイム

標準注文:標準的な FR-16 から FR-100 構成の場合、約 30 ~ 60 日。

大量注文またはカスタマイズされた注文:FR-150 以上の機械や特殊な自動化を伴うプロジェクトの場合は、約 90 ~ 120 日かかります。

お急ぎ注文:生産能力とコンポーネントの可用性が許せば、前倒しのスケジュールが考慮される場合があります。確認された急ぎの配達日は、標準リードタイムから推測するのではなく、販売契約書に記載する必要があります。

お支払いと保証

標準的な支払い方法は、注文確認時に30%のデポジット、工場での受け入れテスト後の出荷前に70%。標準的な保証期間は、試運転から12か月、最終的な販売契約が条件となります。

よくある質問

自動チェーン冷間引抜機はどのような材料を加工できますか?

FR シリーズは、炭素鋼、ステンレス鋼、銅、アルミニウム、および選択された合金製品など、さまざまな金属材料向けに構成できます。適切な機械モデルは、材料名だけではなく、材料の強度、開始サイズ、仕上がりサイズ、および縮小率によって決まります。

この機械はチューブとソリッドバーの両方を描画できますか?

はい、自動チェーン冷間引抜機プラットフォームは、チューブまたはソリッドバーの引抜用に構成できます。チューブの用途にはマンドレル システムが必要になる場合がありますが、ソリッド バーの引き抜きでは対応するダイと工具の配置が使用されます。ご注文前に必要な工具を製品寸法と合わせてご確認ください。

1サイクルで何枚まで描けますか?

FRシリーズは次のように構成できます。描画サイクルごとに 1 ~ 5 個、モデル、製品寸法、金型レイアウトによって異なります。多個絞りは、小ロットを頻繁に行うよりも、同じサイズを繰り返し生産する場合に最適です。

FR-50、FR-76、FR-100、およびそれ以上のモデルの中からどのように選択すればよいですか?

必要引抜力と各機種の定格力を比較してください。絞り力の計算のために、材料グレード、開始寸法と仕上げ寸法、パスごとの縮小率、および必要な出力をメーカーに送信します。仕上がり径だけで選んでしまうと、必要以上に機械が大型化したり、絞り能力が不足したりする可能性があります。

マシンには別のポインティング プロセスが必要ですか?

従来の絞り加工では、通常、先端がダイに進入してキャリッジでグリップできるように準備する必要があります。別個のポインティング マシンが必要かどうかは、入荷する材料と、選択した供給および準備方法によって異なります。統合された生産ラインが必要な場合は、ポインティング装置について検討することができます。

自動送りや自動カットは含まれますか?

必ずしもそうとは限りません。自動供給、切断、受け取りシステムはオプション構成であり、見積書に別途記載する必要があります。これらは、手動処理の削減が生産効率に目に見える影響を与える、安定した大量の注文に最も価値があります。

機械の見積もりにはどのような情報を提供すればよいですか?

を提供します。材料グレード、開始外径と肉厚またはバー直径、仕上がり寸法、必要な絞り長さ、目標生産量、サイクルあたりの個数、および利用可能な電源。製品図面やサンプル材料も、工具やプロセスの要件を確認するのに役立ちます。

配達にはどのくらい時間がかかりますか?

標準的な FR-16 ~ FR-100 マシンは通常、30~60日。 FR-150 以上の大型モデルまたはカスタマイズされた自動化を備えた機械では、通常、90~120日。急ぎの配送は、現在の生産能力とコンポーネントの在庫状況に応じて評価されます。

お問い合わせを送信
連絡先情報
材料、製品仕様、製造プロセス、設備要件についてお知らせください。 FangRong は、お客様の用途に適した冷間引抜機、引抜ダイス、矯正機、およびカスタマイズされたソリューションについてご相談いただけます。
評価:
5.0
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。 プライバシーポリシー
拒否する受け入れる