製品
製品

当社は、さまざまな業界の管、棒、線材に合わせた、矯正、冷間引抜、ポインティング、面取り、切断、ねじ転造機、絞りダイスなどの精密金属加工装置を総合的に提供しています。

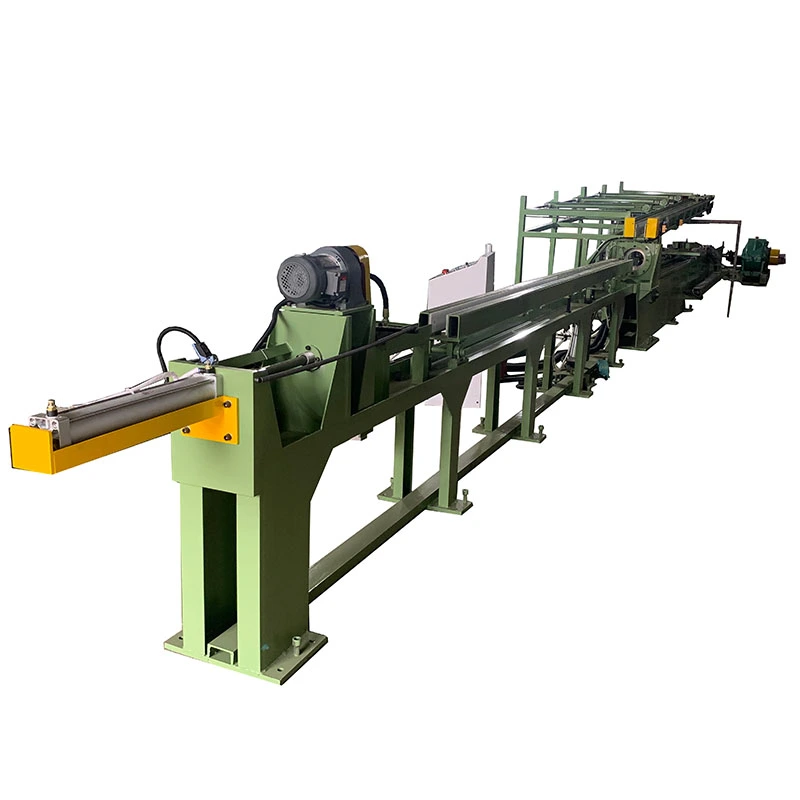
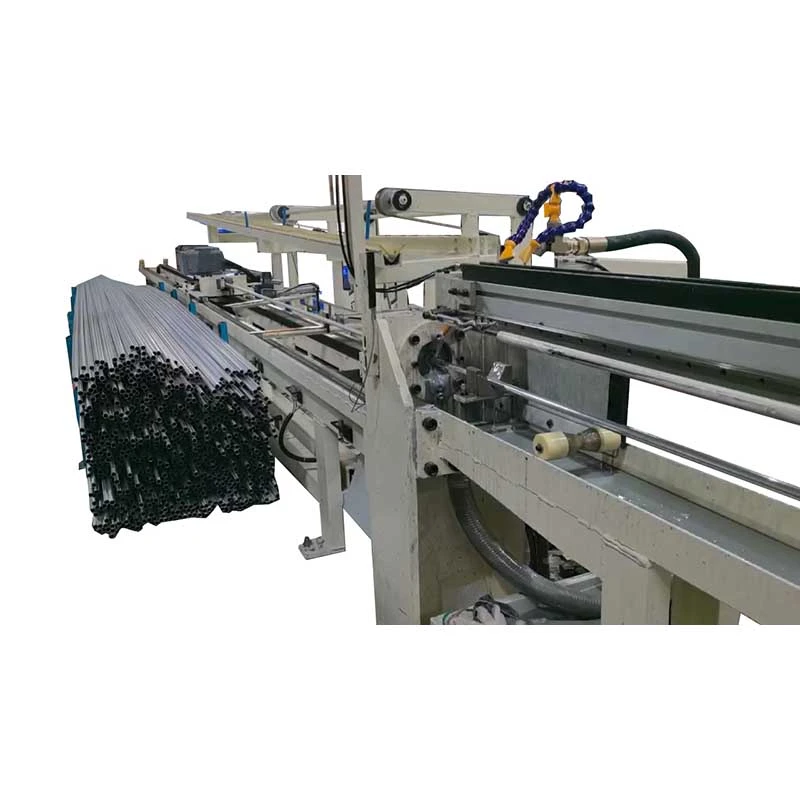
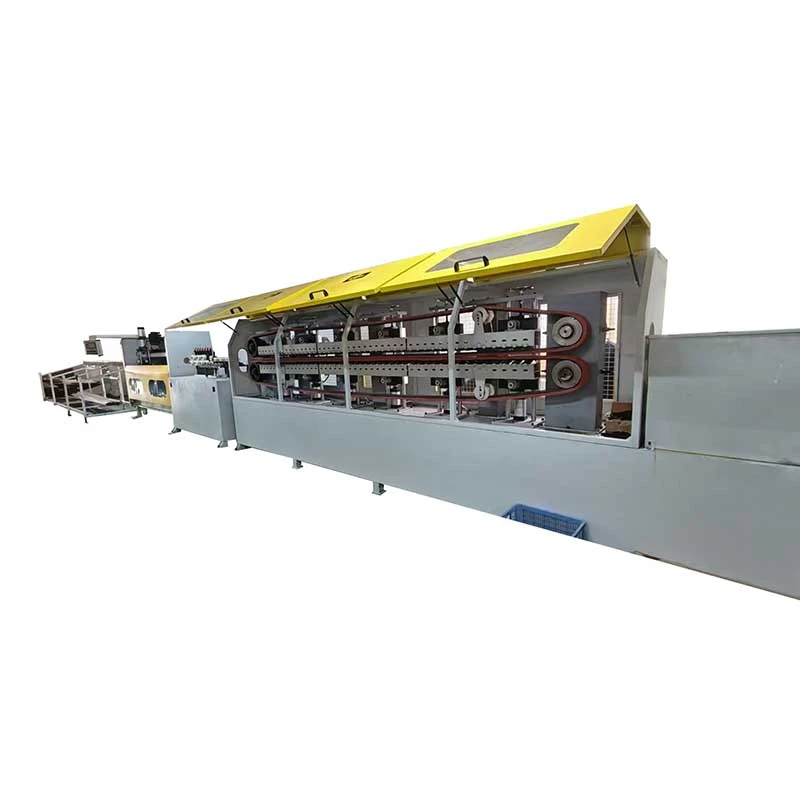
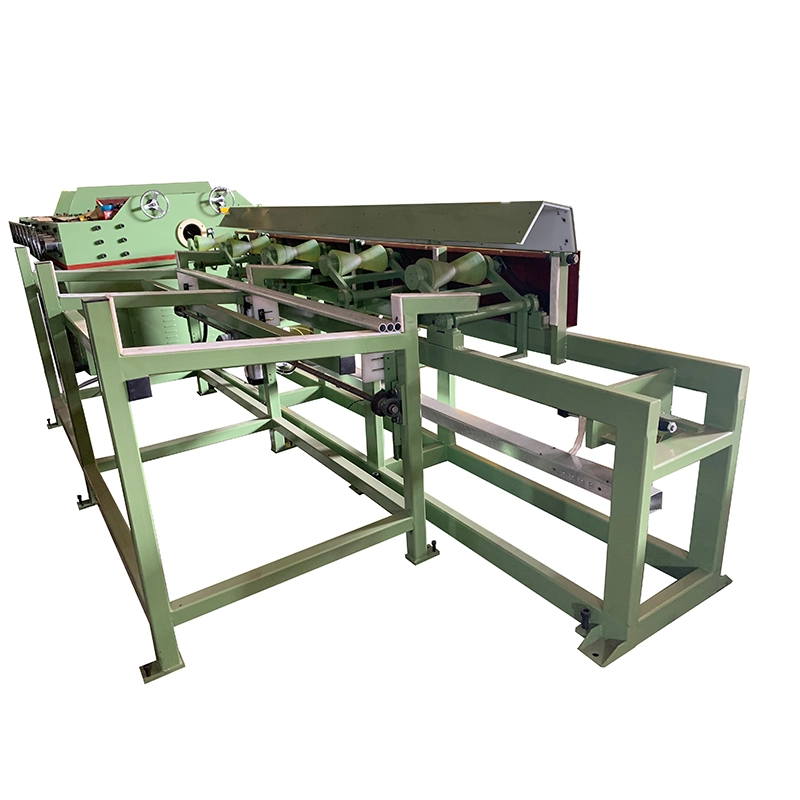
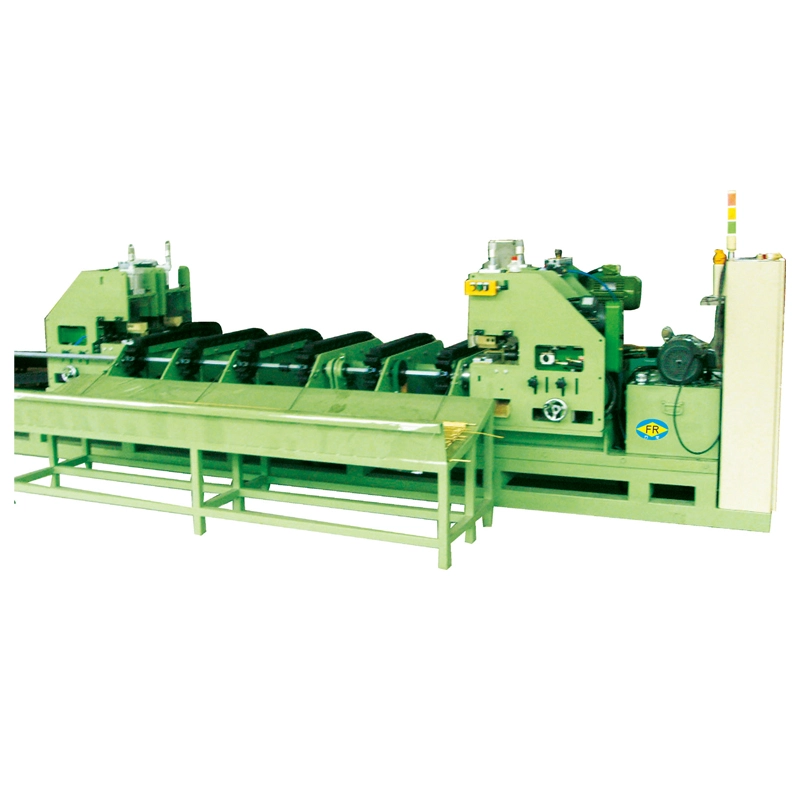
銅横型矯正機
  • 銅横型矯正機銅横型矯正機
  • 銅横型矯正機銅横型矯正機
  • 銅横型矯正機銅横型矯正機
  • 銅横型矯正機銅横型矯正機
  • 銅横型矯正機銅横型矯正機

銅横型矯正機

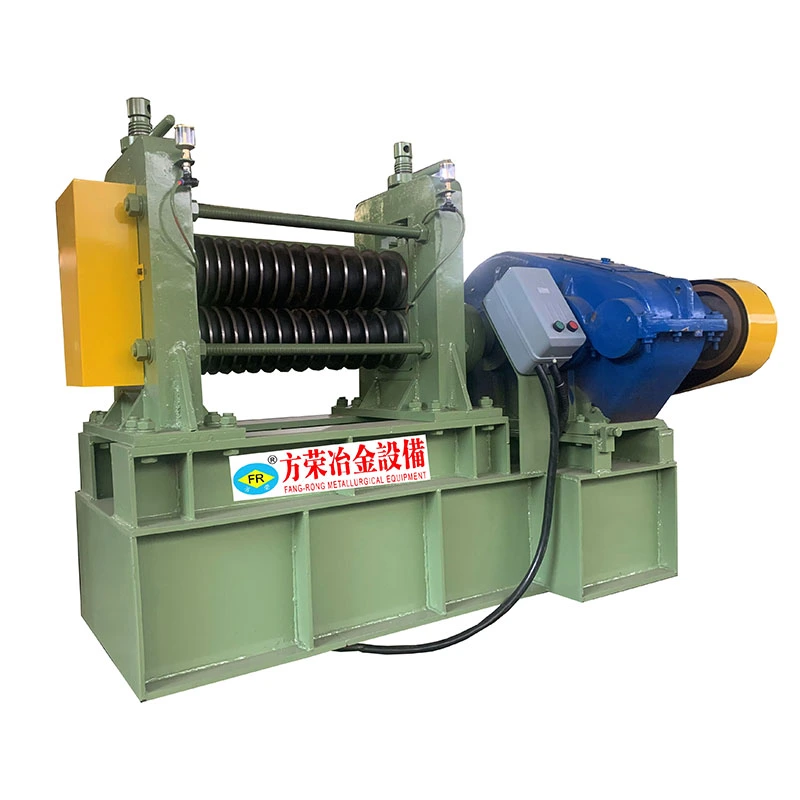
銅水平矯正機は、銅および銅合金の管、パイプ、中実棒を矯正するために設計されています。精密研磨されたローラーが柔らかい銅の表面を保護し、可変速度制御がさまざまな材料の焼き戻しに適応して表面の損傷を軽減します。マルチローラー補正により真直性と楕円性が向上します。モデルはチューブ径 φ4 ~ 180 mm、ソリッドバー φ10 ~ 90 mm をカバーし、真直度は 0.1 mm/m まで、速度は最大 60 m/min です。 HVAC、冷凍、電気、自動車、建築用途で使用される C11000、C12200、真鍮、青銅、その他の銅合金に適しています。 FangRong は台湾を拠点とする矯正技術と 26 年のエンジニアリング経験を提供します。
評価: 5.0
(評価数: 1)

の銅横型矯正機は、押出、引き抜き、焼きなまし、または取り扱い後の銅管、パイプ、中実棒、異形材用のマルチローラー矯正機です。複数のローラーセットによる制御された逆曲げを使用して、個別の矯正操作を必要とせずに反り、湾曲、および軽度の楕円形を修正します。

銅は鋼とは異なる矯正条件を必要とします。降伏強度が比較的低く、表面が柔らかいため、過剰なローラー圧力が表面マークの一般的な原因になりますが、焼き戻しが異なると必要な矯正力とライン速度も異なります。したがって、FRシリーズは次のように構成されています。ローラー数、ワークピース直径、銅質、真直度公差、および表面仕上げ要件.

銅管のろう付け、曲げ、めっき、または組み立てが自動的に行われる生産ラインでは、真直度と表面状態の両方が重要です。適切なローラーの形状と調整により、新たな傷、過度の変形、または過度の修正を引き起こすことなくチューブを修正することができます。

FangRong の FR シリーズには以下が含まれますFR-20からFR-180までの13の標準構成から銅管の直径をカバーします。φ4mm~φ180mmとソリッドバーφ10mm~φ90mm。モデルに応じて、マシンは14、15、16、17、または 20 ローラーセット。選択された 20 個のローラー構成では、最小の真直度を達成できます。0.1mm/m。モーターの総出力範囲は次のとおりです。3kW~55kW、機械重量は約700kg~25,000kg.

この装置には、FangRong と台湾メーカーとの長年にわたる協力によって開発された矯正技術が組み込まれています。 FangRong は 1998 年に合弁会社として設立され、2013 年に完全子会社となり、その協力によって培われた矯正および絞りエンジニアリングの経験を保持しています。

Copper horizontal straightening machine for copper tubes and bars Horizontal multi-roller straightening machine for copper Copper tube and bar straightening machine Copper horizontal straightening equipment FangRong horizontal straightening machine

銅矯正プロセスの仕組み

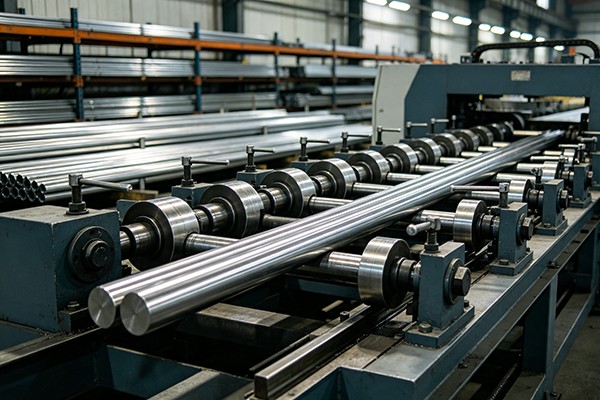
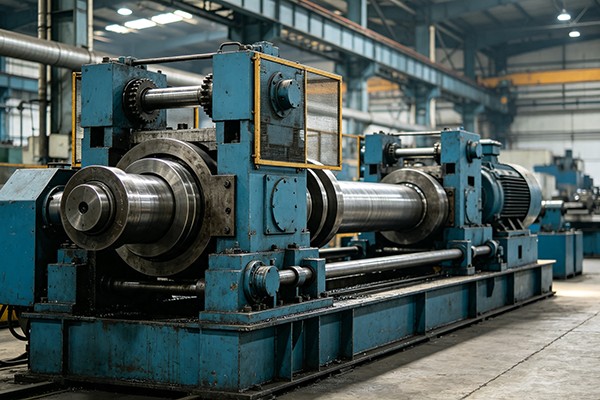
FRシリーズはマルチローラー逆曲げ。強い力で 1 点の曲がりを修正するのではなく、ワークピースは連続したローラーを通過し、より小さな制御された修正が適用されます。これにより、チューブまたはバーに沿って変形が分散され、オペレーターは永続的な過度の曲げのリスクを軽減しながら、必要な真直度に達することができます。

1. 送りと位置合わせ
銅のチューブまたはバーはガイド システムを通って入ります。ワークピースが不適切に配置されていると、ローラーの設定が正しい場合でも真直度が不安定になる可能性があるため、入口の位置を正しく調整することが重要です。

2. 漸進的な逆曲げ
複数のローラー セットが異なる方向から制御された圧力を加えます。ローラーの形状と調整はワークの直径に合わせて行われます。ローラー セットの数が多いほど、より多くの修正ポイントが提供され、通常、より厳しい真直度公差が必要な場合に選択されます。

3. 表面接触の制御
銅は、特に焼きなまし状態では鋼よりも柔らかいです。したがって、ローラー表面は精密に仕上げられており、表面保護ローラーオプションありアプリケーションで傷、かじり、または表面の跡を厳密に管理する必要がある場合。

4. 速度調整
FR-76 以降のモデルでは、0 ~ 60 m/min 可変速度周波数インバータを介して。 FR-50 以下のモデルでは、選択可能な速度を使用します。9/18/27/45m/分。実際の生産速度は、単に最大速度を使用するのではなく、銅合金、焼き戻し、チューブの寸法、真直度の目標、および表面要件に従って選択する必要があります。

5. 矯正効果とサイジング効果
制御されたローラー接触により、小さな楕円形も減少し、寸法の一貫性が向上します。ただし、厳しい寸法公差が必要な場合、矯正を専用のサイジングプロセスの代替として扱うべきではありません。

6. 排出
完成したチューブまたはバーは、指定された真直度で機械から排出され、その後の曲げ、切断、ろう付け、めっき、組み立て、またはその他の仕上げ作業にすぐに使用できます。

どのような問題を解決しますか?

矯正中の表面損傷
銅は、不適切なローラー表面や過剰な圧力によって簡単に跡が付く可能性があります。 HVAC チューブ、電気バスバー、および装飾的な銅製品の場合、これらのマークは不合格または追加の仕上げ作業につながる可能性があります。表面保護ローラー オプションは、このリスクを軽減するのに役立ちます。

異なる銅質
軟質焼鈍銅と硬質伸線銅は、同じ矯正設定には反応しません。変形や繰り返しパスを避けるために、ローラーの圧力と処理速度を材料の状態に合わせる必要があります。

押出・絞り後の曲げ加工
銅管や銅棒は、押出、冷間引抜、焼きなまし、コイリング、または輸送中に湾曲する可能性があります。マルチローラー矯正は、材料が次の製造段階に入る前にこの曲率を修正します。

チューブの楕円形
薄肉の銅管は、成形や取り扱い中に楕円形になる可能性があります。ローラーを適切に調整すると、真直度を修正しながら二次的なサイジング効果を得ることができます。達成可能な結果は、チューブの寸法、材料の状態、初期変形によって異なります。

下流の機器への供給が一貫していない
過度の曲率は、チューブの自動曲げ、切断、溶接、ろう付け、および組み立てを妨げる可能性があります。制御された矯正プロセスにより、供給の一貫性が向上し、手動による修正が軽減されます。

チューブの取り付けに関する問題
HVAC、冷凍、配管、熱交換器の製造では、過度の曲がりや楕円形がチューブの位置やジョイントの取り付けに影響を与える可能性があります。一貫した真直度により、下流での成形と接合の再現性が向上します。

銅加工の主な特長

表面保護ローラーオプション

銅では、ローラーとワークピースの接触を注意深く制御する必要があります。傷やかじりを許容できない用途には、精密研磨されたローラー表面とオプションの表面保護材をご利用いただけます。

さまざまな銅質に応じた可変速度

FR-76 以降のマシンのサポート0~60m/分可変速運転。 FR-50 以下のモデルでは、9/18/27/45m/分選択可能な速度。これにより、すべての銅仕様を同じ設定に強制するのではなく、材料の質や製品の要件に応じてラインを調整できるようになります。

複数のローラー構成

FRシリーズは以下の仕様でご利用いただけます。14、15、16、17、または 20 ローラー。ローラーの数が多いほど追加の修正ポイントが提供され、生産ラインでより厳密な真直度が必要な場合に通常考慮されます。たとえば、FR-50 20 ローラー構成は、≤0.1mm/m真っ直ぐさ。

広い直径範囲

このシリーズは以下の銅管をカバーします。φ4mm~φ180mmとソリッドバーφ10mm~φ90mm。これにより、同じ製品範囲で小型の精密チューブから大型の工業用銅製品までカバーできるようになります。

銅および銅合金に最適

銅水平矯正機は、次のような純銅用に構成できます。C11000およびC12200、真鍮、青銅、白銅、その他の銅合金も同様です。寸法が選択した機械の動作範囲内であれば、シームレス管と溶接管の両方を加工できます。

高速生産

銅の延性により比較的高い矯正速度が可能ですが、最大速度だけが選択基準となるべきではありません。大量生産では、単にライン速度を上げることよりも、ローラーの構成、速度、圧力、ワークピースの状態を正しく組み合わせることが重要です。

技術仕様

適切な FR モデルの選択方法

銅矯正の場合は、用途に応じて機械を選択してください。管または棒の直径、壁の厚さ、銅合金と質、初期曲率、必要な真直度、表面仕上げの要件、および生産速度。同じ機械で複数のサイズを加工する場合は、最大直径のみに従って選択するのではなく、完全なサイズ範囲を考慮する必要があります。

モデル 最大チューブ径 (mm) 最小チューブ径 (mm) 最大バー径 (mm) 真直度(mm/m) ローラーセット 速度(m/分) 総電力 (kW) 重量(kg) 寸法 長さ×幅×高さ (mm)
FR-180(17本ローラー) φ180 φ60 φ90 ≤0.3 17 - 55 25,000 4200×1800×1500
FR-150(17本ローラー) φ150 φ58 φ70 ≤0.3 17 - 30/37 12,000 4100×2280×1700
FR-120(14本ローラー) φ120×T3.0 φ38 φ50 ≤0.3 14 - 30 9,000 3250×1450×1250
FR-100(14本ローラー) φ89×T3.0 φ28 φ32 ≤0.3 14 0-60 15 5,000 2350×1560×1160
FR-100(17本ローラー) φ89×T3.0 φ28 φ32 ≤0.2 17 0-60 18 5,000 2700×1560×1160
FR-76(14本ローラー) φ60×T3.0 φ16 φ22 ≤0.3 14 0-60 11 2,500 2250×1560×1160
FR-76(17本ローラー) φ76×T3.0 φ18 φ25 ≤0.2 17 0-60 15 3,500 2560×1560×1160
FR-76(20本ローラー) φ76×T3.0 φ18 φ25 ≤0.2 20 0-60 15 5,400 3250×1500×1250
FR-50(14本ローラー) φ30/φ45×T2.0 φ8/φ13 φ16 ≤0.3 14 9/18/27/45 7.5 1,500 1750×1120×1040
FR-50(20本ローラー) φ30/φ45×T2.0 φ8/φ13 φ16 ≤0.1 20 9/18/27/45 7.5 2,000 2200×1120×1040
FR-25(14本ローラー) φ25 φ6 φ12 ≤0.3 14 9/18/27/45 4 1,000 1300×900×950
FR-25(16本ローラー) φ25 φ6 φ12 ≤0.2 16 9/18/27/45 4 1,100 1800×1100×950
FR-20(15本ローラー) φ16×T2.0 φ4 φ10 ≤0.3 15 9/18/27/45 3 700 1100×1050×950

技術的なメモ:T はチューブの壁の厚さを示します。たとえば、T3.0 は 3.0 mm の壁の厚さを意味します。 FR-50 以下のモデルでは、9/18/27/45 m/min の選択可能な速度が使用されます。 FR-76 以降のモデルは、周波数インバーターを通じて 0 ~ 60 m/min の可変速度を提供します。銅製品や表面品質の要求に応じて、ローラーの表面材質を指定できます。

アプリケーション

HVAC および冷凍用銅管

空調コイル、冷凍システム、蒸発器、凝縮器、熱交換器用の銅管は、多くの場合、自動 U 曲げまたは管と管板の組み立ての前に矯正が必要です。一貫した真直度は、下流の機器が繰り返し可能な供給と位置決めを維持するのに役立ちます。

電気および電力機器

銅製水平矯正機は、開閉装置、変圧器、配電機器、電力システムで使用される銅製の母線、導体、丸棒に適しています。表面保護は、完成した銅がきれいな接触面を維持する必要がある場合に特に重要です。

自動車およびEVの熱管理

自動車の空調システムやEVの冷却回路に使用される銅管は、絞りや成形後に真っすぐにする必要がある場合があります。適切なローラー構成により、その後の曲げおよび組み立て作業に備えてチューブを準備できます。

配管および建築サービス

銅製の水道管、ガス管、その他の建築用配管は、製造後または取り扱い後に、切断、接合、設置前にまっすぐにして寸法の一貫性を高めることができます。

医療用および器具用チューブ

計器や流体システムに使用される小径の銅管は、真直度と表面状態を注意深く管理する必要があります。 FR-20 は、以下のチューブ径に合わせて設計されています。φ4mm、特定のチューブの壁の厚さと材料の状態によって異なります。

銅、黄銅、青銅製品

同じ矯正原理を、真鍮、青銅、白銅製品などの銅合金管や中実棒にも適用できます。最終的なローラーの設定は、合金、硬度、寸法、初期曲率、および必要な真直度から決定する必要があります。

FangRongを選ぶ理由

FangRong copper horizontal straightening machine manufacturer

26年以上にわたる矯正エンジニアリング
FangRong は 1998 年に設立され、伸線および矯正装置を専門とする台湾メーカーとの合弁会社としてスタートしました。同社は2013年に完全子会社化し、金属管や棒加工用の矯正機や絞り機の開発を続けてきた。

2つの製造施設
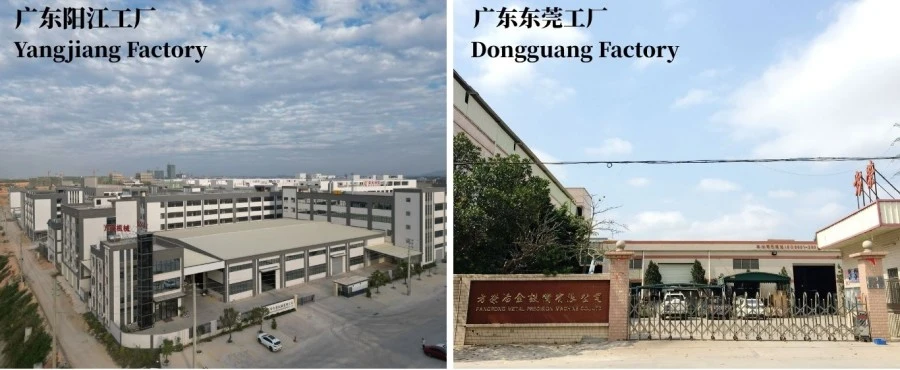
東莞と陽江の生産施設は合計で年間生産能力を超えます650台。 2 つの拠点での製造セットアップは、複数のプロジェクトや大量の注文の同時生産をサポートします。

金属加工全般にわたる経験
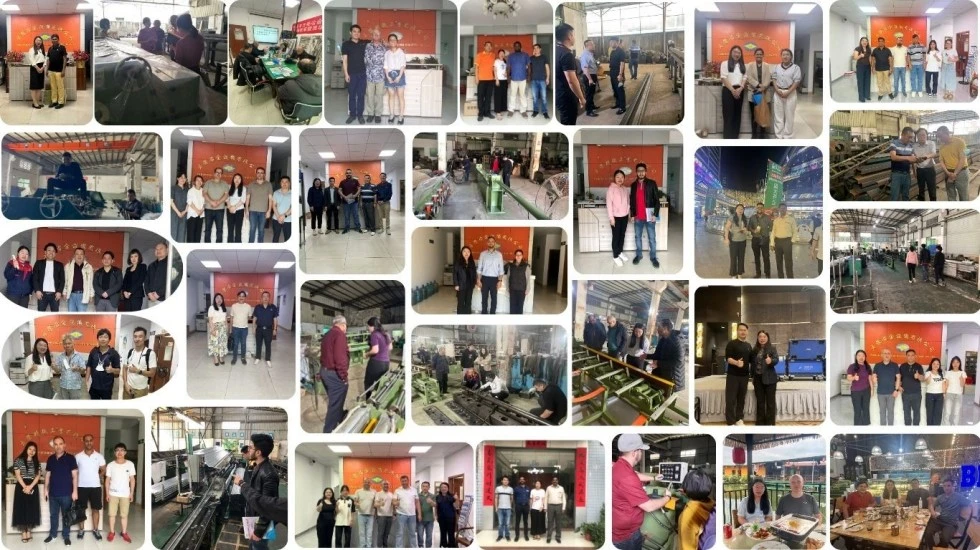
FangRong は、顧客に供給された機器を報告しています。70か国以上、以上のもの10,000人の顧客鋼、ステンレス鋼、銅、真鍮、アルミニウム、特殊合金の加工に対応します。

出荷前の工場テスト
各マシンはアイドル運転と全負荷テストを受けます。お客様のサンプルが入手可能な場合は、実際の銅管または銅棒をテストに使用できます。真直度、真円度、ローラーの位置合わせ、振動、モーター電流、表面状態、油漏れ、電気的機能などを検査して出荷します。

銅特有のエンジニアリングサポート
FangRong は、生産前に銅合金、質、直径、肉厚、真直度目標、表面要件、出力要件を評価して、適切なローラー構成、速度範囲、ローラー表面処理を決定できます。

設置とアフターサポート
サポートには、設置の監督、試運転、オペレーターのトレーニング、スペアパーツの供給、リモートのトラブルシューティング、および技術支援が含まれます。機械の設置のために、基礎図面とアンカー ボルトのレイアウトが提供されます。

ワークショップと品質管理

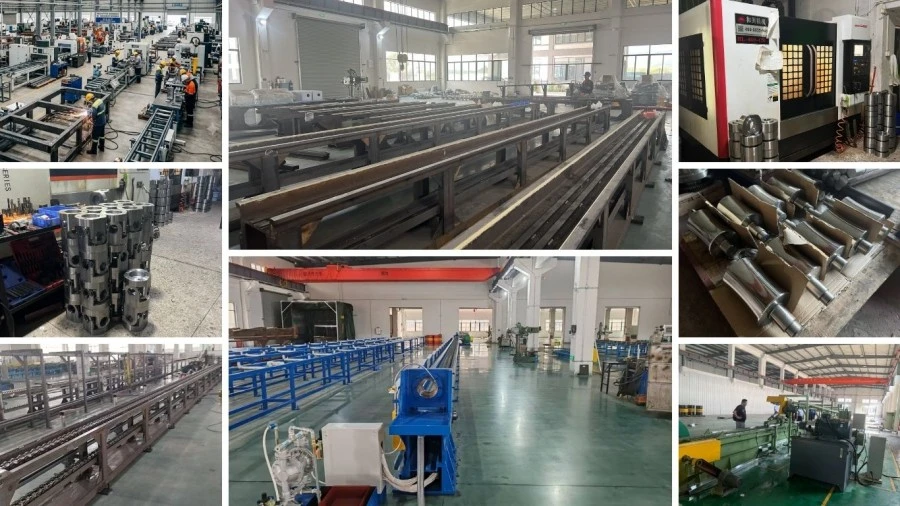
FangRong straightening machine manufacturing workshop

製造・検査工程

Copper horizontal straightening machine production process

1. エンジニアリングレビュー— ローラーの構成、速度範囲、表面保護、および機械のレイアウトは、お客様の銅仕様と生産要件に基づいて決定されます。

2. 材料検査— 鋼板、シャフト、ローラー、ギア、その他の主要コンポーネントは、加工前に検査されます。

3. 精密加工— ローラー表面と機械フレームは、必要な形状と位置合わせに機械加工されます。

4. 機械的な組み立て— ローラーアセンブリ、トランスミッションコンポーネント、ギアボックス、駆動システムが組み立てられ、チェックされます。

5. 電気的統合— モーター、インバーター、PLC、HMI、センサー、安全制御が統合され、テストされています。

6. 機械テスト— 完成したマシンは出荷前に実行されます。お客様の銅サンプルが提供されれば、性能検証に使用できます。

7. 最終検査— 梱包前に真直度、真円度、表面状態、電気的安全性、振動、油漏れなどを検査します。

8. 輸出梱包— 機械は、国際輸送中の湿気、腐食、取り扱いによる損傷から保護されています。

認定と技術資格

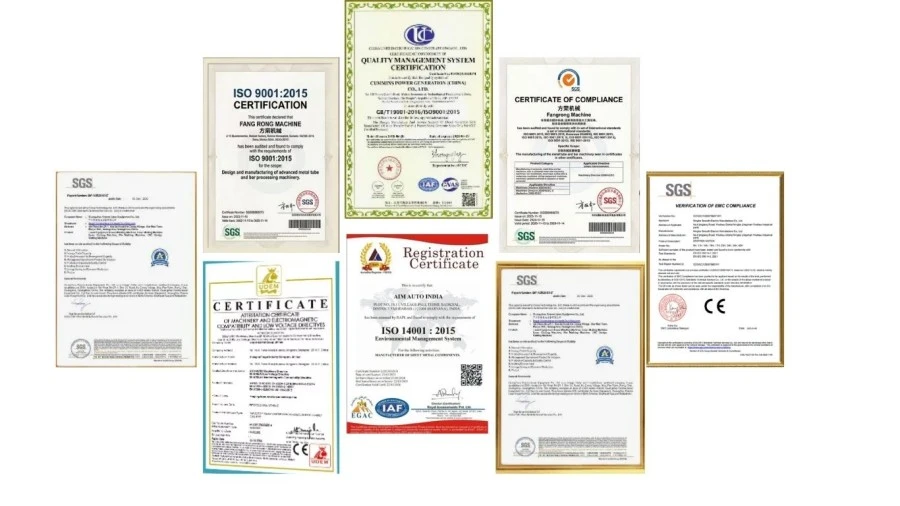
FangRong machinery certifications and quality inspection

ISO 9001:2015— 会社の設計、製造、設置、サービス活動をカバーする品質管理システム。証明書番号 UQ231211R1。

CEマーク— 標準 FR 機械は、関連する緊急停止および安全保護機能を含む、該当する機械の安全要件に対する CE 準拠を備えて供給されます。

SGS検査— プロジェクト要件に応じて、機械の性能と安全性を検証するための独立した検査サービスを利用できます。

特許技術— FangRong は、チェーンの張力調整、マルチストランド ダイの保持、クイックチェンジ マンドレル システムなどの機器コンポーネントと技術をカバーする国内発明特許および実用新案特許を保有しています。

梱包と発送

Copper horizontal straightening machine packaging for export

出荷前に、機械は検査され、腐食から保護され、国際輸送用に梱包されます。梱包と配送の手配は、機械の寸法、重量、輸送方法、および目的地に応じて決定されます。

よくある質問

What copper products can this straightening machine process?

この機械は、銅および銅合金の管、パイプ、中実丸棒、異形材用に設計されています。代表的な材質には、C11000、C12200、真鍮、青銅、白銅などがあります。製品の寸法と材質の状態が選択されたモデルと一致する場合、シームレスチューブと溶接チューブの両方を加工できます。

適切な FR モデルを選択するにはどうすればよいですか?

モデルの選択は、主に製品の最大直径と最小直径、肉厚、材料の状態、必要な真直度、生産速度によって決まります。たとえば、FR-20 と FR-25 は小型のチューブやバーに適しており、FR-76、FR-100、FR-120、FR-150、FR-180 は大型の製品に適しています。より厳密な真直度やより制御された修正が必要な場合は、14、17、20 ローラー構成も選択できます。

機械はどの程度の真直度を達成できますか?

標準構成は ≤0.3 mm/m で指定されていますが、選択されたマルチローラー構成では ≤0.2 mm/m または ≤0.1 mm/m に達することができます。実際の結果は、チューブの直径、壁の厚さ、材料の質、初期変形、ローラーの調整によって異なります。要求の厳しいアプリケーションの場合は、お客様の実際のサンプルを使用して最終仕様を確認する必要があります。

焼き鈍しされた硬く引抜かれた銅管を真っ直ぐにすることはできますか?

はい。ただし、焼きなまし銅と硬伸銅では、異なるローラー圧力と機械設定が必要です。柔らかい素材はへこみや表面の跡がつきやすくなりますが、硬い素材は一般に大きな修正力を必要とします。したがって、矯正パラメータは、すべての製品に対して 1 つの固定設定を使用するのではなく、銅合金、焼き戻し、およびチューブの寸法に応じて調整する必要があります。

ローラーは銅の表面を傷つけますか?

銅はスチールよりも柔らかいため、ローラーの圧力、位置合わせ、または表面状態が不適切な場合、傷がついたり跡が付く可能性があります。銅加工に適したローラー材質と表面処理で機械を構成できます。 HVAC チューブ、装飾真鍮チューブ、露出した銅部品などの外観が重要な製品の場合、製造前に表面要件を指定する必要があります。

機械は真直度だけでなく楕円度も修正できますか?

マルチローラー矯正プロセスは、曲がりを修正しながら軽微な楕円度を軽減するのに役立ちますが、専用のチューブのサイジングやキャリブレーションプロセスに代わるものではありません。用途に外径、肉厚、真円度に対する厳しい要件がある場合、機械の選択時にそれらの公差を個別に評価する必要があります。

出荷前に機械を当社の銅製品でテストできますか?

はい。工場でのテストは、顧客が用意した銅管、棒、またはプロファイルを使用して実行できます。この試験では、真直度、表面状態、ローラー調整、機械の安定性、および実際の材料条件下での動作パラメータを評価できます。これは、新しい銅合金、薄肉チューブ、または真直度の要件が厳しい製品を加工する場合に推奨されます。

お問い合わせを送信
連絡先情報
材料、製品仕様、製造プロセス、設備要件についてお知らせください。 FangRong は、お客様の用途に適した冷間引抜機、引抜ダイス、矯正機、およびカスタマイズされたソリューションについてご相談いただけます。
評価:
5.0
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。 プライバシーポリシー
拒否する受け入れる