製品
製品

当社は、さまざまな業界の管、棒、線材に合わせた、矯正、冷間引抜、ポインティング、面取り、切断、ねじ転造機、絞りダイスなどの精密金属加工装置を総合的に提供しています。

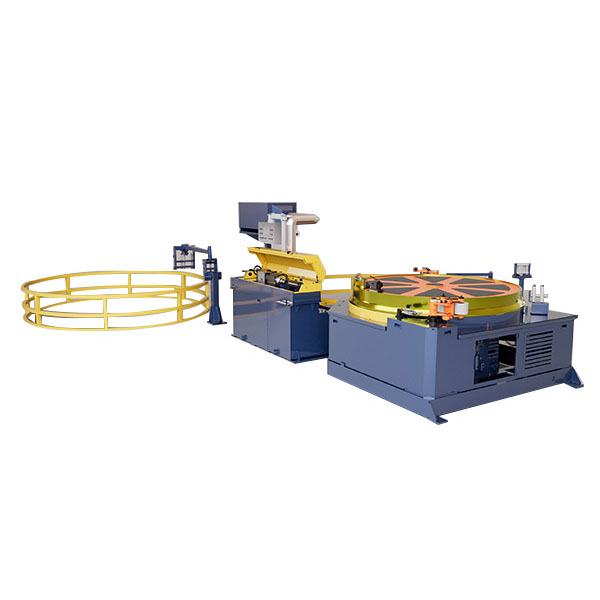
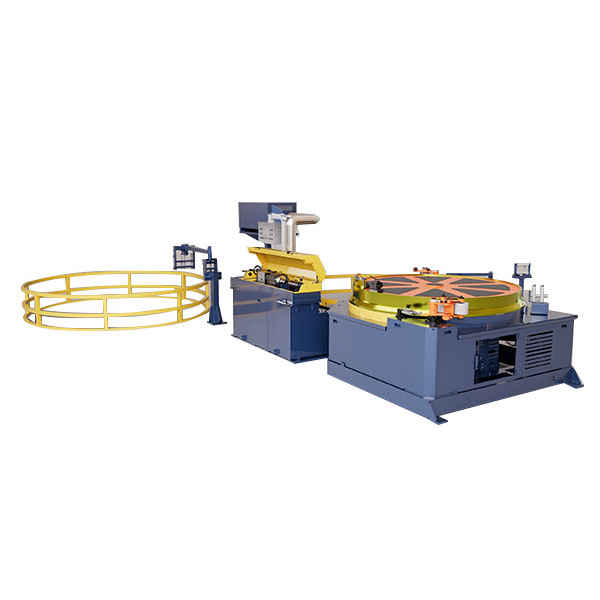
3ライン自動ロータリー冷間引抜機
  • 3ライン自動ロータリー冷間引抜機3ライン自動ロータリー冷間引抜機
  • 3ライン自動ロータリー冷間引抜機3ライン自動ロータリー冷間引抜機

3ライン自動ロータリー冷間引抜機

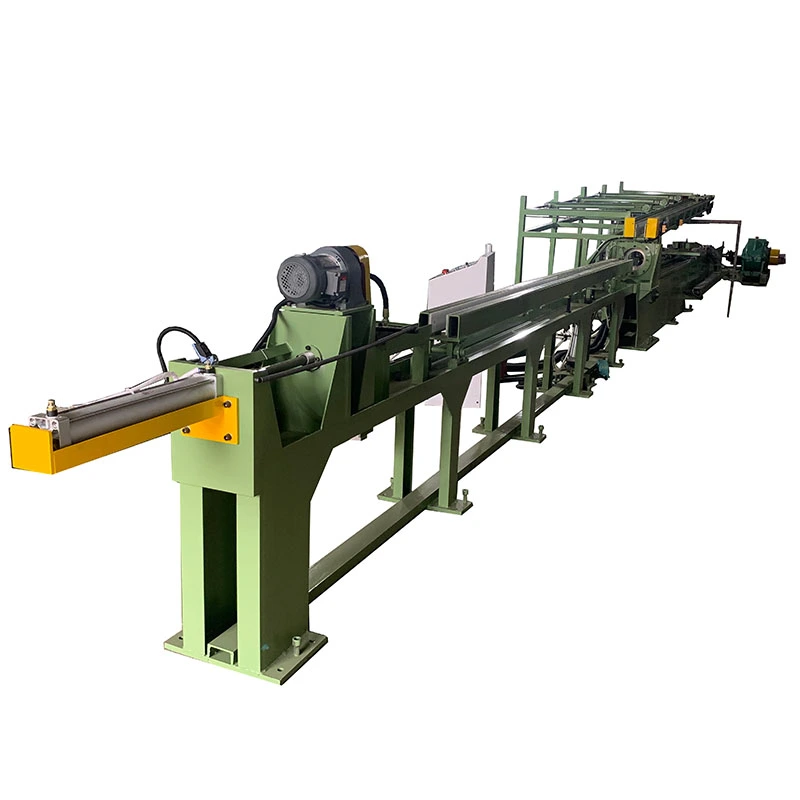
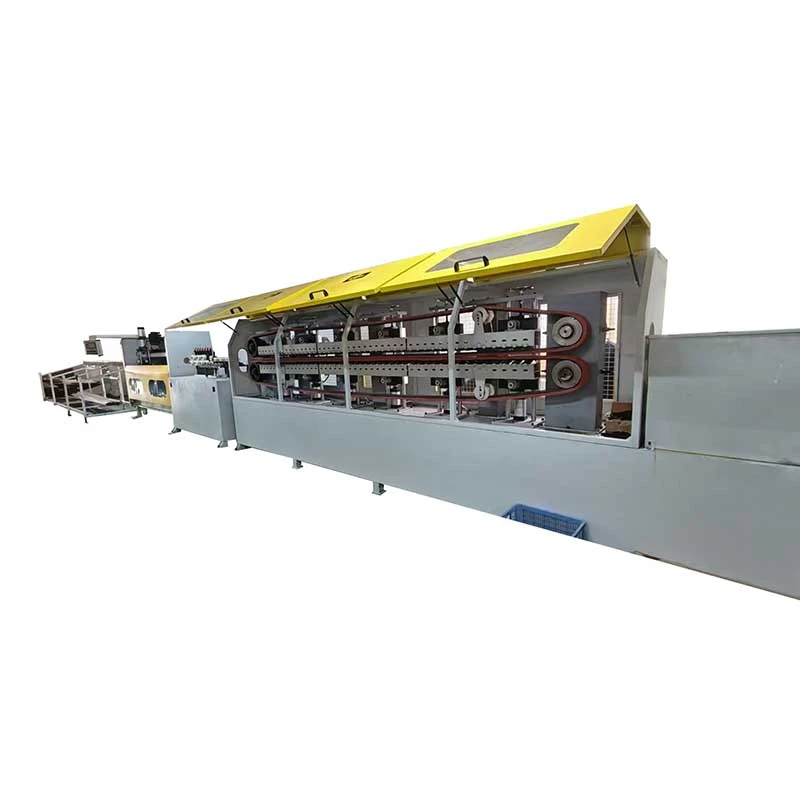
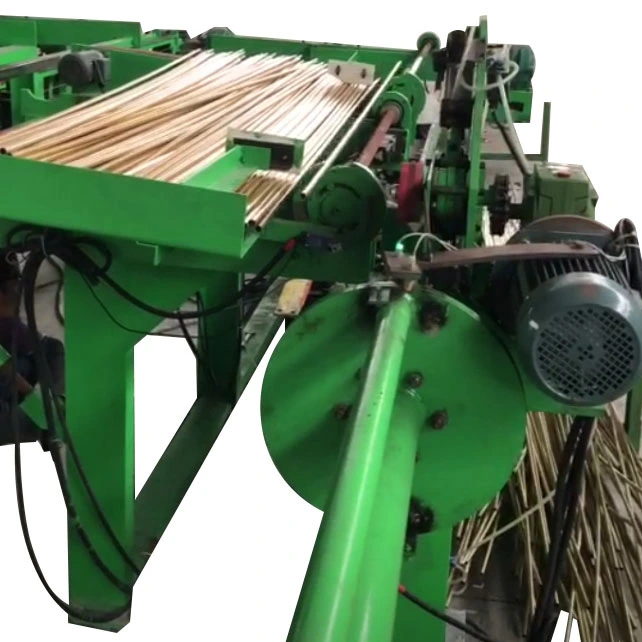
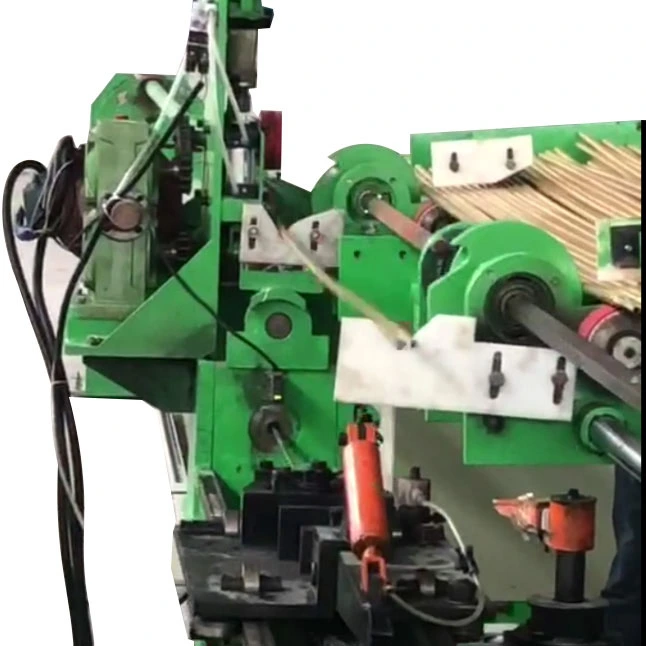
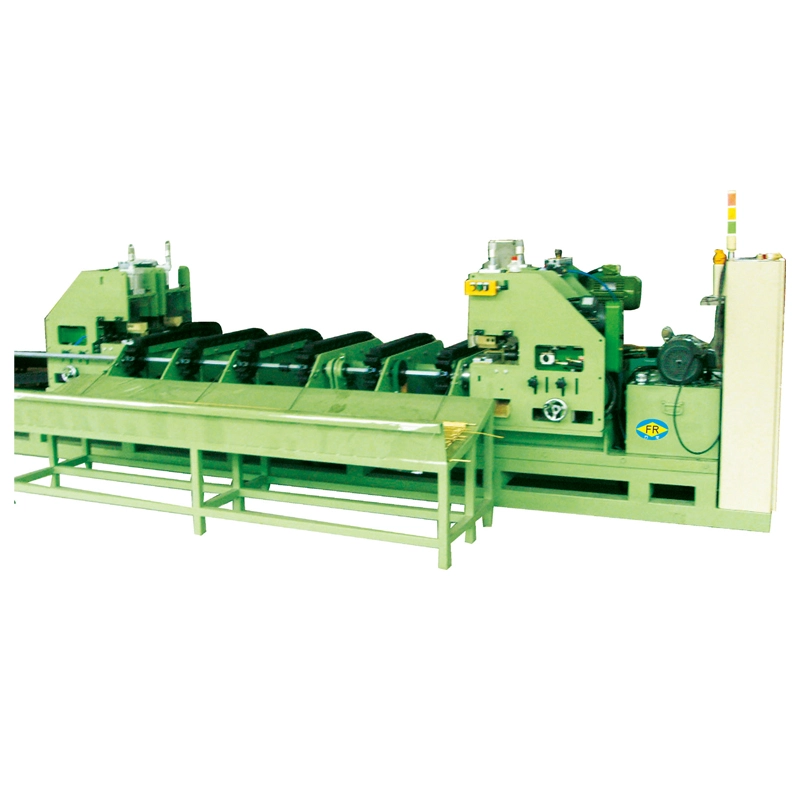
の3ライン自動ロータリー冷間引抜機は、3 つの個別の生産ラインを追加することなく、より高い図面出力を必要とするメーカー向けに構築されています。その3 ストランドロータリーインデックスシステムダブルチェーンドライブがすべてのストランドにわたって引っ張り荷重のバランスを保ちながら、3 本のチューブまたはバーを位置決めして連続的に引き抜きます。からのモデルFR-50~FR-120提供する5~20トン描画能力の向上、高速化28m/分、までのストローク9メートル。自動供給、クランプ、引き出し、アンロードにより、オペレータの関与が軽減され、機械は次のような用途に適しています。炭素鋼、合金鋼、ステンレス鋼、銅、アルミニウムの管および棒.

評価: 5.0
(評価数: 1)

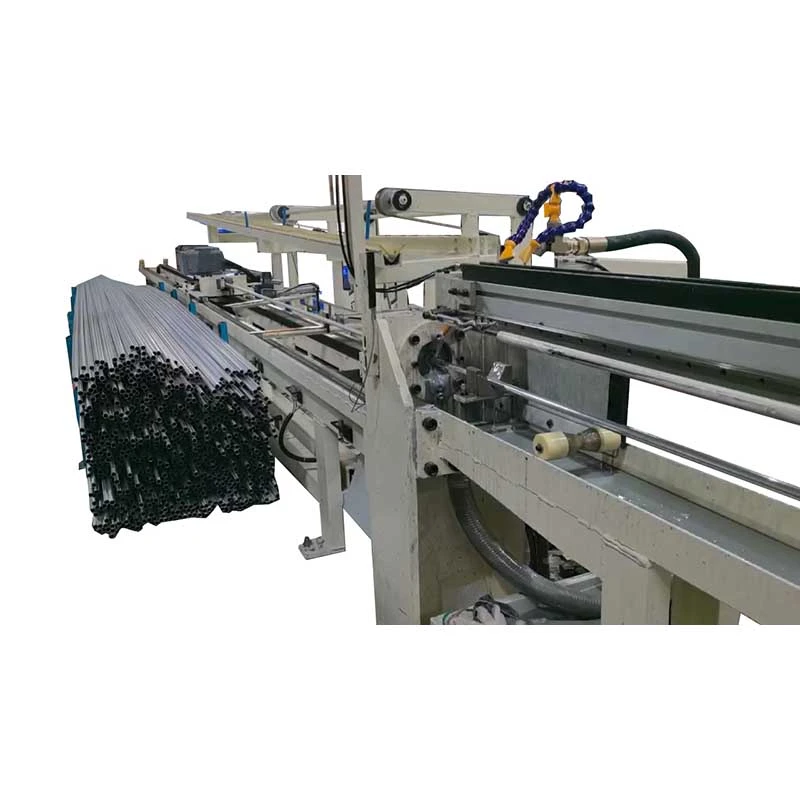
の3ライン自動ロータリー冷間引抜機は、3 つの個別のドローベンチを設置することなく、小径および中径のチューブまたはバーからのより高い生産量を必要とするメーカー向けに設計されています。描くthree workpieces simultaneously3 つの平行なダイを通して、電動ロータリー バック ベンチが次のサイクルに向けて次のワークピースを準備し、インデックスを付けます。

生産上の主な問題は、単に力を引き出すことではありません。大量のチューブ生産では、ロード、位置決め、およびキャリッジリターンがサイクルのかなりの部分を消費する可能性があります。このマシンは、次のことを組み合わせることでそのボトルネックを解決します。3本線描画、ロータリーインデックス、自動クランプ、描画、キャリッジリターン1 つの生産システムで。その結果、マシンあたりの生産量が増加し、手作業が少なくなります。

FangRong FR シリーズ マシンは以下から入手できます。5~20トン引抜力、引抜速度25~28m/分と描画ストローク7~9メートル。管引き抜き構成には、内径と壁厚を制御するための内部マンドレルを装備できます。

Three Lines Automatic Rotary Cold Drawing MachineThree Lines Automatic Rotary Cold Drawing Machine

従来のシングルラインドローベンチは、描画ストロークごとに 1 つのワークピースを加工します。生産需要が増加した場合、通常の選択肢は、機械を追加するか、シフトを増やすか、またはより長いリードタイムを受け入れることです。機械を追加すると、床面積、オペレーター、補助装置、メンテナンスポイントが増加します。

3 ライン構成では、1 台のマシンに 3 つの描画位置が組み合わされます。のロータリーバックベンチこれは、同じ仕様のチューブまたはバーが繰り返し生産される場合に特に役立ちます。描画サイクルが完了する前にワークピースを位置決めできるため、手動によるロードと位置合わせの待ち時間が短縮されます。

たとえば、空調用チューブに FR-76 構成を使用している銅管製造業者は、連続的に処理するのではなく、各引抜きストロークで 3 つのチューブを実行できます。この用途では、生産量は積載時間や位置決め時間に大きく影響されるため、単に描画速度を上げることよりもロータリーインデックス機能の方が重要です。

仕組み

1.ロータリーローディング
チューブまたはバーは回転バックベンチに配置されます。電動割出機構により、3本の描画ラインで次のワークを正確に位置決めします。

2. 餌やりと指さし
ワークは金型に向かって送られ、クランプされます。確実な金型挿入のためにチューブまたはバーエンドを十分に縮小するために、絞り加工の前にポインティングを実行することもできます。統合ポインティング ユニットは、生産プロセスで必要な場合に指定できます。

3. 3本線描画
引抜キャリッジは 3 つのワークピースをそれぞれのダイを通して同時に引き出します。ダブルチェーンドライブにより、牽引負荷がキャリッジ全体に分散され、3 つの引き出し位置間で負荷が不均一になるリスクが軽減されます。

4. 製品の排出
描画ストロークが完了すると、完成したワークは排出され、キャリッジは開始位置に戻ります。

5. ロータリーインデックスとリピート
バックベンチは、次に準備されたワークピースを所定の位置に割り出し、次の描画サイクルが始まります。

PLC と HMI は、送り、クランプ、描画、インデックス、キャリッジリターンを制御します。生産要件に応じて、シングル、ダブル、およびスリーストランドの動作を構成できます。

Where Each Feature Matters

3本線の描画同じ製品が大量に製造される場合、価値が高まります。生産が主にサイズ変更を頻繁に行う小さなバッチで構成されている場合、セットアップと工具の変更が総生産時間の大きな部分を占めるため、生産性の利点は小さくなります。

ロータリーインデックス読み込み時間が繰り返しボトルネックになっている場合に最も役立ちます。ロータリーベンチを使用すると、次のワークピースをより効率的に配置できるため、サイクル間の手動準備により機械の稼働率が低下するロングストロークの生産に特に役立ちます。少量生産の場合、この機能は全体のコストにあまり影響を与えない可能性があります。

ダブルチェーントランスミッション描画力が増加するにつれて、より重要になります。バランスのとれた引っ張りにより、キャリッジとダイの位置を揃えることができます。これは、3 本のストランドが同様の寸法結果を維持する必要がある場合に重要です。引抜力が低い非常に軽量な用途では、それほど重要ではありません。

マンドレル内部図外径と内径または壁の厚さの両方を制御する必要がある場合に重要です。外径のみが重要な用途では、マンドレル装置は必要ない場合があります。

主な機能と生産上の利点

1. 1 つのストロークで描かれた 3 本のチューブまたはバー
3 つの同一のワークピースが同時に処理されるため、3 台の独立した機械を追加することなく、描画サイクルごとの生産量が増加します。たとえば、自動車部品サプライヤーは、頻繁な製品変更よりもサイクル量が重要な小径チューブ部品の繰り返し生産にこの構成を使用できます。

2. 電動ロータリーインデックスバックベンチ
ロータリーベンチは、描画サイクル間の手動再位置決めを軽減し、次のワークピースの位置合わせの準備を整えます。これは、長時間の生産作業で非延伸時間を大幅に削減できる HVAC および冷蔵チューブの生産に特に役立ちます。

3. ダブルチェーンドライブ
2 本のチェーンが描画荷重をキャリッジに伝達し、3 つの描画位置に力をより均等に分散します。鋼管の製造では、より高い引抜き力により位置合わせエラー、不均一なダイス荷重、またはストランド間のばらつきが増加する可能性がある場合、これが重要になります。

4. 最大28m/分の描画速度
FR-50 と FR-76 の定格は最大 28 m/min、FR-100 と FR-120 の定格は 25 m/min です。高速は、上流プロセスが材料を継続的に供給でき、下流プロセスの処理が追いつくことができる場合に役立ちます。潤滑剤、材料グレード、パスごとの削減、および表面要件によって実際の描画速度が制限される可能性があるため、すべての製品にとって自動的に優れたものになるわけではありません。

5. チューブ寸法のマンドレル図面
マンドレルは、絞り加工中のチューブの内径と肉厚の制御をサポートします。これは、油圧チューブ、精密ステンレス鋼チューブ、およびチューブ内部の寸法の一貫性が外径と同じくらい重要であるその他の製品に当てはまります。

6. クイックキャリッジリターン
別個のリターン モーターが、描画ストローク後にキャリッジを戻します。これにより、サイクルの非生産的な部分が削減されます。これは、機械が長時間の生産シフトを実行している場合にはますます重要になります。

7. 柔軟なストランド操作
3 ライン自動回転冷間引抜機は、シングル、ダブル、またはスリーストランド生産用に構成できます。 3 ストランド操作は大量の注文に適していますが、1 ストランド操作は試用、小規模な注文、またはプロセスの検証に役立ちます。

8. PLCおよびHMI制御
制御システムは、供給、クランプ、描画、ロータリーインデックス、排出、キャリッジリターンを調整します。これにより、手動シーケンスへの依存が減り、動作サイクルの監視と繰り返しが容易になります。

技術仕様

適切なモデルの選択方法

呼びトン数だけでドローベンチを選定しないでください。必要な引抜き力は、材料グレード、開始寸法、仕上がり寸法、面積減少、摩擦、潤滑、および同時に動作するストランドの数.

3 ストランド機械の場合、利用可能な絞り力は 3 つのワークピースすべての合計要件をカバーする必要があります。中程度の圧下を行う 3 つの小さなチューブには 5 トンのモデルで十分ですが、より大きな断面、高張力鋼、または要求の厳しい圧下にはより高いトン数のモデルの方が適しています。

長尺の製品を製造する場合、ストロークは重要です。ストロークを長くすると、一定の仕上がり長さに必要な描画サイクル数を減らすことができますが、機械の設置面積も増加します。したがって、絞り速度は、単独の数値として考慮するのではなく、マテリアルハンドリング、潤滑、および下流の切断能力と合わせて評価する必要があります。

テクノロジーパラメータ FR-50 FR-76 FR-100 FR-120
最大。引抜力(トン) 5 10 15 20
最大。描画ストローク(m) 7 8 8 9
引抜速度(m/min) 28 28 25 25
キャリッジリターンモーター(kW) 0.75 0.75 1.1 2.2
減速機モデル ZQ550 ZQ650 ZQ850 ZQ1000
チェーンピッチ 2.5インチ 3" 4" 3インチ2列
主電動機出力(kW) 22 30 45 55
Overall dimensions L × W × H (mm) 17000×1300×1600 17500×1350×1600 18000×1400×1600 23000×2200×1800

標準構成:伸線機、メインドライブモーター、減速機、ダブルチェーントランスミッション、伸線キャリッジ、ロータリーインデックスバックベンチ、トリプルダイホルダー、PLC制御システムおよびHMI。マンドレル装置は管引き抜き構成用に提供されます。

オプション装備:ポインティング ユニット、カスタマイズされたストローク、追加の供給と排出の自動化、ツーリング、およびアプリケーション固有のマンドレル システム。

アプリケーション

自動車およびオートバイの部品

ショックアブソーバーチューブ、ステアリングコラムチューブ、ドライブシャフト部品、その他のリピート生産の管状部品に使用されます。 FR-100 3 ライン回転ドローベンチを使用している Tier 1 自動車サプライヤーは、ストロークごとに 3 つのチューブを処理できるため、複数のシングルライン機械を並行して稼働させる必要性が軽減されます。ロータリーローディングシステムは、同じ仕様のチューブを連続的に生産する場合に特に役立ちます。

HVAC および冷却管

熱交換器および空調システム用の銅およびアルミニウム管は、高スループットと再現可能な寸法制御の恩恵を受けます。銅管の生産シナリオでは、ロータリーベンチが次のセットを準備している間に FR-76 で 3 本の銅管を同時に処理できるため、ローディング関連のダウンタイムが削減されます。

油圧および空圧シリンダ

小径のシリンダー チューブには、管理された外形寸法と、多くの用途で一貫した肉厚が必要です。 FR-120は、3本の鋼管の引抜力を合わせてより高い能力の機械が必要な場合に選択できます。ダブルチェーンの配置により、3 本のストランド間の負荷のバランスが維持されます。

電気および電子

銅およびアルミニウムの管状部品、冷却管、その他の導電性セクションは、再現性と生産量がマルチストランド線引きを正当化する場合に処理できます。小さな中空セクションの場合、3 つのストランド操作により、3 つの完全なドローベンチの設置を必要とせずに生産量を増やすことができます。

医療用および精密チューブ

ステンレス鋼の精密チューブおよびハイポチューブは、一般的な構造チューブよりも厳密なプロセス制御を必要とします。医療用チューブの生産シナリオでは、小さなステンレス鋼チューブの 3 ストランド引き抜きに FR-50 を使用する場合があり、最大引き抜き力よりもアライメントとマンドレルの制御が重要になります。

一般エンジニアリング

3 ライン自動回転冷間引抜機は、精密ベアリング チューブ、計装チューブ、小さな構造中空セクション、および 3 つの同一のワークピースを並行して引き抜くことができるその他の繰り返し生産のチューブまたはバーの用途にも適用できます。

工場エンジニアリングと品質管理

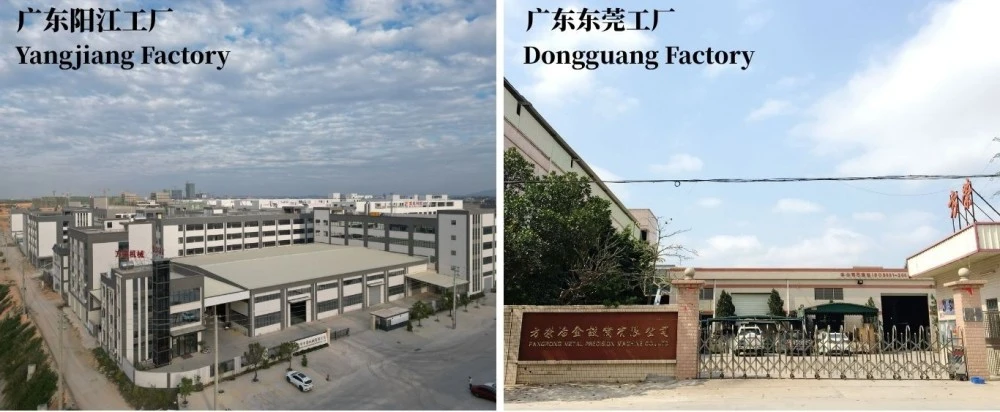
Three Lines Automatic Rotary Cold Drawing Machine Factory

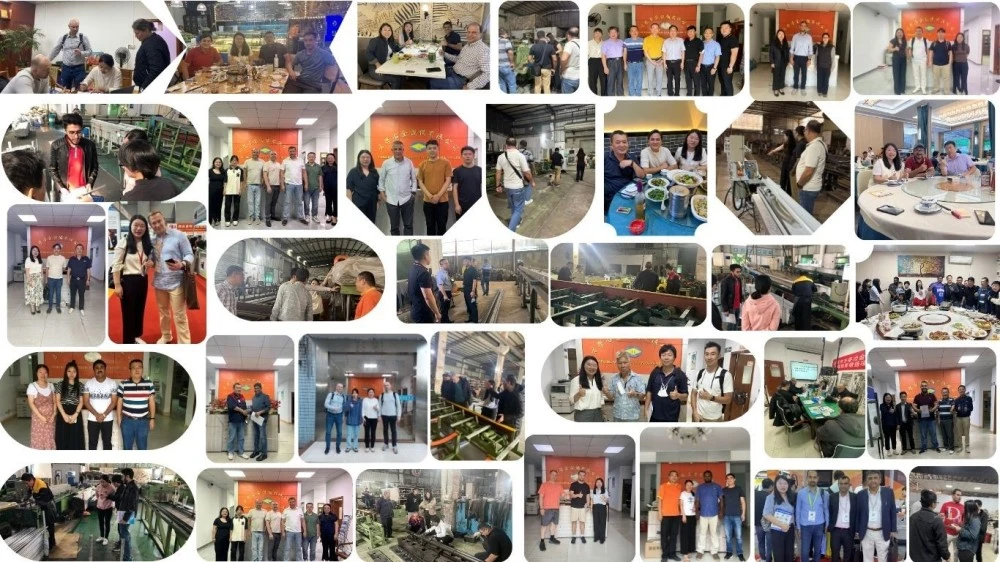
東莞方栄冶金設備有限公司そして陽江方栄機械有限公司機械の製造、組み立て、テスト、納品をサポートします。生産プロセスは、ガイド レール、ダイ ホルダーの位置合わせ、キャリッジ構造、チェーン トランスミッション、ロータリー インデックスといった 3 線の描画精度に直接影響する部品に重点を置いています。

製造工程

Three Lines Automatic Rotary Cold Drawing Machine Production Process

1. アプリケーションエンジニアリング— 絞り力、パススケジュール、金型の配置、マンドレルの要件、回転割出し順序は、お客様の材質と仕上がり寸法から決定されます。

2. 材料検査— 主要な構造コンポーネントとトランスミッションコンポーネントは、機械加工と組み立ての前にチェックされます。

3. 精密加工— ガイド レール、ダイ ホルダー、およびその他の位置合わせに重要なコンポーネントは、必要な寸法公差に合わせて機械加工されます。

4. ドライブとキャリッジアセンブリ— ギアボックス、チェーン、スプロケット、キャリッジ、および張力コンポーネントは、最終的な統合の前に組み立てられ、チェックされます。

5. 3本線の位置合わせ— 3 つの描画位置が揃えられ、金型の位置の一貫性のなさによる変動が軽減されます。

6. PLC および HMI のコミッショニング— 引き出し、クランプ、インデックス付け、排出、および戻りのシーケンスがテストされます。

7. 製図試験— お客様のサンプルが入手可能な場合は、3 つのラインすべてを同時にテストして、絞り力、速度の一貫性、寸法結果を評価できます。

8. 最終検査— 出荷前に、機械的動作、電気的安全性、チェーンの張力、潤滑、油漏れ、完成品の寸法をチェックします。

出荷前に確認していること

3 線ドローベンチの場合、機械が単に動作するかどうかを確認するだけでは十分ではありません。重要な工場の合格点は、3 つの引出し位置が一貫して動作するかどうか、キャリッジが荷重を受けても適切に位置合わせされたままであるかどうか、回転ベンチが正確に割り出しているかどうか、および 3 つのストランドからの完成品が必要な寸法を満たしているかどうかです。

なぜファンロンなのか

FangRong Three Lines Automatic Rotary Cold Drawing Machine

1998 年以来のドローベンチエンジニアリング
FangRong は 1998 年以来、機械式トランスミッション、マルチストランド伸線、ダイアライメント、および自動ハンドリングの経験を活かして冷間伸線装置を開発してきました。

マルチラインでの生産経験
3 ライン設計では、単に 2 つの追加のダイを追加するだけでは不十分です。力の分散、キャリッジの剛性、ダイの位置合わせ、および同期はすべて、3 つのストランドが同等の結果を生み出すかどうかに影響します。これらの要素は、マシンの構成時に考慮されます。

アプリケーションベースのエンジニアリング
モデルの選択は、材質、開始寸法、完成寸法、縮小率、および必要な出力に基づいて行われます。お客様は、注文前に、引抜き力の計算と機械の選択のためにチューブまたはバーの仕様を提供できます。

工場での受け入れテスト
機械は出荷前に、3 線の同期、機械動作、電気制御、描画性能に注意を払って検査されます。サンプルが事前に提供されている場合は、お客様の材料をテストに使用できます。

設置と試運転
サポートには、基礎図面、設置監督、試運転、オペレータートレーニング、スペアパーツ、リモートトラブルシューティングが含まれます。

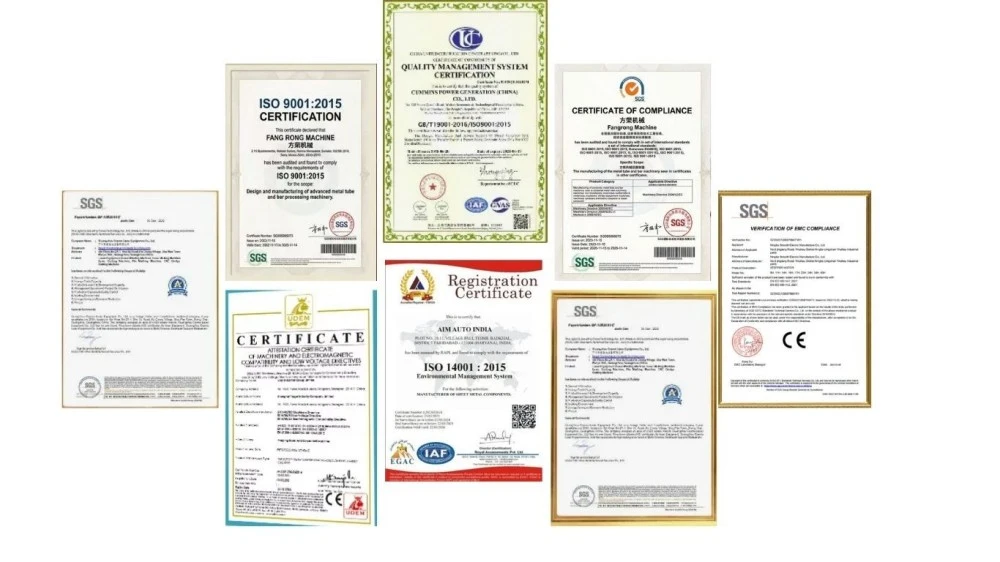
認証と適用規格

Three Lines Automatic Rotary Cold Drawing Machine Certifications

ISO 9001:2015— 関連する設計、製造、サービスプロセスをカバーする品質管理システム。証明書番号 UQ231211R1。

CEマーキング— 標準 FR モデルは、該当する欧州の機械安全要件に準拠するために提供されています。提供されたマシンのマニュアルには、注文した構成に適用される指令、規格、および適合性評価の基準が記載されています。

SGS検査— プロジェクト要件と合意された検査範囲に応じて、第三者検査を手配できます。

特許に裏付けられた機械設計— FangRong は、チェーンの張力調整、マルチストランド ダイの保持、クイックチェンジ マンドレル システムなどの分野をカバーする特許技術を開発しました。

EU の購入者にとって重要:CE 準拠は、機械の完全な構成と、機械を EU 市場に投入する際に適用される規制に照らして評価する必要があります。正確な適合宣言および該当する EN 規格は、見積書および技術文書で確認する必要があります。

MOQと納期

MOQ:1セット。繰り返し購入または複数マシンのプロジェクトの場合は、数量と構成に応じて段階的な価格を見積もることができます。

注文数量 価格設定 注意事項
1セット 標準単価 — 見積書 1 台のマシンのプロジェクトに最適
2~4セット 出来高価格 — 見積もり 価格は同一の構成またはカスタマイズされた構成によって異なります
5セット以上 プロジェクト価格 — 見積もり 一括注文には特別価格が適用されます

標準注文の配送:約30~60日標準 FR-50 および FR-76 構成の場合は、最終仕様、生産スケジュール、支払い条件に応じて異なります。

Delivery for higher-capacity standard orders:約90~120日FR-100 および FR-120 の場合は、構成および生産スケジュールに応じて異なります。

お急ぎ注文:加速された生産スケジュールは、注文を確認する前に評価できます。実際の短縮リードタイムは、機械のモデル、カスタマイズ、コンポーネントの可用性、工場の能力によって異なり、固定の数値として宣伝されるのではなく、購入契約で確認される必要があります。

正確な見積もりを得るには、材料グレード、開始外径と肉厚、仕上げ外径と肉厚、チューブまたはバーの長さ、必要な出力、絞りパスの数、および目的のポート。これらのパラメータは、機械のトン数、工具、生産構成を決定します。

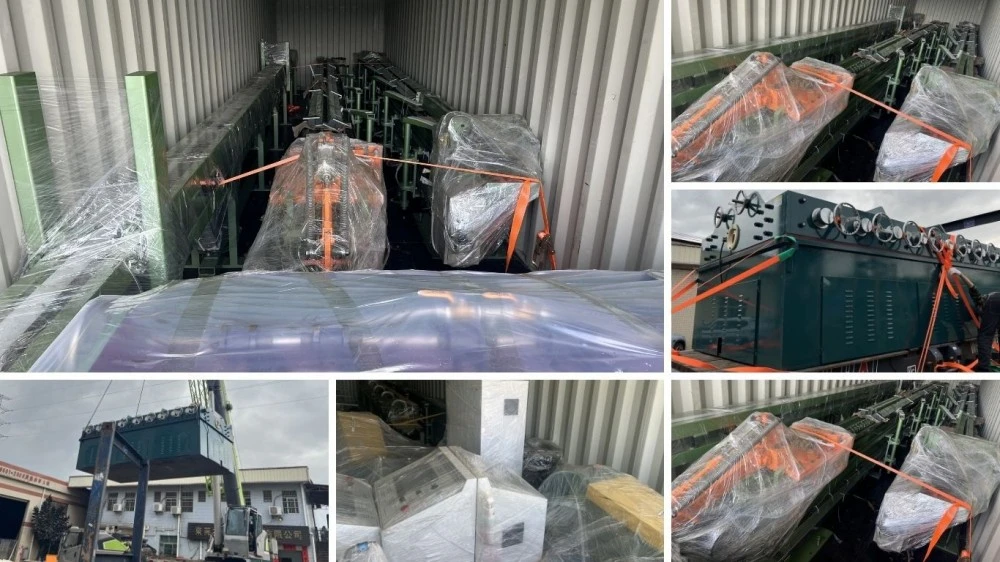
梱包と発送

Three Lines Automatic Rotary Cold Drawing Machine Packaging and Shipping

3 ライン自動ロータリー冷間引抜機は、輸出用梱包、露出した機械部品や機械部品の防湿、防食が施され、国際輸送に備えられています。大きなアセンブリは、コンテナの寸法や輸送の手配によって必要に応じて分離される場合があります。

FRシリーズは全長約17~23メートルの長尺機器のため、出荷前に梱包リスト、機械寸法、総重量、積載配置をご確認ください。したがって、コンテナの選択と工場への積み込みは、機械の完成後ではなく、出荷前に計画する必要があります。

よくある質問

1. チューブまたはバーに適したモデルを選択するにはどうすればよいですか?

モデルの選択は主にワークの直径、材質、パスごとに必要な絞り、絞り力、生産量によって決まります。 FR-50 と FR-76 はより小さなチューブやバーのサイズに適しており、FR-100 と FR-120 はより大きな直径とより大きな引抜き荷重を対象としています。正確な推奨事項を得るには、材料グレード、開始直径、仕上げ直径、肉厚、および必要な出力を提供してください。

2. 3ラインロータリー冷間引抜機の利点は何ですか?

この機械は同じ絞りサイクルで 3 つのワークピースを処理できるため、生産量は多いが工場で 3 つの別々の絞りベンチを設置したくない場合に便利です。ロータリーインデックスシステムは次のワークピースを描画位置に移送し、サイクル間で繰り返されるロードとアンロードを削減します。実際の生産性の利点は、材料、描画の長さ、短縮、およびロード時間によって異なります。

3. この 3 線ドローベンチはどのような材料を加工できますか?

この機械は、炭素鋼、ステンレス鋼、銅、アルミニウム、および選択された合金材料向けに構成できます。材料の強度と延性により、必要な絞り力、金型の設計、および許容できる減少率が決まります。たとえば、ステンレス鋼は通常、柔らかい銅やアルミニウム合金よりもより制御された還元と潤滑を必要とします。

4. 1 回の描画パスでどの程度の削減が達成できますか?

一般的な減少率は、開始条件、チューブの形状、工具、潤滑に応じて、炭素鋼の場合は約 25 ~ 35%、ステンレス鋼やその他の高強度合金の場合は 15 ~ 25% です。実際の最大削減量は、機械の公称引抜力のみから選択するのではなく、実際の材料と寸法要件から計算する必要があります。

5. 機械は厳しい寸法公差を維持できますか?

はい、正しいダイ、マンドレル、材料の準備、および潤滑条件が使用されている場合に適用されます。 3 線構成は、チューブやバーの引き抜きを再現できるように設計されていますが、最終的な寸法精度は、入荷する材料の公差や工具の状態にも依存します。 ID、OD、または肉厚の厳密な制御が必要な用途の場合は、見積もりの​​前に必要な公差を指定する必要があります。

6. 標準機械にはダイ、マンドレル、制御システムが含まれていますか?

標準構成には、メインドライブシステム、ギアボックス、ダブルチェーン引抜機構、引抜キャリッジ、3 ラインダイホルダー、マンドレルシステム、ロータリーベンチ、PLC および HMI 制御システムが含まれます。ツーリングの構成は、お客様のチューブまたはバーの寸法と材質に従って確認する必要があります。必要に応じて、特殊なマンドレル、ダイス、または自動ハンドリング装置を指定できます。

7. 機械の製造と納品にはどのくらい時間がかかりますか?

一般的な生産時間は、FR-50 および FR-76 モデルの場合は約 30 ~ 60 日、大型の FR-100 および FR-120 マシンの場合は約 90 ~ 120 日です。これらの期間は、機械の構成、工具、自動化、工場の生産負荷に応じて変化する可能性があります。急ぎの注文が必要な場合は、注文書を発行する前に利用可能な生産スロットを確認する必要があります。

8. 正確な見積もりを得るにはどのような情報を提供する必要がありますか?

材料グレード、チューブまたはバーのタイプ、開始寸法と完成寸法、絞り長さ、必要な縮小率、目標生産能力、工具要件、および電源を提供します。商用見積の場合、サプライヤーはMOQ、数量ベースの単価、FOB価格および指定された出発港、標準または速達納期、保証条件および付属のスペアパーツも確認する必要があります。これにより、見積もられたマシン構成が実稼働要件と異なることがなくなります。

お問い合わせを送信
連絡先情報
材料、製品仕様、製造プロセス、設備要件についてお知らせください。 FangRong は、お客様の用途に適した冷間引抜機、引抜ダイス、矯正機、およびカスタマイズされたソリューションについてご相談いただけます。
評価:
5.0
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。 プライバシーポリシー
拒否する受け入れる