Whatsapp
当社は、さまざまな業界の管、棒、線材に合わせた、矯正、冷間引抜、ポインティング、面取り、切断、ねじ転造機、絞りダイスなどの精密金属加工装置を総合的に提供しています。
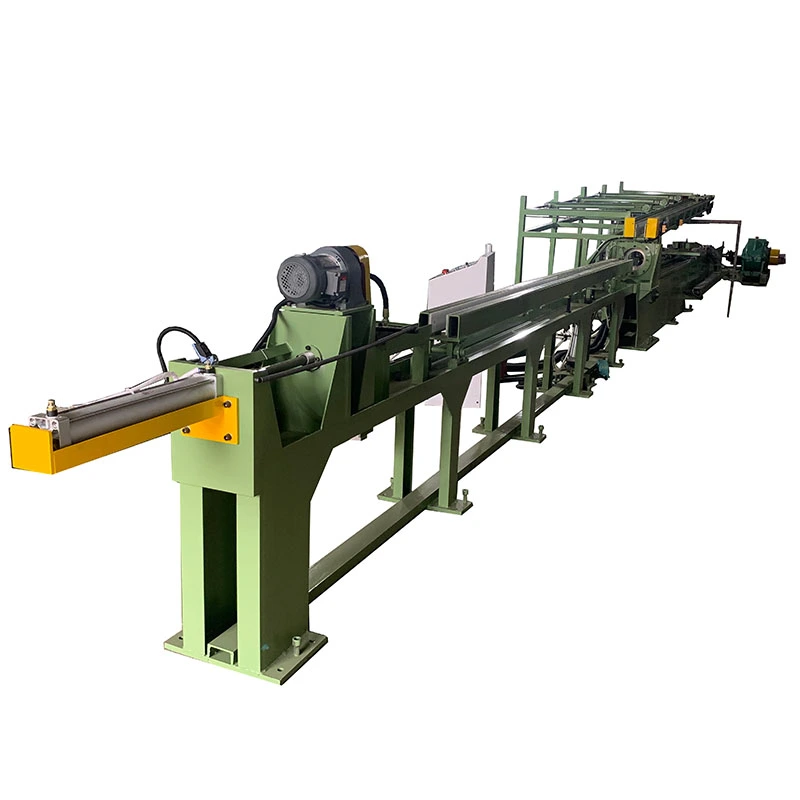
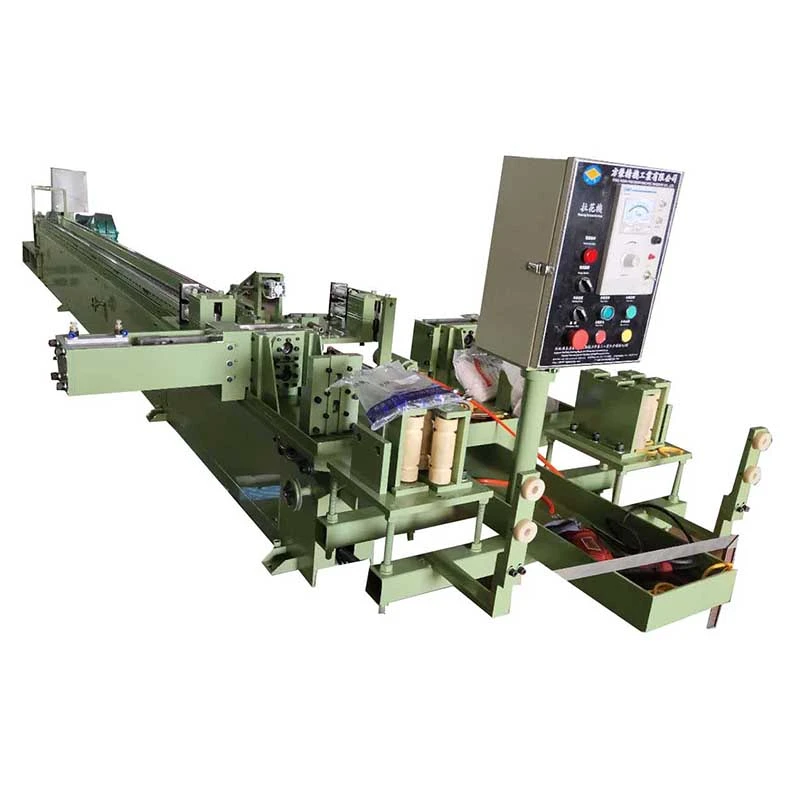
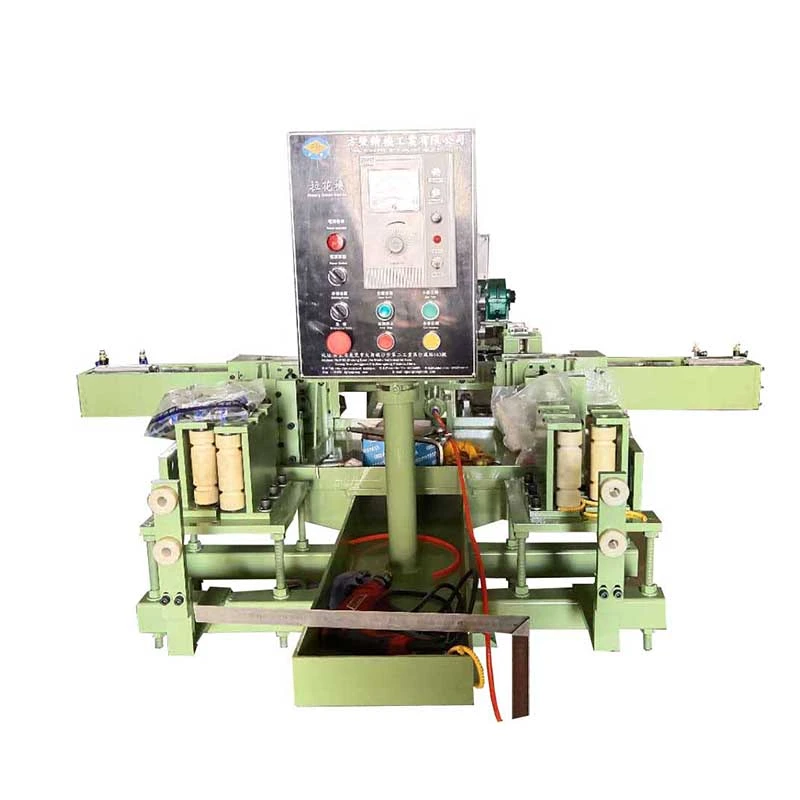
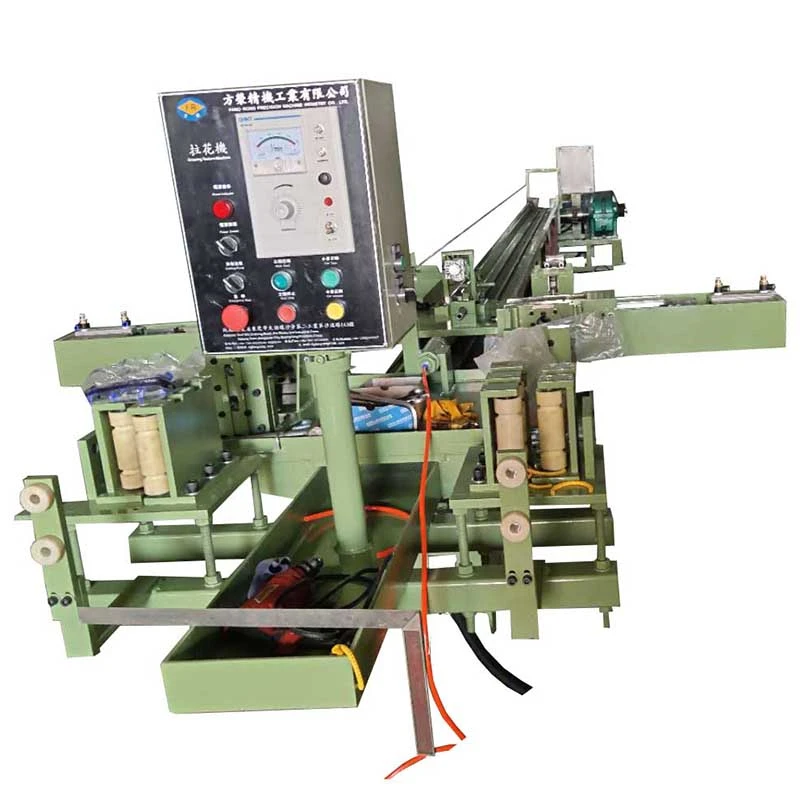
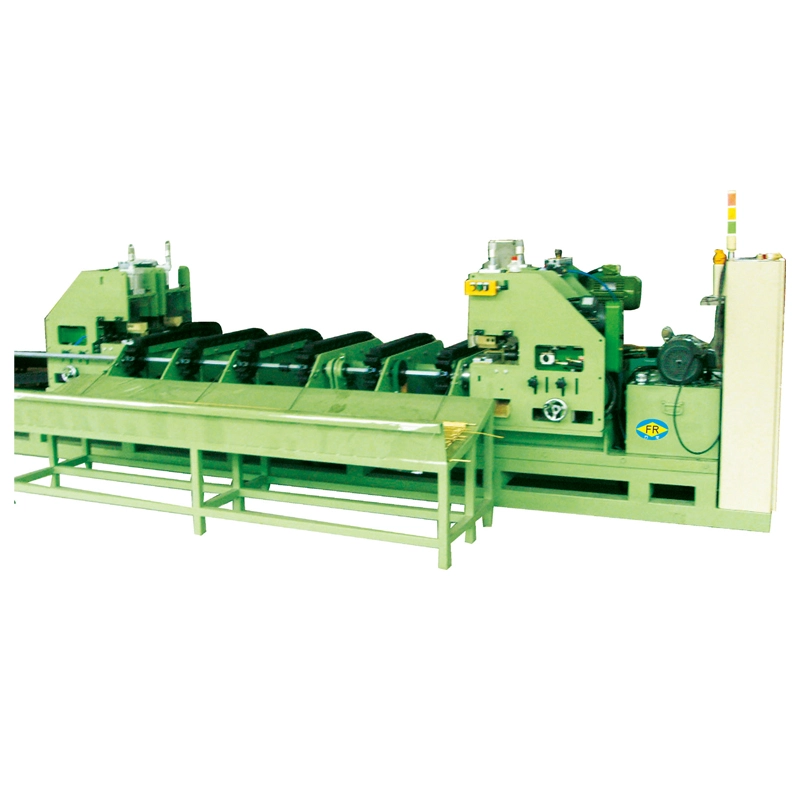
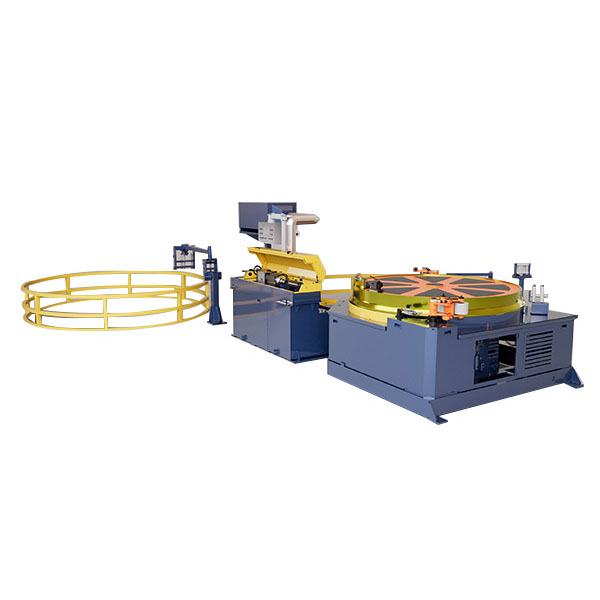
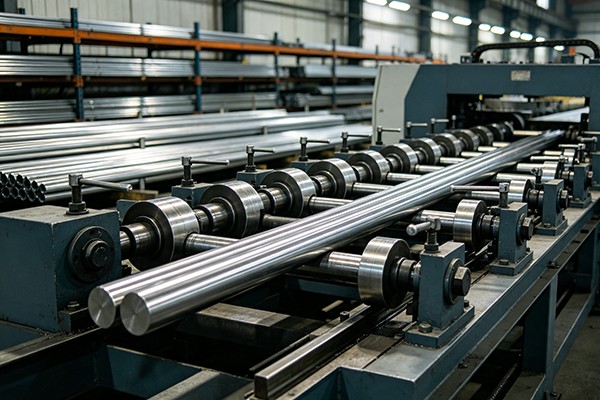
の4 ライン冷間引抜および切断機冷間引抜きとの組み合わせ自動定長カット1 つの連続したプロセスで。加工できる2本または4本のチューブまたはバーを同時に、引抜力10~50kN有効ストロークは最大7メートル。油圧式、空気圧式、鋸切断構成が利用可能で、最大Ø25 mmの炭素鋼、ステンレス鋼、銅、アルミニウム、合金のチューブまたはバー。インライン切断により、一貫した仕上がり長さを維持しながら、取り扱いと労力が軽減されます。
の4 ライン冷間引抜および切断機冷間引抜きと自動定長切断を組み合わせたもので、材料を別の切断機に移すことなく、チューブやバーを必要なサイズに引き抜き、完成した長さに切断できます。これは、同じサイズのチューブまたはバーが繰り返し生産され、多くの異なる製品サイズに対する柔軟性よりも切断精度、処理時間、生産量が重要となる生産ラインを対象としています。
これが対処する主な製造上の問題は、従来の冷間引抜き後の追加の操作です。標準的なドローベンチでは、長い引抜きチューブまたは棒を製造し、これらを個別に測定、移送、切断する必要があります。これにより、取り扱い、床面積、労力が増加し、長さの変化や表面損傷の可能性が高まります。 FRシリーズは絞り部の直後にカッティングユニットを配置することで、両方の作業を1つの生産フローで完結させます。
FangRong は 3 つの標準構成を提供します。正しいモデルは主に次のものに依存します。チューブ径、材質強度、必要素線数、切断方法単に最高の描画力を持つ機械を選択するのではなく、
FR-16 油圧式10 kN の引抜き力と油圧切断を使用して、最大 Ø15 mm のチューブ 2 本を切断します。最大ストランド数よりも安定した切削力を重視する場合に適しています。
FR-16 エア式10/20 kNの引抜力と空気圧切断により、最大Ø15 mmのチューブ2本またはØ12 mmまでのチューブ4本を使用できます。 4 ライン構成は、銅やアルミニウムなどの比較的切断しやすい小径の製品を大量に生産する場合に便利です。
FR-25 鋸切断 provides 50 kN drawing force and processes two tubes up to Ø25 mm. The saw is the more appropriate choice when diameter, wall thickness, or material hardness makes pneumatic or hydraulic shearing unsuitable.
たとえば、空調用チューブを繰り返し製造する銅管製造業者は、FR-16 ニューマチックを 4 ライン モードで使用して、同じ生産サイクル中に 4 つの小さなチューブを引き抜き、切断できます。このアプリケーションでは、4 ライン動作の価値は単にマシンの仕様が高いというだけではありません。それは、取り扱いが軽減され、キャリッジサイクルごとに複数の仕上げ長さを生産できることです。


生産シーケンスは 1 つの質問に基づいて設計されています。それは、絞り加工された製品を別の機械に移動せずに、どのようにして必要な完成長さに到達させることができるかということです。
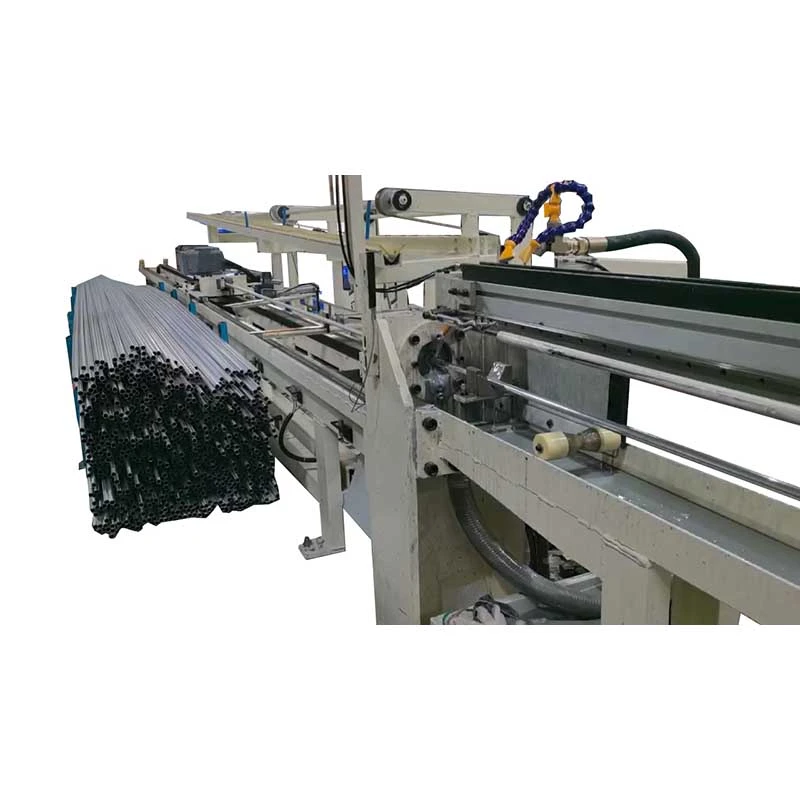
1.読み込み:チューブまたはバーはフィード ラックに配置されます。マルチストランド生産では、2 つまたは 4 つのワークピースがそれぞれのダイに位置合わせされます。
2. ポインティング:先端は絞り加工が施されており、絞りダイスを通過して絞り台車で掴むことができます。ポインティングは、別個のマシンによって実行することも、指定されている場合には統合されたポインティング構成によって実行することもできます。
3. 冷間引抜:キャリッジは、尖ったワークピースをダイを通して引っ張ります。チェーンドライブ、減速ギアボックス、メインモーターが必要な牽引力を提供します。ここでは、正しいダイアライメントが特に重要です。アライメントが悪いとダイの磨耗が増加し、チューブの真直度と寸法の一貫性に影響を与える可能性があるからです。
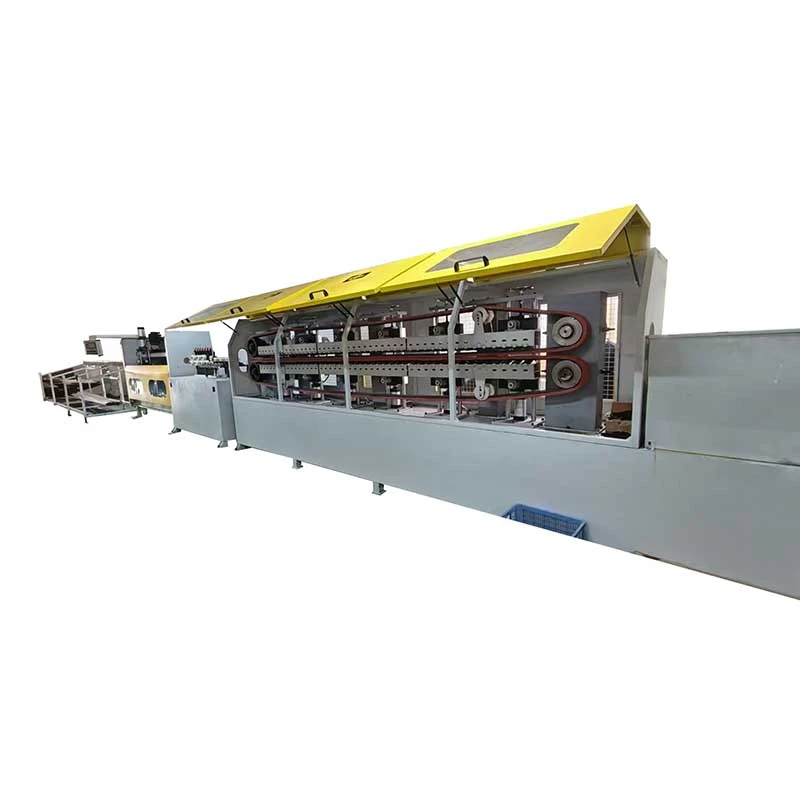
4.長さの測定と切断:引き抜かれた材料が測定され、事前に設定された長さに達すると、PLC が油圧、空気圧、または鋸切断ユニットを作動させます。
5. 排出:完成したピースは、検査、結束、または次の作業のために受け取りラックに移されます。
2 m または 3 m の HVAC チューブを製造する生産ラインでは、単に線引き速度を上げるよりも自動長さ測定の方が便利です。完成したチューブが曲げ、フレア、または組み立てに直接供給される場合、長さの変動が繰り返されると、下流での調整または拒否が発生する可能性があります。したがって、統合切断システムは、省力化の問題だけでなく、生産管理の問題もターゲットにしています。
長尺品は二次切削が必要となります。
従来のドローベンチでは、測定と切断が必要な完成した長いチューブがオペレータに残されることがあります。 FRシリーズは絞り加工後すぐにカットを行うため、機械間の搬送が1回不要になります。
繰り返し使用される製品には、繰り返し可能な長さが必要です。
同じ長さを何百回、何千回も製造する場合、手作業による測定が大きなばらつきの原因となります。 PLC 制御による長さ設定により、オペレータの判断への依存が軽減されます。実際に実現可能な公差は、材質、径、切削方法、送り条件、要求される仕上がり公差などと照らし合わせてご確認の上、ご注文ください。
直径が小さい製品では、一本鎖の生産性が制限されます。
比較的低い力で絞り加工が可能な 4 ライン冷間絞りおよび切断機の場合、より大型の絞り台を設置するよりもストランド数を増やすことで生産性を大幅に向上させることができます。これが、FR-16 ニューマチックが最大 Ø12 mm のチューブ用の 4 ライン操作で提供される理由です。
余分な取り扱いをすると、仕上げ面が損傷する可能性があります。
長く引き抜かれたチューブをドローベンチから別の切断機に移動すると、追加の接触点と取り扱いが作成されます。統合された排出と切断の配置により、これらの移動が軽減され、表面に敏感なステンレス鋼、銅、およびアルミニウム製品に役立ちます。
FR-16 油圧を選択してください最大Ø15 mmまでの2ライン生産が必要で、切断力を制御できる油圧切断を好む場合。ステンレス鋼などの切削抵抗が懸念される材質の場合は、外径のみで選定するのではなく、実際のチューブ肉厚と材質グレードから必要な切削抵抗を確認してください。
FR-16 空気圧を選択してください小径製品で機械時間当たりの生産量を重視する場合。 4 ライン バージョンは、銅およびアルミニウムのチューブの製造に特に適しており、ストランドあたりの引抜き力が機械の能力内に留まり、チューブの直径が小さいため複数のストランドを使用できます。
FR-25 切断鋸を選択してください製品がØ25 mmに達する場合、または材料と壁の厚さによって剪断よりも鋸切断が適している場合。たとえば、鋼管の製造業者は、切断サイクルを最短にすることよりも硬い材料をきれいに分離することが重要であるため、鋸のより遅い切断動作を受け入れる場合があります。
自動定長カット
カッティングユニットは描画部の直後に設置されています。これは、オペレーターが切断前にすべての引き抜きチューブを測定して転送する必要がないため、繰り返し生産する長さに最も役立ちます。機種に応じて油圧式、空圧式、鋸式の切断が可能です。
2本線または4本線の描画
複数のチューブが並行して処理されます。 4 ライン生産では、生産量に比例して機械の設置面積を増やすことなく、生産量を増やすことができます。製品の直径と引抜力により、すべてのストランドがフォーライン冷間引抜および切断機の定格能力内で走行できる場合に最も効果的です。
PLCおよびHMI制御
描画サイクル、長さ設定、カットトリガー、吐出シーケンスをPLCで管理します。オペレータは、機械的な測定配置を繰り返し調整する代わりに、HMI から生産設定を変更できます。
チェーン駆動の描画台車
描画キャリッジは、適合する減速ギアボックスを備えたチェーンドライブを使用します。 FR-16 は ZQ400 ギアボックスと 2 インチ チェーンを使用し、FR-25 は ZQ500 ギアボックスと 2.5 インチ チェーンを使用します。これらの仕様は、引抜能力とサービス要件を評価する際に重要ですが、材料強度、減速比、および金型の設計と併せて評価する必要があります。
標準有効ストローク7m
標準の有効描画距離は7mです。これは、利用可能な受け入れチューブの長さ、完成した長さ、金型の配置、および生産サイクルを計画する際に関係します。ロード、ポインティング、描画の短縮、および切断時間もサイクルの生産性に影響を与えるため、ストロークを長くすると自動的に生産量が増加すると想定すべきではありません。
統合されたマテリアルハンドリング
供給棚、描画部、カッティングユニット、受け取り棚が一つの生産フローとして配置されています。 HVAC チューブなど、曲げ加工や組み立てに直接移動するアプリケーションの場合、中間処理を減らすことで生産レイアウトを簡素化できます。
| 技術パラメータ | FR-16 油圧式 | FR-16 エア式 | FR-25 鋸切断 |
| 最大。引抜力 | 10kN | 10/20kN | 50kN |
| 描画サイクルごとのチューブの数 | 2 | 2 / 4 | 2 |
| 最大。絞り直径 | Ø15mm | Ø15mm / Ø12mm | Ø25mm |
| 効果的な描画移動量 | 7メートル | 7メートル | 7メートル |
| 減速機 | ZQ400 | ZQ400 | ZQ500 |
| チェーンサイズ | 2" | 2" | 2.5インチ |
| メインモーター | 7.5kW | 7.5kW | 22kW |
| カッティングシステム | 油圧 | 空気圧 | 見た |
| 寸法 長さ×幅×高さ | 10000×1800×1500mm | 10000×1800×1500mm | 12000×2900×1500mm |
上の図は、標準的なマシン構成を定義しています。生産能力の計算にこれらを単独で使用しないでください。実際の生産量は、材料グレード、流入直径と肉厚、絞り率、パス数、潤滑剤の状態、仕上げ長さ、ポインティング時間、金型設計、および切断サイクルによって異なります。
見積もりの場合は、材質グレード、外径、肉厚または中実棒サイズ、目標仕上がり寸法、絞り寸法、仕上がり長さ、必要な素線数、日次または月次生産量、利用可能な電源。 FangRong は、絞り力を検証し、適切な切断構成を推奨します。
空調および冷凍システム用の銅およびアルミニウム管は、多くの製品が比較的小さな直径を使用し、繰り返し長さで製造されるため、多線引きの自然な用途です。 FR-16 空気圧 4 ライン構成は、チューブのサイズと縮小率が定格容量内にある場合、4 本のチューブを並行して引き出しおよび切断できます。
制作シナリオ:エアコン用のチューブを繰り返し製造する銅管の製造業者は、個別の切断ステーションを統合された切断ユニットに置き換えることができます。主な利点は単に機械の自動化ではありません。描画と次の作業の間の測定、搬送、および二次切断の段階が削除されます。
自動車部品用の精密チューブでは、曲げ、機械加工、または組み立ての前に、制御された外径と再現可能な切断長さが必要な場合があります。ステンレス鋼の燃料ライン、ブレーキチューブ、その他の小径製品は、同じ部品番号を連続生産する場合、自動長さ制御の恩恵を受けることができます。
自動車生産の場合、購入に関するより重要な問題は、カタログに記載されている最大絞り直径よりも、絞り加工後に必要な寸法公差です。したがって、技術評価中に、金型の設計、パスごとの縮小、流入管の状態、および真直度の要件を確認する必要があります。
医療および機器のコンポーネントに使用される小さなステンレス鋼管には、管理された寸法と再現可能な長さが必要です。 FR-16 油圧 2 ライン機械は、最大ストランド数よりも切断力と制御された加工が重要な場合に検討できます。
制作シナリオ:カテーテル アセンブリで使用されるハイポチューブの場合、自動固定長切断により、生産ルートから手動トリミングが不要になります。薄肉チューブでは従来の構造チューブとは異なる絞り条件や切断条件が必要となる場合があるため、機械は実際のチューブ仕様で評価する必要があります。
小型の銅製品や導電性チューブは、材料に延性があり、必要な寸法が FR-16 の範囲内にある場合、マルチストランド伸線の恩恵を受けることができます。空気圧切断は、柔らかい非鉄材料に対して高速切断サイクルが好ましい場合に特に適しています。
FR-25 ソー切断構成は、より高い引抜き力と最大 Ø25 mm までの大きな直径を必要とする用途向けに設計されています。鋸切断により必要な分離性能が得られる、より硬い鋼または合金製品に適しています。
制作シナリオ:後続の機械加工用に繰り返しブランクを作成する鋼管メーカーは、機械加工段階の前に FR-25 を使用して管を絞り、鋸で切断することができます。この場合、最短の切断サイクルを達成することよりも材料の硬度と断面サイズの方が重要になる可能性があるため、鋸が選択されます。
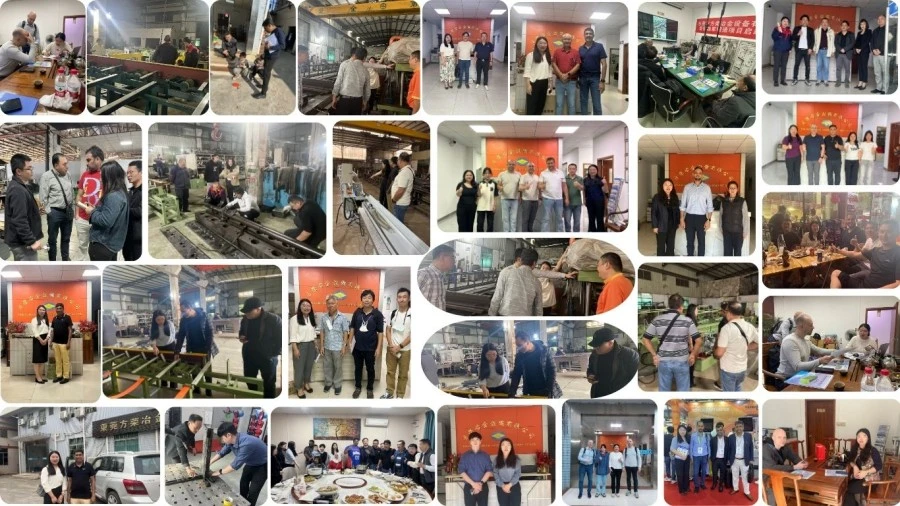
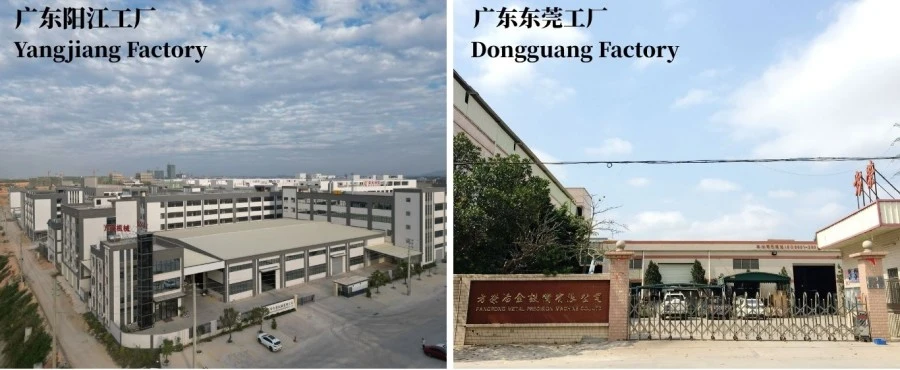
FangRong は 1998 年以来ドローベンチを製造しており、冷間引抜、矯正、ポインティング、および関連する棒およびチューブの仕上げ装置をカバーするエンジニアリング作業を行っています。同社は東莞と陽江に製造施設を運営し、海外の顧客に機器を供給しています。
ドローベンチの購入者にとって重要な点は、生産された機械の数ではなく、メーカーが顧客の実際のチューブまたはバーに対して機械を検証できるかどうかです。このため、製造プロセスには、出荷前の機械的組み立て、電気的統合、PLC プログラミング、および機械テストが含まれます。
注文エンジニアリング:ダイ ホルダー、切断配置、ストランド レイアウト、自動化は製品仕様に従って構成されます。
コンポーネントの検査:主要な構造コンポーネントとトランスミッションコンポーネントは組み立て前に検査されます。
加工と位置合わせ:ガイド レールとダイ ホルダーのコンポーネントは、指定された寸法と位置合わせの要件に合わせて機械加工されます。
機械的な組み立て:ギアボックス、チェーン、キャリッジ、ダイホルダー、切断システム、受けシステムは、最終的に統合される前に組み立てられ、チェックされます。
電気と PLC の統合:制御システムは、必要な描画、長さ測定、切断、排出シーケンスに合わせてプログラムされています。
工場での受け入れテスト:機械は出荷前に稼働します。お客様のサンプルが提供される場合、実際のチューブまたはバーを使用して、絞り操作、切断順序、仕上がり寸法を検証できます。
このテストは、顧客の工場に設置する前に実際の材料と製品仕様に照らして機械を評価できるため、初めて購入する人にとって特に役立ちます。

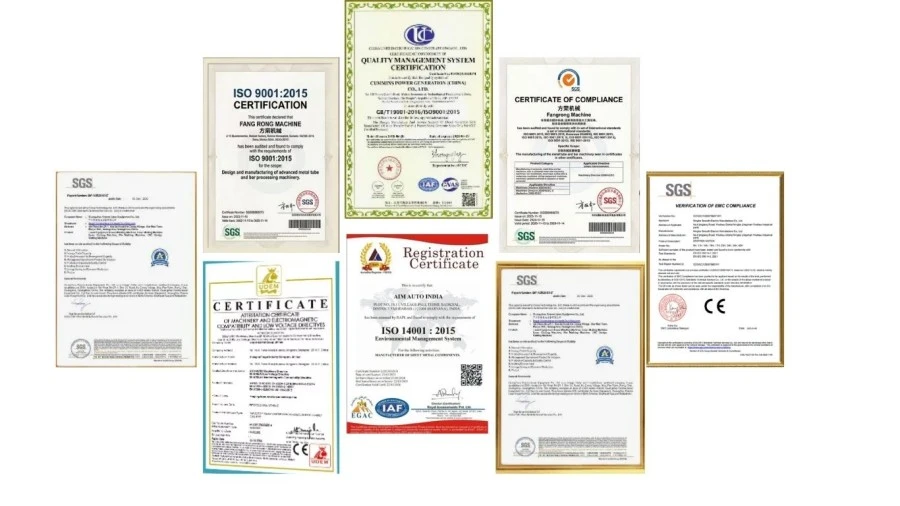
ISO 9001:2015: FangRong operates a quality management system covering the relevant design, manufacturing, installation, and service activities. Certificate No. UQ231211R1 is provided in the supplied company information.
CEマーキング: Standard FR-series machines can be supplied with CE conformity documentation for the applicable European machinery and electrical safety requirements. The exact standards and conformity documents should be confirmed for the ordered machine because the applicable requirements depend on the final machine configuration and destination market.
電気および機械の安全性:プロジェクトで必要な場合は、次のような適用される規格に対してマシンを指定できます。EN ISO 12100機械のリスク評価とEN 60204-1機械の電気機器に。最終的な準拠規格リストは、製品名から推測するのではなく、技術契約書に記載する必要があります。
SGS検査:購入者の要求に応じて、第三者による検査を手配することができます。 SGS 検査は検査サービスであり、製品認証マークと混同しないでください。
UL要件:供給される仕様には、標準 FR シリーズ構成の標準認証として UL が記載されていません。機械が北米に設置されており、購入者が UL 認定コンポーネントまたは UL 準拠のコントロール パネルを必要とする場合、電気コンポーネントを購入する前にこの要件を指定する必要があります。
Four Lines 冷間引抜および切断機は産業用機器であり、通常は単一の固定オンライン価格ではなく、最終構成に従って見積もられます。描画ラインの数、切断方法、工具、電気規格、自動化要件、および目的地はすべて、最終的な機械のコストを変える可能性があります。
| 注文数量 | 価格ベース | 典型的な見積もりの取り決め |
| 1セット | 単一マシンの注文 | 個別構成お見積り |
| 2~4セット | 小ロット注文 | 同じ構成または混合構成に応じてボリューム価格が利用可能 |
| 5セット以上 | プロジェクトまたはバッチオーダー | プロジェクトベースの見積りと生産スケジュール |
MOQ: 1 セット。工業用ドローベンチの場合、複数のマシンを注文すると別の単価が適用される場合がありますが、実際の階層価格はカタログから推測するのではなく、商用見積で確認する必要があります。
FOB:FOB 価格は、見積請求書および販売契約書に記載されている合意された出荷港で見積もることができます。 FangRong は広東省に製造施設があるため、最終的な工場積み込み場所と出荷手配に従って、正確な FOB 港を営業チームに確認する必要があります。引用符では、名前付きポートを明示的に指定する必要があります。たとえば、FOB [中国協定港]、港名なしで「FOB China」を使用するのではなく。
標準注文リードタイム:FR-16 標準構成では通常、30~60日技術的な確認と合意された支払いの受領後。
FR-25 またはカスタマイズされた注文のリードタイム:通常90~120日、切断システム、電気構成、工具、自動化、およびその他のプロジェクト要件に応じて異なります。
お急ぎ注文:現在のワークショップのキャパシティ、コンポーネントの可用性、および構成に応じて、緊急のプロジェクトに対して加速された生産スケジュールを評価できます。急ぎのリードタイムについては、注文前に書面で確認する必要があります。緊急の注文に標準の 30 ~ 60 日のスケジュールを使用できると想定すべきではありません。
Four Lines 冷間引抜および切断機は、長距離輸送に適した保護梱包で輸出出荷用に準備されています。梱包方法は、機械の寸法、電気キャビネット、油圧または空圧コンポーネント、腐食に敏感な表面を考慮する必要があります。
出荷前に、購入者は梱包リスト、機械の寸法、吊り上げポイント、電気要件、基礎図面、スペアパーツ、設置文書を確認する必要があります。 FR-25 の標準寸法は約 12,000 × 2,900 × 1,500 mm であるため、この情報は特に重要です。
主な選択要素は、チューブまたはバーの直径、材料の強度、ラインの数、および切断方法です。 FR-16 油圧は、油圧切断が好まれる最大 Ø15 mm までの 2 ライン生産に適しています。 FR-16 ニューマチックは、最大 Ø15 mm までの 2 ラインまたは最大 Ø12 mm までの 4 ラインをサポートしており、高出力がより重要な場合に適しています。 FR-25 鋸切断は最大 50 kN の引抜き力を提供し、最大 Ø25 mm の製品を処理でき、鋸切断は油圧や空圧切断ではなく機械式鋸を必要とする用途に適しています。
はい。 FR-16 油圧モデルと FR-25 ソー切断モデルは 2 ライン生産用に構成されていますが、FR-16 空圧モデルは 2 ラインまたは 4 ラインのいずれかに構成できます。チューブの直径と引抜き力の要件が機械の動作範囲内にある場合、4 ライン構成により出力が増加します。単に行を追加するだけではありません。ダイのセットアップ、材料、直径の減少、利用可能な絞り力はすべて、生産要件に適合する必要があります。
材料グレード、開始外径、仕上げ直径、チューブまたはバーのタイプ、該当する場合は肉厚、必要な仕上げ長さ、必要な日次または月次生産量、および必要な生産ラインの数を提供します。チューブの場合、1 パスで過剰な圧下を行うと引抜力が増加し、表面品質に影響を与える可能性があるため、材料の状態と圧下スケジュールも重要です。これらのパラメータは、適切なモデル、金型の配置、絞り力、切断構成を決定するために使用されます。
切断長さは、長さ検出および送りまたは描画シーケンスとともに機械の PLC システムによって制御されます。実際の切断精度は、材料の弾性、真直度、絞り条件、切断方法、機械の設定などによって異なります。一貫したアセンブリ長さを必要とする HVAC チューブやコンポーネントなどの用途の場合、一般的な精度数値に依存するのではなく、注文前に実際の材料と目標長さから最終公差を確認する必要があります。
はい、この機械は炭素鋼、合金鋼、ステンレス鋼、銅、アルミニウムなどのさまざまな金属製品用に構成できます。ただし、同じ構成がすべての材料に適していると想定すべきではありません。ステンレス鋼と高強度合金は一般に、より大きな引抜力とより慎重な圧下制御を必要とし、一方、銅とアルミニウムは表面仕上げを保護するために異なる金型材料と潤滑条件を必要とする場合があります。したがって、機械を選択する際には、材料のグレードとサイズを確認する必要があります。
4 ライン冷間引抜および切断機は、主に冷間引抜と自動定長切断を統合するように設計されています。入ってくるチューブまたはバーを絞りダイスに直接挿入できない場合は、絞りの前にポインティングまたは端の準備が必要になる場合があります。別個のポインティング マシンが必要かどうかは、出発材料、最終条件、および金型の設計によって異なります。顧客の原材料サンプルと図面スケジュールが提供されると、完全なプロセスを評価できます。
油圧および空気圧による切断は、高速サイクル操作と描画シーケンスとの統合が必要な自動定長生産に適しています。空気圧切断は、生産量が優先される FR-16 4 ライン構成で特に役立ちます。鋸切断は異なる切断方法を提供し、FR-25 モデルで使用されています。FR-25 モデルはより高い引抜力を備え、Ø25 mm までの大型製品に対応します。最適なオプションは、材料、直径、端面の要件、および下流の機械加工によって異なります。
ご注文前に製品の材質、寸法、図面縮小率、仕上がり長さ、必要出力、同時ライン数、切断方法、電気条件、設置条件、自動化条件などをご確認ください。輸出プロジェクトの場合は、合意されたインコタームと出荷港、納入スケジュール、スペアパーツパッケージ、試運転方法、CE 文書などの適用される安全要件または電気要件も確認してください。厳しい寸法要件または表面要件が関係する場合は、実際のチューブまたはバーのサンプルを提供することをお勧めします。
住所
中国広東省東莞市大朗鎮沙部第二工業区沙東路163号