Whatsapp
当社は、さまざまな業界の管、棒、線材に合わせた、矯正、冷間引抜、ポインティング、面取り、切断、ねじ転造機、絞りダイスなどの精密金属加工装置を総合的に提供しています。
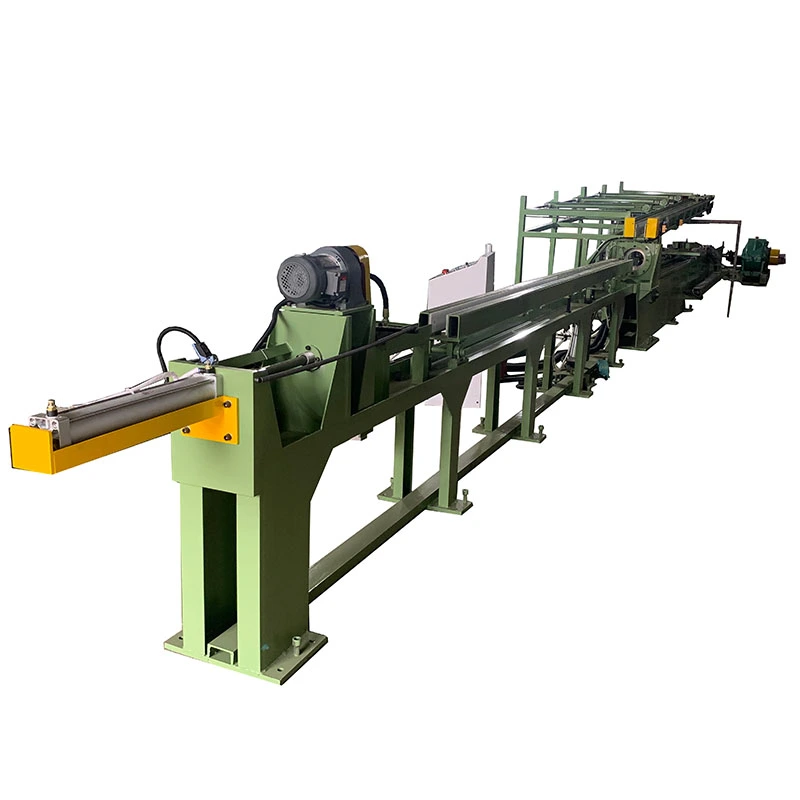
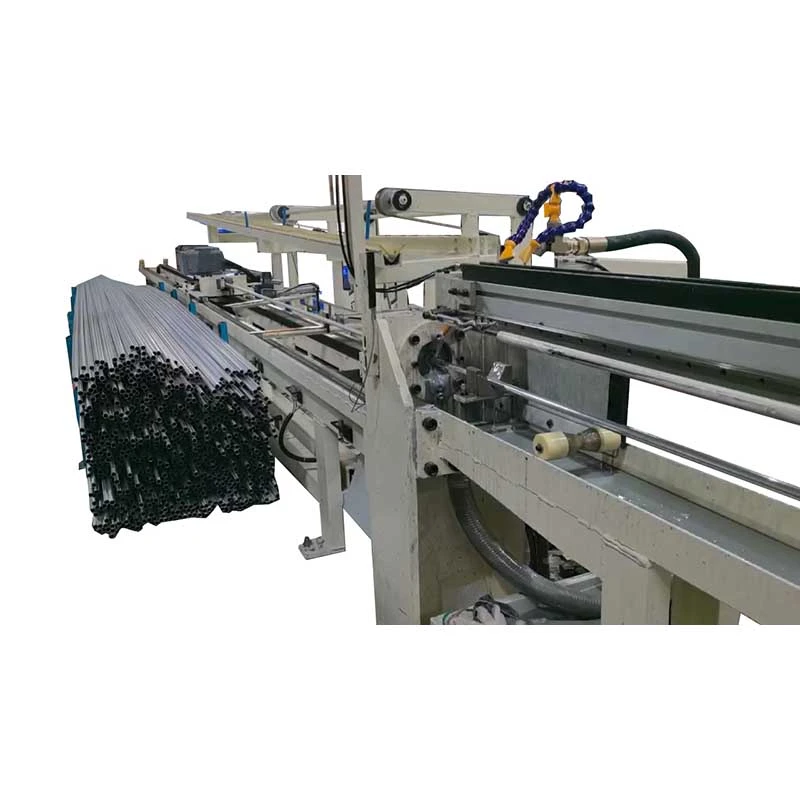
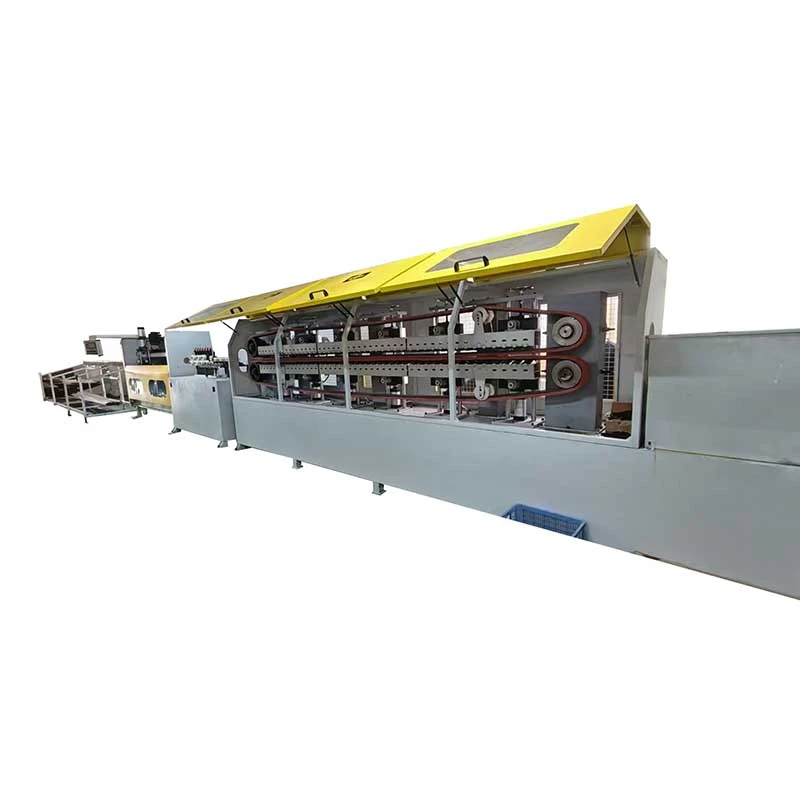
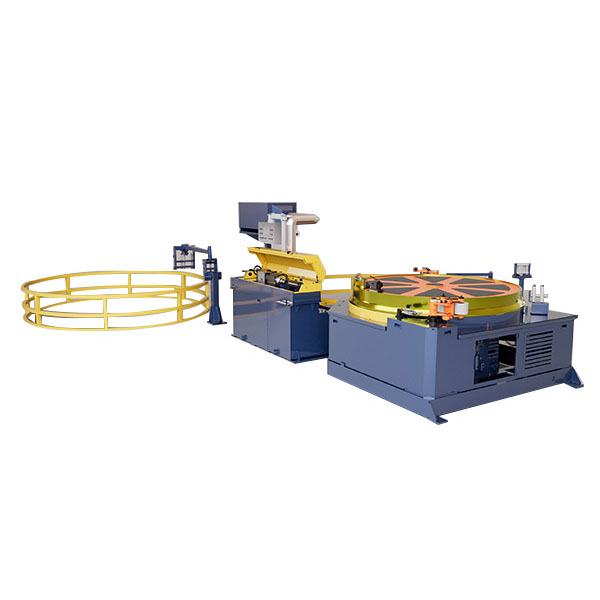
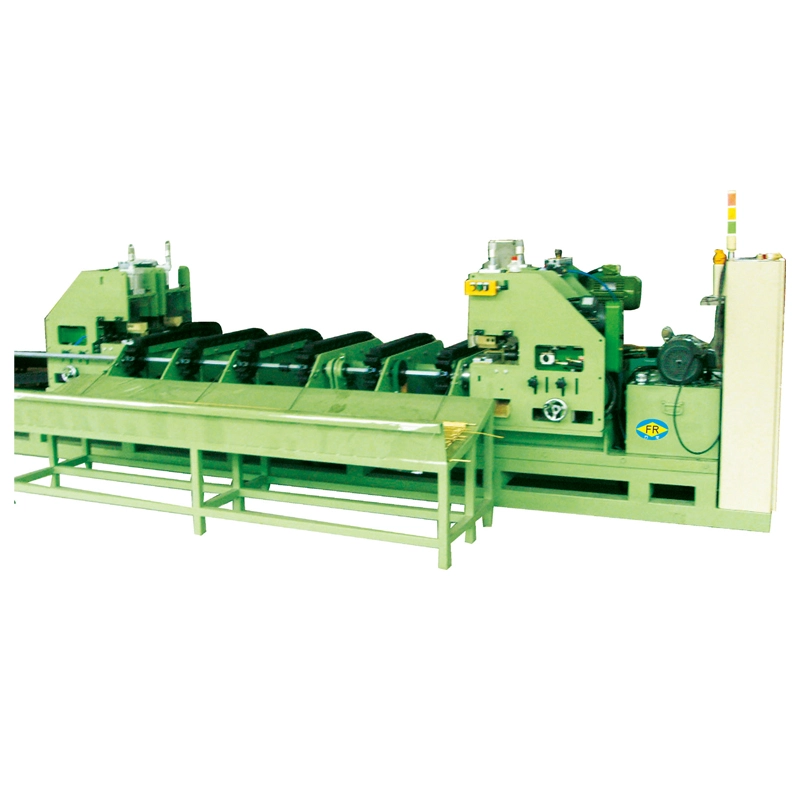
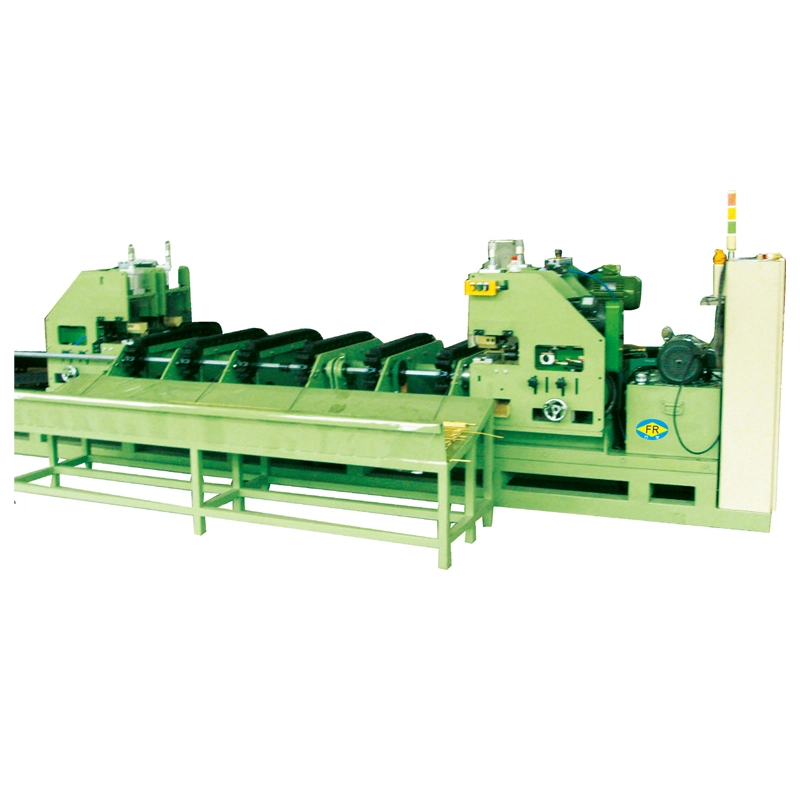
の自動ポインティング描画矯正切断・面取りラインポインティング、冷間引抜き、矯正、切断、面取りを 1 つの自動プロセスに統合します。油圧プッシュヘッドの力で10~300トンと描画能力5~200トンから無垢丸棒を加工します。Ø13~100mm。自動搬送により労働力、取り扱い損傷、無駄の指摘が軽減され、集中型 PLC 制御により一貫した生産とトレーサビリティがサポートされます。に適しています炭素鋼、合金鋼、ステンレス鋼、銅、アルミニウム棒ファスナー、自動車シャフト、ベアリングローラー、精密部品などに使用されます。
の自動ポインティング描画矯正切断・面取りラインは、最小限の手作業で丸棒を絞り、真っ直ぐにし、所定の長さに切断し、面取りした完成棒に加工する必要があるメーカー向けの完全な棒仕上げシステムです。組み合わせますポインティング、冷間引抜、矯正、定長切断、端面取り5 台の独立した機械間でバーを移動させるのではなく、1 つの生産ラインで。
この構成は、表面品質、再現可能な寸法、および製造トレーサビリティが重要な場合に特に役立ちます。長いバーを別の機械間で手動で移動すると、傷、へこみ、向きの間違い、セットアップの不一致が発生する可能性があります。統合された搬送システムにより、バーは原料から最終製品まで制御されたプロセスルート上に維持されます。
FangRong は、FR シリーズ プッシュドロー冷間引抜機を中心としたラインを構築しており、5~200トンおよび油圧プッシュヘッドの容量から10~300トン。標準構成は中実丸棒からØ13~Ø100mm。材質と減速比に応じて、炭素鋼、合金鋼、ステンレス鋼、銅、アルミニウム、および選択された特殊合金向けにラインを構成できます。
5 ステーションのラインが自動的に 5 台の個別のマシンより優れているわけではありません。主な利点は、同じ棒材が中程度または大量の生産量で複数の仕上げ操作を繰り返し行う必要がある場合に現れます。
たとえば、冷間圧造用引抜き棒を製造するファスナーメーカー材料が圧造プロセスに入る前に、一貫した直径、真直度、切断長さが必要な場合があります。この状況では、絞り、矯正、切断を組み合わせることで、繰り返しの積み降ろしが減り、生産基準の一貫性が維持されます。
多数の無関係なバー サイズを小さなバッチで処理するジョブ ショップの場合、別個のマシンを使用すると柔軟性が高まる場合があります。統合ラインは次の場合にさらに魅力的になります。バーの直径、材料グレード、仕上がりの長さは頻繁に繰り返されますそして手動転送のコストは膨大になります。
1. ポインティング:バーヘッドは、絞りダイスに入ることができるように、テーパー形状に縮小されています。必要なポインティング方法は、開始直径、材料強度、および絞りの縮小率によって異なります。ポインティングは、先端が確実にダイに入る必要がある硬質または大径のバーの場合に特に重要です。
お客様のアプリケーション:その後の冷間引抜のために合金鋼棒を加工する場合、ヘッドの形状が一貫しているため、金型への入力の失敗が防止され、オペレータが引抜前に棒を繰り返し修正する必要性が軽減されます。
2. プッシュドロー冷間引抜:油圧プッシュヘッドは、最初の挿入段階でバーがダイを通過するのを支援します。十分な材料がダイを通過すると、絞りキャリッジが縮小端をクランプし、絞りストロークを完了します。この配置は、初期の型入力抵抗が大きくなる大型の棒材や高強度材料に役立ちます。
重要なパラメータ:引抜トン数はバー直径のみから選択すべきではありません。材料の強度、パスごとの減少率、ダイの形状、潤滑剤、ターゲットの直径はすべて、必要な絞り力に影響します。実際に必要な力がはるかに低い場合、より大きな機械が必ずしも良い選択であるとは限りません。
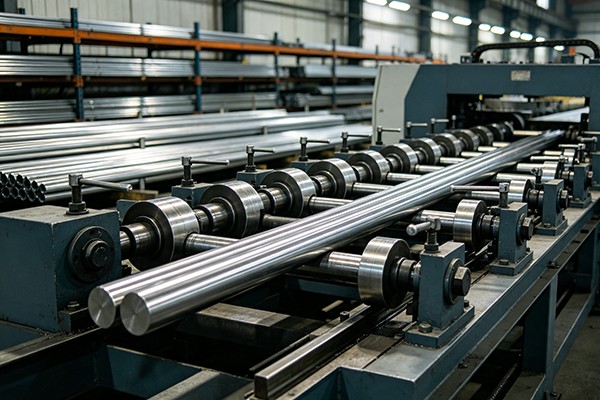
3. インライン矯正:伸線後、バーはまっすぐに矯正セクションに送られます。直径、材質、要求される真直度に応じて、マルチロールまたは2ロール構成を選択できます。一般的に指定されるターゲットは、≤0.3mm/m、材料、受入状態、最終プロセス要件に応じて異なります。
お客様のアプリケーション:直動シャフトや精密部品のストックでは、単に目標の直径を達成することよりも真直度が重要です。制御されたインライン矯正プロセスにより、機械加工前に必要な二次補正の量を減らすことができます。
4. 定長カット:PLCはプログラムされた仕上がり長さに応じて切断位置を制御します。材質、直径、要求される最終状態、生産速度に応じて、ソーまたはシャーカットを選択できます。
重要なパラメータ:バーが CNC 加工または冷間圧造に直接供給される場合、切削公差と最終状態が下流のセットアップに影響を与える可能性があります。粗ストックの準備の場合、切削公差が非常に厳しいと、実際の生産上の利点が得られずにコストが増加する可能性があります。
5. 端面取り:完成したバーの端は面取りされて鋭いエッジが取り除かれ、材料の取り扱い、組み立て、またはその後の機械加工に備えます。お客様の図面に応じて、内部面取り、外部面取り、または複合面取りを構成できます。
お客様のアプリケーション:シャフトやファスナーの製造では、面取りを制御することで部品の供給が改善され、組み立てやその後の機械加工中にバリ関連の問題が発生するリスクが軽減されます。
完全なマテリアルフロー: Raw bar → automatic loading → pointing → drawing → straightening → fixed-length cutting → chamfering → automatic stacking.
手動転送が多すぎる:5 つの作業を分ける場合、バーのアンロード、位置合わせ、再ロードを繰り返し行う必要があります。自動搬送はステーション間のハンドリングを軽減し、特に長いバーや傷つきやすい仕上げ面に役立ちます。
下流側の真直度が不安定:図面だけでは、機械加工または組み立てプロセスで必要な最終的な真直度は保証されません。インラインストレートナーは、描画直後に専用の修正ステージを提供します。
仕上がり長さが一貫していない:手動での測定と切断では、バッチ間でばらつきが生じる可能性があります。 PLC 制御による長さの位置決めにより、オペレーターは再現可能な生産基準を得ることができます。
個別の生産記録:独立した機械では、材料は異なる製造オーダーまたはオペレーター間で転送される可能性があります。集中管理により、絞り、矯正、切断、面取りのパラメータを一つの生産レシピとして管理できます。
高い労働投入量:この統合ラインは、各ステーションに専任のオペレーターを必要とするのではなく、1 人のオペレーターが生産サイクルを監督できるように設計されています。実際の人員配置は、積み込み、梱包、工場オートメーションの要件によって異なります。
5工程一貫生産:ポイント加工、絞り加工、矯正加工、切断加工、面取り加工がひとつの工程ルートにつながります。これは、同じシーケンスが継続的に使用される反復的な生産の場合に最も価値があります。
プッシュドロー構成:油圧プッシュヘッドは、主絞りキャリッジが引き継ぐ前の初期の型入力抵抗を克服するのに役立ちます。これは、バーの直径、材料強度、または絞りの減少が大きくなるにつれて、より重要になります。
Ø13 ~ Ø100 mm バー範囲:利用可能な FR モデルはさまざまな直径範囲をカバーします。モデルの選択は、単に利用可能な最大直径範囲を選択するのではなく、実際の開始直径と引抜力に基づいて行う必要があります。
インライン矯正:The straightener is selected according to bar diameter, material yield strength, drawing condition and required straightness.一般的なストックの準備では、極端な真直度の仕様は必要ない場合があります。 for shafts and precision components, they can directly affect machining allowance and rejection rates.
自動カット:PLC 制御による長さ設定により、手動測定の繰り返しが軽減されます。ソーおよびシャーのソリューションは、バーの材質、直径、生産速度、必要な切断端の品質に応じて評価できます。
自動面取り:面取り寸法は、後工程の機械加工または組み立ての要件に応じて指定できます。面取りユニットは、独立した付属品として扱うのではなく、切断ステーションと一緒にサイズを決定する必要があります。
集中型 PLC および HMI:制御システムは、ステーションのタイミング、搬送、描画サイクル、切断長さ、安全インターロックを調整します。レシピベースの操作は、同じ工場で複数の標準棒材仕様を処理する場合に便利です。
以下の FR シリーズ仕様は、コア描画ステーションに関するものです。ポインティング、矯正、切断、面取り、搬送システムは、完成品の要件に応じて設計されています。
| モデル/パラメータ | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| 油圧プッシュヘッドのトン数 (トン) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| シリンダ径×ストローク(mm) | φ63×200 | φ80×200 | φ100×200 | φ125×200 | φ150×300 | φ160×700 | φ180×300 | φ200×300 | φ220×300 | φ250×300 | φ280×300 | φ300×300 |
| オイルポンプ出力(kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| バー材範囲(mm) | 13~20 | 15~30 | 15~50 | 20~50 | 25~55 | 30~60 | 30~65 | 35~70 | 35~75 | 40~80 | 45~90 | 50~100 |
| メインモーター出力 (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
重要:油圧プッシュヘッドのトン数は、描画能力と同じではありません。実際の材質から計算された絞り力、開始径、仕上がり径、減速比、潤滑条件等から最終モデルを選定します。
標準図面長さは約10メートル;より長いストローク構成や特殊なストローク構成も設計できます。この表の型式はすべて中実丸棒用です。
小径炭素鋼棒の場合:縮小率や材料強度により絞り力が比較的低くなる場合は、通常、より小さな FR モデルで十分です。油圧システムのサイズを大きくしすぎると、必ずしも製品の品質が向上するわけではなく、投資と電力要件が増加します。
ステンレス鋼の場合:絞り力と加工硬化がより重要になります。金型の材質、潤滑方法、パスあたりの圧下率、絞り速度は機械トン数と合わせて評価する必要があります。
大型合金鋼棒の場合:最初の金型の挿入にはかなりの力が必要となるため、油圧による押し込み能力と構造的剛性が重要になります。モデルの選択は、直径だけではなく、工学的な力の計算に基づいて行う必要があります。
精密シャフトの場合:伸線機は公差チェーンの一部にすぎません。ご注文前に、矯正能力、カット長公差、面取り寸法、材質条件をすべてご指定ください。
大量生産の場合:自動ローディング、搬送、スタッキングは、単に描画速度を上げることよりも重要になります。実際の生産目標は、移動時間や切断時間を含む、1 時間あたりの完成バーとして評価する必要があります。
自動ポインティング図面矯正切断および面取りラインは、直径の一貫性、真直度、制御された切断長さが下流の成形プロセスに影響を与えるボルト、スタッド、ピン、その他の冷間圧造部品用の引抜き棒を準備できます。
典型的な運用シナリオ:炭素鋼または合金鋼のグレードを繰り返し実行するファスナーの製造業者は、自動ポインティングと絞りに続いてインライン矯正と切断を使用することができ、バーが冷間圧造準備に入る前に繰り返し処理する作業を減らすことができます。
用途には、シャフトストック、ステアリング部品、ピストンロッド、バルブ関連部品、その他の精密棒製品が含まれます。
典型的な運用シナリオ:CNC 加工ラインを供給しているシャフト メーカーでは、自動カット長さ制御により、加工前の手動測定を減らすことができ、一方、矯正により、より一貫した加工代を維持することができます。
ベアリングローラー、ガイドシャフト、および同様の製品の場合、多くの場合、単に最大引き抜き速度を達成することよりも、真直度や寸法の一貫性の方が重要です。
典型的な運用シナリオ:軸受部品の製造者は、再現可能な直径と仕上がり長さの仕様に基づいてラインを構成できるため、作業の合間にバーを移動して機械を分離することなく、絞り、矯正、切断を実行できます。
チタン、ニッケルベース、およびその他の特殊合金では、絞り力、加工硬化、工具加工、潤滑および表面保護に細心の注意を払う必要があります。これらの用途は、機械を選択する前に、実際の材料グレードと削減スケジュールを使用して評価する必要があります。
典型的な運用シナリオ:高価な合金棒が複数の仕上げ段階を通じて表面の完全性を維持する必要がある場合、自動搬送により不必要な接触点が減り、プロセスパラメータを同じ製造オーダーに結び付けることができます。
ハイス鋼や工具鋼の棒鋼には、高い引抜力と変形の慎重な制御が必要となる場合があります。統合された切断ステーションと面取りステーションは、完成したブランクが機械加工作業に直接供給される場合に役立ちます。
典型的な運用シナリオ:繰り返しのブランク長さを生成する工具鋼加工機は、必要な面取りがラインに組み込まれている場合、別個の切断後のバリ取り作業を省略できます。
銅とアルミニウムには、鋼とは異なる変形と表面の要件があります。したがって、金型の形状、潤滑、矯正圧力は、棒鋼の設定からコピーするのではなく、特定の合金に合わせて設定する必要があります。
典型的な運用シナリオ:コネクタまたは導電性バーストックの場合、指定された直径と表面状態を維持することが最大の引抜力よりも重要な場合があるため、寸法管理と穏やかな転写を中心にラインを構成できます。
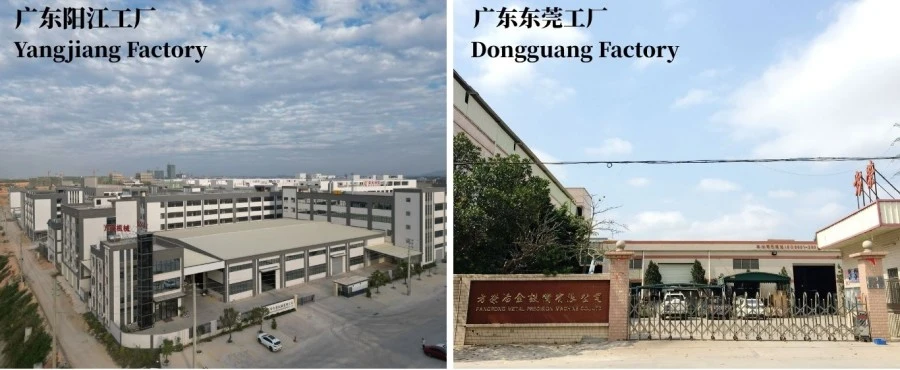
東莞方栄冶金設備有限公司東莞に主要な製造拠点を運営していますが、陽江方栄機械有限公司追加の生産能力を提供します。この施設では、冷間引抜き、矯正、および関連する金属成形装置を製造しています。
生産前に、自動ポインティング図面矯正切断および面取りラインは、顧客の要求に基づいて決定されます。材料グレード、開始直径、仕上げ直径、仕上げ長さ、減速比、真直度要件、切削公差、面取り形状および目標出力。この情報により、機械のトン数、金型の配置、矯正装置のタイプ、自動化レイアウトが決まります。
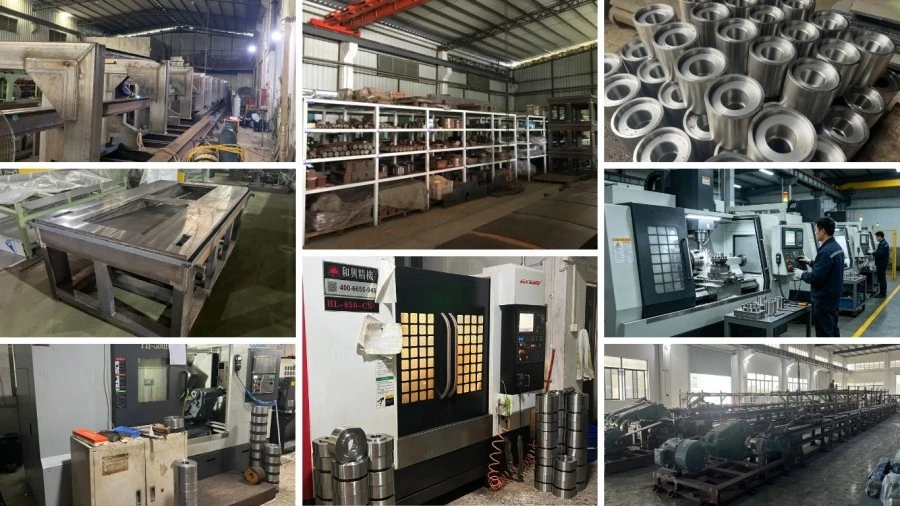
製造と検査:油圧コンポーネント、シリンダー アセンブリ、構造部品、ダイ ホルダー、矯正ロール、搬送機構は、完全なラインが統合される前に機械加工および組み立てられます。油圧回路は圧力テストが行われ、出荷前に機械的な調整と電気的機能がチェックされます。
工場での受け入れテスト:入手可能な場合は、顧客が提供する棒サンプルを使用してライン全体をテストできます。実際の合格点には、単に機械が無負荷で動作できるかどうかだけでなく、絞り性能、転写の信頼性、真直度、仕上げ長さ、面取り寸法、安全インターロック、自動サイクルの安定性が含まれる必要があります。
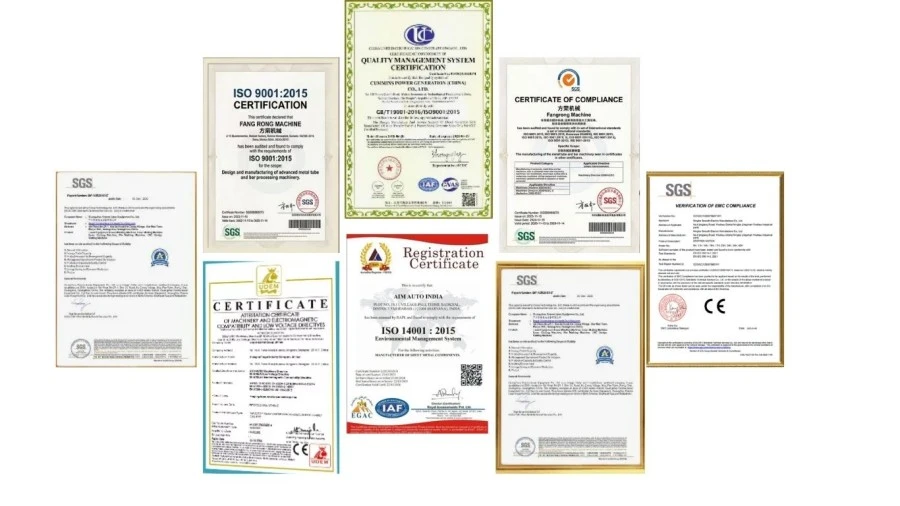
ISO 9001:2015:企業の設計、製造、サービスのプロセスをカバーする品質管理システム。証明書番号 UQ231211R1。
CE:標準 FR 装置は、該当する欧州の機械要件に合わせて提供されます。 EU プロジェクトの場合、最終的な機械構成と適合宣言は、適用される法律および供給された機器の整合規格と照合する必要があります。
機械の安全性:最終的な機械構成に応じて、緊急停止、ガード、インターロックなどの安全機能が組み込まれています。適用される正確な EN/ISO 安全規格は、機械に付属の技術文書で確認する必要があります。
SGS検査:購入契約またはプロジェクトの仕様で必要な場合は、第三者による検査を手配できます。
特許:FangRong は、金属成形装置で使用されるコンポーネントと機構を対象とした発明特許と実用新案特許を保有していると述べています。
MOQ: 1 つの完全な生産ライン。自動ポインティング図面矯正切断および面取りラインは、お客様のバー仕様に従って設計および製造されているため、完全なプロジェクトには 1 セットで十分です。
数量ベースの見積:プロジェクト購入の場合、見積は次のように構成できます。1 セット、2 ~ 3 セット、4 セット以上。構成、ツール、自動化レベルによって機器のコストが大幅に変わる可能性があるため、各数量層の実際の単価は商用見積で確認する必要があります。
FOB期間: FOB 深セン港、中国該当する場合、輸出見積に使用できます。最終的な港、梱包仕様、内陸輸送および輸出料金は、見積請求書および販売契約書に明示的に記載する必要があります。
標準注文リードタイム:約60~90日FR-5T から FR-60T などの標準構成については、最終的な技術確認と生産スケジュールの対象となります。
耐久性の高い標準注文:約90~150日FR-80T 以上の構成の場合は、マシンのサイズ、自動化、およびテストの要件に応じて異なります。
緊急注文:注文確認前に、前倒しの生産スケジュールをリクエストすることができます。の優先リードタイムはプロジェクトによって異なりますコンポーネントの可用性、工場生産能力、必要な FAT スケジュールを確認した後に確認する必要があります。急ぎの注文の場合は、これらの項目が確認される前に予定納期を見積もるべきではありません。
このラインは、輸送寸法に従って梱包されたセクション化された機器で輸出出荷用に準備されています。機械の構成や輸送ルートに応じて、木製ケース、防湿、防食が必要な場合に使用されます。ラインレイアウトが決定した後、最終的な梱包寸法とコンテナ積載計画を確認します。
はい。標準コンセプトは、自動転送と集中 PLC 制御を通じて 5 つの操作すべてを接続します。ただし、選択した積み込みおよびスタッキング システムによっては、生のバーの積み込み、完成した束の取り外し、および材料の補充にオペレータの関与が必要な場合があります。
バー径のみで機械を選定しないでください。必要な引抜力は、材料グレード、開始直径、仕上げ直径、パスごとの縮小率、ダイ角度、潤滑および引抜速度によって異なります。 FR モデルを選択する前に、力の計算のためにこれらのパラメータを FangRong に提供します。
プッシュ ヘッドとポインティング ステーションは異なる機能を実行します。プッシュヘッドは軸方向の力を提供して金型への進入を補助し、ポインティングによりバーエンドを金型に進入できる形状に縮小します。特定のポインティング方法の必要性は、開始時のバーの直径、材料、およびダイの構成によって異なります。したがって、ポインティングスクラップは、プッシュドロー操作によって排除されると仮定するのではなく、個別に評価する必要があります。
インラインストレートナーの標準目標は次のとおりです。≤0.3mm/m。実際に達成可能な真直度は、バーの材質、直径、入力条件、絞り条件、および矯正装置の構成によって異なります。重要なシャフトまたは精密用途の場合、製造前に受け入れ方法と測定長さに同意する必要があります。
はい、技術的な確認が必要です。これらの材料は通常、より大きな引抜き力を必要とし、加工硬化、潤滑、金型の選択、およびパスごとの縮小にさらに注意を払う必要があります。機械のサイズを決定する前に、材料グレードを指定する必要があります。
はい、設計上の動作範囲内です。通常、直径の変更には対応する工具やセットアップの変更が必要ですが、仕上がりの長さは機械の切断および取り扱いの制限内で PLC を介してプログラムできます。毎日の生産で多くの直径が混在する場合は、工具交換時間を生産能力の計算に含める必要があります。
切断精度は、切断方法、バーの直径、材質、測定システム、必要な公差によって異なります。仕上がり長さの公差は、「高精度」などの一般的な記述に依存するのではなく、技術協定に明記されるべきです。
はい。レイアウトエンジニアリング中に、搬送方向、積載高さ、完成バーのスタッキング、上流のストック準備、下流の加工インターフェースを考慮できます。見積段階で既存のライン レイアウトとマテリアル フローの方向を提供すると、設置後のコストのかかる変更を回避できます。
を提供します。材料グレード、開始直径、仕上げ直径、バー長さ、仕上げ長さ、必要な真直度、面取りサイズ、年間生産量または時間生産量、既存の上流設備、電源、優先自動化レベル。サンプル図面または完成品図面は、切断ステーションと面取りステーションを定義するのに役立ちます。
一般的な範囲には、ポインティング ステーション、プッシュドロー描画機、油圧パワー ユニット、描画キャリッジ、インライン ストレートナー、自動切断ユニット、面取りユニット、搬送機構、および PLC/HMI 制御システムが含まれます。購入者がプロジェクト全体のコストを明確に特定できるように、金型と特殊工具は見積書に個別に記載する必要があります。
MOQは1 つの完全な生産ライン。数量ベースの見積書を作成できます。1セット、2~3セット、4セット以上。各数量レベルでの実際の価格は、最終的な機械構成とツールによって異なります。
標準構成では通常、次のものが必要です60~90日。大規模な FR-80T 以上のプロジェクトでは通常、90~150日。緊急のプロジェクトの場合は、コンポーネントの可用性と現在の工場生産能力に基づいて、契約締結前に前倒しスケジュールを評価できます。
はい。FOB 深セン港、中国該当する場合は引用できます。見積書には、買い手が同じ基準でオファーを比較できるように、FOB 港、梱包範囲、内陸輸送の責任、および除外される料金を明確に記載する必要があります。
標準保証は、試運転から12か月。契約に応じて、設置監督、試運転、オペレータートレーニング、スペアパーツサポート、リモートトラブルシューティングを含めることができます。正確な対応方法とスペアパーツの範囲は販売契約書に記載する必要があります。
はい。難しい合金、厳しい真直度要件、または特殊な面取り形状を含むプロジェクトの場合は、お客様が提供した材料を使用したテストをお勧めします。出荷前に絞り力、ツーリング、矯正設定、切断、仕上げ面を評価することができます。
購入者は機械の動作以上のものをチェックする必要があります。実際の FAT は以下をカバーする必要があります。引抜力とサイクル安定性、バートランスファー、寸法縮小率、真直度、仕上がり長さ、面取り寸法、油圧漏れ、電気機能、安全インターロック。重要な製品の場合、完成サンプルは合意された受け入れ仕様に照らして測定される必要があります。
必要な基礎は、ラインの長さ、機械の重量、引抜力、現場条件によって異なります。 FangRong は、最終的な機器レイアウトが確認された後、基礎とアンカーボルトの図面を提供できます。土木基礎は、設置前に承認された図面に従って完成する必要があります。
はい。一般的なカスタマイズ領域には、バーの直径範囲、絞りストローク、ダイ ホルダー、ストレートナー構成、切断方法、面取り形状、搬送システム、ローディングとスタッキング、PLC 通信、完成バーの取り扱いが含まれます。カスタマイズは、使わない機能を追加するのではなく、実際の生産プロセスから最終的に決定する必要があります。
1998 年以来のドローベンチ エンジニアリング:FangRong は 20 年以上にわたり、冷間引抜きおよび関連する金属成形装置に注力してきました。同社は、その機器が 70 か国以上の顧客に供給されていると述べています。
統合プロセスエンジニアリング:このプロジェクトはドローベンチの供給に限定されません。絞り力、金型の配置、矯正、切断、面取り、材料の移動は連携して機能する必要があります。これは、顧客が 1 つの完成バーに中間保管なしですべての操作を通過させたい場合に特に重要です。
Two manufacturing facilities:東莞と陽江の生産施設は、大規模または複数の機械のプロジェクトに追加の製造能力を提供します。
アプリケーションベースのテスト:可能であれば、お客様の実際の棒材を使用してテストすることにより、負荷をかけずに機械をデモンストレーションするよりも有用な証拠が得られます。これは、ステンレス鋼、高強度合金鋼、および公差が厳しい用途に特に当てはまります。
納入後のエンジニアリングサポート:プロジェクトの範囲に応じて、設置の監督、試運転、オペレーターのトレーニング、スペアパーツのサポート、リモートのトラブルシューティングを含めることができます。
正確な機械の選択と見積もりを行うには、材料グレード、開始直径、仕上げ直径、仕上げ長さ、必要な真直度、面取り寸法、目標出力を送信してください。これらのパラメータは、エンジニアリング チームが適切な FR モデルと統合ライン構成を決定するのに十分です。
住所
中国広東省東莞市大朗鎮沙部第二工業区沙東路163号